

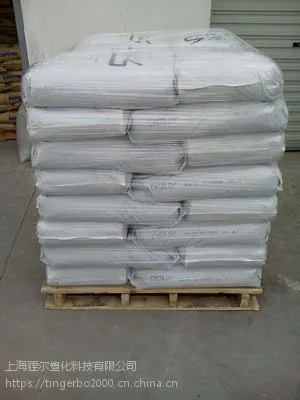
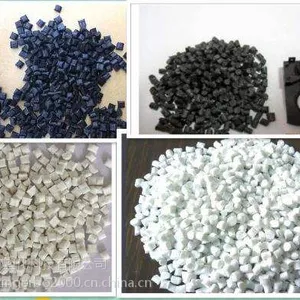

| 是否进口:否 | 产地:沙伯基础 | 厂家(产地):沙伯基础 |
| 牌号:WX07423H | 销售方式:品牌经销 | 类型:标准料 |
| 品名:沙伯基础 | 货号:460 | 加工级别:注塑级 |
| 特性级别:标准级 | 用途级别:通用级 | 品牌:沙伯基础 |
| 产品规格:25kg/包 | 进口原料:现货供应 |
PBT的工艺特点
PBT注塑之***定要在110~120℃的温度下干燥3小时左右,成型加工温度为250~270℃,模温控制在50~75℃为宜。因该料从熔融状态一经冷却,则会立即凝固结晶,故其冷却时间较短;若喷嘴温度控制不当(偏低),流道(水口)易冷却固化,会出现堵嘴现象。若料筒温度超过275℃或熔料在料筒中停留时间超过30分钟,易引起材料分解变脆。PBT注塑时需用较大水口进胶,不宜使用热流道系统,模具排气要良好,宜用“高速、中压、中温”的条件成型加工,防火料或加玻纤的PBT水口料不宜再回收利用,停机时需用PE或PP料及时清洗料管,以免碳化。 PBT的加工条件:
干燥温度(℃) | 110~120 | 干燥时间约(hr) | 2~3 | ||
模具温度(℃) | 50~75 | 残料量(mm) | 2~6 | ||
熔胶温度(℃) | 250~270 | 背压(MPa) | 5~10 | ||
注射压力(MPa) | 100~140 | 锁模力约(ton/in2) | 3~4 | ||
注 塑 速 度 | 高 速 | 回料转速(rpm) | 70~90 | ||
螺 杆 类 别 | 标 准 螺 杆(直 通 式 喷 嘴) | ||||
停 机 处 理 | 关料闸啤清即可 | 碎料翻用(%) | 15~25 | ||
备注:防火PBT需要用PE料过炮,水口料不宜回收利用。 | |||||
PBT的模具制作:
合 适 壁 厚mm) | 1.5~4(排气要充分) |
浇 口 设 计 | 不宜用热流道系统;大部分浇口均宜,因为需高速注塑, |
浇口通常要较大,针点形、潜水浇口的直径应为1.5mm | |
收 缩 率 (%) | 1.7~.2.3%,成型后48小时内仍有少许收缩(0.05%) |
合成工艺
PBT 间歇类型, Polytex Design,PTA路线合成法 或 DMT路线合成法 ( 英文 :Batch-poly)
PBT 连续类型, Polytex Design,PTA路线合成法
间歇法介绍
流程描述
1-4 丁二醇混合和输送系统
予熔制备系统
酯化反应系统
缩聚反应系统
切片切粒和包装系统
催化剂制备系统
过滤器清洗系统
THF回收系统
热媒系统
计算机集成控制系统
特点
浆料制备系统使用在改性PBT的生产中,催化剂和添加剂可以在低温时加入
酯化在低温或正常反应温度下连续进料,易于控制,***
设计规模
工业化设计单线能力在3-40吨/日,年产1000吨-15000吨。
连续法介绍
流程描述
1-4 丁二醇混合和输送系统
浆料制备系统
酯化反应系统
工艺塔系统
预缩聚反应系统
预缩聚过滤系统
终缩聚反应系统
终缩聚过滤系统
切片切粒和包装系统
催化剂制备及连续添加控制系统
过滤器清洗系统
THF回收系统
热媒系统
计算机集成控制系统
特点
低温、低摩尔比、温和反应
可靠的停留时间
在不同反应阶段保持合理的物料消耗
低耗、节能、经济
熔体流变性佳
设计规模
工业化生产的正在运行的连续装置生产能力从30吨/日-500吨/日,即年产1万吨-15万吨。
理化特性
自润滑、低摩 擦系数,但体积电阻、介电损耗大。缺点是缺口冲击强度低 ,成型收缩率大。故大部分采用玻璃纤维增强或无机填充改性,其拉伸强度、弯曲强度可提高一倍以上,热变形温度也大幅提高。可以在140℃下长期工作,玻纤增强后制品纵、横向收缩率不一致,易使制品发生翘曲。
燃烧鉴别
不易燃烧,燃烧时无液体流下,离开火焰后在5秒钟内熄灭,(相似于PC)。
物性表
比重 | 1.30 到 1.73 | g/cm³ | ASTMD792 |
熔流率 (235°C/2.16 kg) | 15 到 18 | g/10 min | ASTM D1238 |
吸水率 (24 hr) | 0.060 | % | ASTM D570 |
Intrinsic Viscosity | 0.8 到 1.3 | dl/g | ASTM D2857 |
硬度 | 额定值 | 单位制 | 测试 |
物理性能 | 额定值 | 单位制 | 测试方法 |
比重 | 1.30 到 1.73 | ASTM D792 | |
收缩率 - 流动 (0.125 in) | 0.020 | in/in | ASTM D955 |
吸水率 (24 hr) | 0.80 | % | ASTM D570 |
比重 | 1.30 到 1.73 | g/cm³ | ASTM D792 |
收缩率 - 流动 | 2.0 到 2.2 | % | ASTM D955 |
吸水率 (23°C, 24 hr) | 0.10 | % | ASTM D570 |
硬度 | 额定值 | 单位制 | 测试方法 |
洛氏硬度 (R 计秤) | 118 | ASTM D785 |
加工工艺
PBT为热塑性塑料,为适用于不同加工业者使用,一般多少会加入添加剂,或与其它塑料掺混,随着添加物比例不同,可制造不同规格的产品。由于PBT具有耐热性、耐候性、耐药品性、电气特性佳、吸水性小、光泽良好,广泛应用于电子电器、汽车零件、机械、家用品等,而PBT产品又与PPS、PC、POM、PA等共称为五大泛用工程塑料。
物理特性
PBT是最坚韧的工程热塑材料之一,它是半结晶材料,有非常好的化学稳定性、机械强度、电绝缘特性和热稳定性。这些材料在很广的环境条件下都有很好的稳定性。PBT吸湿特性很弱。非增强型PBT的张力强度为50MPa,玻璃添加剂型的PBT张力强度为170MPa。玻璃添加剂过多将导致材料变脆。PBT的结晶很迅速,这将导致因冷却不均匀而造成弯曲变形。对于有玻璃添加剂类型的材料,流程方向的收缩率可以减小,但与流程垂直方向的收缩率基本上和普通材料没有区别。一般材料收缩率在1.5%~2.8%之间。含30%玻璃添加剂的材料收缩0.3%~1.6%之间。熔点(225℃)和高温变形温度都比PET材料要低。维卡软化温度大约为170℃。玻璃化转换温度(glass trasitio temperature)在22℃到43℃之间。由于PBT的结晶速度很高,因此它的粘性很低,塑件加工的周期时间一般也较低。
应用范围
家用器具(食品加工刀片、真空吸尘器元件、电风扇、头发干燥机壳体、咖啡器皿等),电器元件(开关、电机壳、保险丝盒、计算机键盘按键等),汽车工业(散热器格窗、车身嵌板、车轮盖、门窗部件等)。
工艺条件
干燥处理:这种材料在高温下很容易水解,因此加工前的干燥处理是很重要的。建议在空气中的干燥条件为120℃,6~8小时,或者150℃,2~4小时。湿度必须小于0.03%。如果用吸湿干燥器干燥,建议条件为150℃,2.5小时。
熔化温度:225~275℃,建议温度:250℃。
模具温度:对于未增强型的材料为40~60℃。要很好地设计模具的冷却腔道以减小塑件的弯曲。热量的散失一定要快而均匀。建议模具冷却腔道的直径为12mm。
注射压力:中等(到1500bar)。
注射速度:应使用尽可能快的注射速度(因为PBT的凝固很快)。
流道和浇口:建议使用圆形流道以增加压力的传递(经验公式:流道直径=塑件厚度+1.5mm)。可以使用各种型式的浇口。也可以使用热流道,但要注意防止材料的渗漏和降解。浇口直径应该在0.8~1.0*t之间,这里t是塑件厚度。如果是潜入式浇口,建议最小直径为0.75mm。
注塑问题
聚对苯二甲酸丁二醇酯(PBT)是通用的工程塑料。
1 PBT的工艺特性
PBT具有明显的熔点,熔点为225~235℃,是结晶型材料,结晶度可达40%。
PBT熔体的粘度受温度的影响不如剪切应力那么大,因此,在注塑中,注射压力对PBT熔体流动性影响是明显。
PBT在熔融状态下流动性好,粘度低,仅次于尼龙,在成型易发生“流延”现象。
PBT成型制品各向异性。PBT在高温下遇水易降解。
2注塑机
选用螺杆式注塑机时。应考虑如下几点。
①制品的用料量应控制在注塑机额定注射量的30%~80%。不宜用大注塑机生产小制品。
②应选用渐变型三段螺杆,长径比为15~20,压缩比为2.5~3.0。
③应选用自锁式喷嘴,并带有加热控温装置。
④在成型阻燃级PBT时,注塑机的有关部件应经防腐处理。
3制品与模具设计
①制品的厚度不宜太厚,PBT对缺口很敏感,因此,制品的直角等过渡处应采用圆弧连接。
②PBT的成型收缩率较大,在1.7%~2.3%,模具要有一定的脱模斜度。
③模具需要设排气孔或排气槽。
④浇口的口径要大。
⑤模具需设置控温装置。模具温度不能超过100℃。
⑥阻燃级PBT成型,模具表面要镀铬,以防腐。
4原料准备
注塑前要进行干燥、要将水分含量控制在0.02%以下。采用热风循环干燥时,当温度为105℃、120℃或140℃时,所对应的时间不超过8h、5h、3h。料层厚度低于30mm。
5注塑工艺参数
①注射温度PBT的分解温度为280℃,所以实际生产中一般控制在245~260℃之间。
②注射压力注射压力一般为50~100MPa。
③注射速率PBT冷却速度快,因此要采用较快的注射速率。
④螺杆转速和背压成型PBT的螺杆转速不宜超过80r/min,一般在25~60r/min之间。背压一般为注射压力的10%~15%。
⑤模具温度一般控制在70~80℃,各部位的温度差不超过10℃。
⑥成型周期一般情况下为15~60 s。
6注意事项
①再生料的使用再生料与新料的比例一般在25%~75%。
②脱模剂的使用一般情况下不使用脱模剂,必要时可采用有机硅脱模剂。
③停机处理聚对苯二甲酸丁二醇酯(PBT)是通用的工程塑料。PBT的聚合工艺成熟、成本较低,成型加工容易。未改性PBT性能不佳,实际应用要对PBT进行改性,其中,玻璃纤维增强改性牌号占PBT的70%以上。 [1]
发展史
PBT树脂即聚对苯二甲酸丁二醇酯,作为五大通用工程塑料之一,主要用于PBT改性、PBT抽丝、拉膜、
光纤护套等领域,在增强改性后可广泛应用于汽车制造、电子电气、仪表仪器、照明用具、家电、纺织、机械和通讯等领域。由于国内相关产业的发展,PBT树脂需求逐年增加。日本和台湾PBT生产企业自2002年以来大幅增加产能,近三年对我出口量增幅较大,现已占中国大陆总进口的90%左右,对国内PBT生产企业造成了冲击。受国际金融危机、人民币升值等影响,2009年1-6月,中国聚对苯二甲酸丁二酯(PBT)进口数量为50368吨,较2008年同期减少35.7%;进口金额11781万美元,较2008年同期减少40.4%。
随着中国国民经济的迅速发展,特别是下游电子产业和汽车产业的快速发展,推动了PBT市场需求的迅猛增长。在国家针对进口产品进行反倾销的情况下,随着与金融危机造成的萧条局面完全不同的车市***异常,***鼓励汽车消费的各项利好政策以及汽车下乡等活动更是起到了推波助澜的效果。随着汽车行业对塑料的迅猛需求,中国塑料产业和汽车产业已形成“一荣俱荣、一损俱损”之势。塑料业内人士将目标转向了PBT塑料改性,使用更轻、更强、更好的汽车配件来缓解油价过高的局面。
改性PBT塑料是指在聚合物(树脂)中加入小分子无机物或有机物,通过物理或化学作用,从而赋予其某种性能(机械加工性能)或使其某种性能获得改善。如增韧、增强、增塑、阻燃等,而通过改性技术使得塑料变得具有鲜特征,而这其中要属在汽车和家电领域,改性PBT塑料的应用以及发展潜力最为巨大了。
改性PBT塑料是最重要的汽车轻质材料,它不仅可减轻零部件约40%的质量,而且还可以使采购成本降低40%左右,因此在汽车中的用量迅速上升。汽车内饰件已基本实现塑料化,“以塑代钢”的汽车发展正在带动着改性PBT塑料在汽车应用中向着更广阔的领域不断***创新。
在汽车制造领域,PBT广泛地用于生产保险杠、化油器组件、挡泥板、扰流板、火花塞端子板、供油系统零件、仪表盘、汽车点火器、加速器及离合器踏板等部件。PBT与增强PA、PC、POM在汽车制造业中的竞争十分激烈,PA易吸水,PC的耐热性耐药性不及PBT;在汽车用途接管方面,由于PBT的抗吸水性优于PA,将会逐渐取代PA。在相对湿度较高、十分潮湿的情况下,由于潮湿易引起塑性降低,电器节点处容易引起腐蚀,常可使用改性PBT。在80℃、90%相对湿度下,PBT仍能正常使用,并且效果很好。
其中PBT/PC合金,在***轿车中应用最为广泛;它的耐热性好,耐应力开裂,具有优良的耐磨,耐化学腐蚀性,低温冲击强度高,易加工和涂饰性好,主要应用于***轿车保险杠,车底板,面板和摩托车护板等。


我公司专业销售工程塑料,自进入市场以来我们凭着雄厚的实力,***不凡的品质、诚信的***、合理的价格以及***服务,一直深受广大客户的好评,我们一如既往地本着“价格为优势”、以“质量为先导”的宗旨,恪守;重合同守信用,秉承质量***、客户***、服务***的经营理念,为广大客户提供更加优质实惠的原料以及服务。 ? ? ? 公司经营:POM,PBT,PA66,PA6,PC+ABS,PA46,LCP,EVA,PC,PEI,PET,ABS、工程塑料,通用塑料,塑料合金等一系列优质原料,欢迎来电来函订购咨询! ? ? “以信为本、以诚做事、以德做人”是我们霆尔的行为准则,我们将客户的满意为我们的目标,维护你我共同利益是我们的责任,与客户建立互惠、互利、互信的合作基础,创造双赢局面,愿与各界人士真诚合作、共同发展、携手共创辉煌明天! 供货专线:重庆/渝中/江北/南岸/沙坪坝/九龙坡/巴南/四川/成都/宜宾/内江/乐山/达州/自贡/绵阳/攀枝花/德阳/雅安 供货专线:大连/青岛/烟台/潍坊/淄博/枣庄/临沂/天津/石家庄/邯郸/连云港/ 南京/宿迁/无锡/苏州/常州/泰州/盐城/淮安/徐州/滁州 供货专线:嘉兴/宁波/余姚/绍兴/温州/湖州/台州/厦门/福州/三明/晋江/泉州
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 200.00万人民币 |
| 公司注册地址 | 上海市青浦区练塘镇章练塘路588弄15号1幢2层2区058室 | 统一社会信用代码 | 91310118MA1JLAB161 |
| 登记机关 | 青浦区市场监督管理局 | 法定代表人 | 吕敬祥 |
| 公司成立日期 | 2016-05-10 | 营业期限 | 2016-05-10至2026-05-09 |
| 经营范围 | 塑化科技专业领域内的技术开发、技术服务,销售塑胶原料及制品、橡塑制品、化工产品及原料(除危险化学品、监控化学品、烟花爆竹、民用爆炸物品、易制毒化学品)。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
-
¥2.10
-
¥1.91
-
¥1.97
-
¥3.40
-
¥2.20
-
¥1.32
-
¥4.10
-
¥1.32
-
¥2.30
-
¥1.70
-
¥1.23
-
¥1.23
