

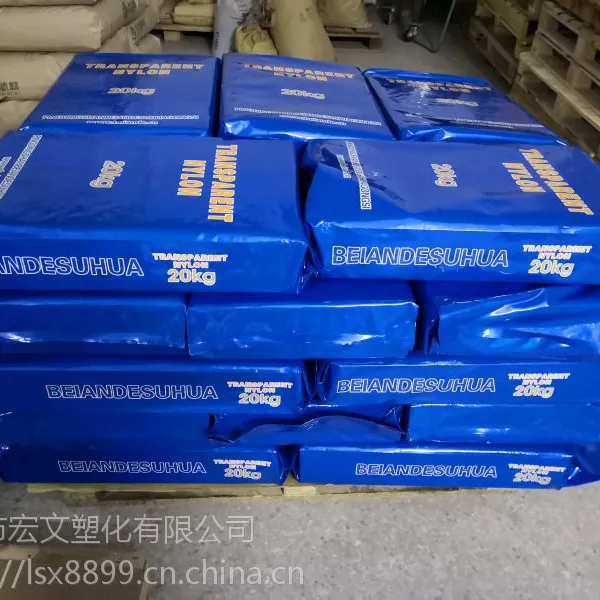
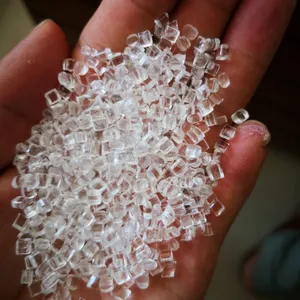
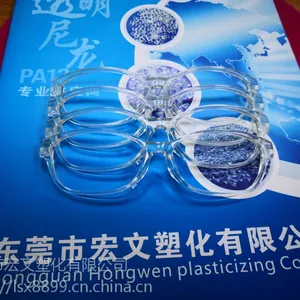

| 是否进口:否 | 产地:平顶山 | 厂家(产地):倍安 德 |
| 牌号:A360 | 用途级别:通用级,光学级,增韧级 | 品名:PA12 |
| 货号:17122420015G | 品牌:倍安德 | 产品规格:A360 |
| 包装规格:胶包 |
PA12的学名为聚十二内酰胺,又称尼龙12。其聚合的基本原料是丁二烯,可依赖于石油化工。是半结晶-结晶热塑性材料。它的特性和PA11相似,但晶体结构不同。PA12是很好的电气绝缘体并且和其它聚酰胺一样不会因潮湿影响绝缘性能。它有很好的抗冲击性机化学稳定性。PA12有许多在塑化特性和增强特性方面的改良品种
和PA6及PA66相比,这些材料有较低的熔点和密度,具有非常高的回潮率。美国杜邦PA12对强氧化性酸无抵抗能力。PA12的粘性主要取决于湿度、温度和储藏时间。它的流动性很好。收缩率在0.5%到2%之间,这主要取决于材料品种、壁厚及其它工艺条件PA12 聚酰胺12或尼龙12典型应用范围:水量表和其他商业设备,电缆套,机械凸轮,滑动机构及轴承等
典型应用范围
水量表和其他商业设备,电缆套,机械凸轮,滑动机构以及轴承等
化学和物理特性
PA12是从丁二烯线性,半结晶-结晶热塑性材料。它的特性和PA11相似,但晶体结构不同。PA12是很好的电气绝缘体并且和其它聚酰胺一样不会因潮湿影响绝缘性能。它有很好的抗冲击性机化学稳定性。PA12有许多在塑化特性和增强特性方面的改良品种。和PA6及PA66相比,这些材料有较低的熔点和密度,具有非常高的回潮率。PA12对强氧化性酸无抵抗能力。PA12的粘性主要取决于湿度、温度和储藏时间。它的流动性很好。收缩率在0.5%到2%之间,这主要取决于材料品种、壁厚及其它工艺条件。
注塑模工艺条件
干燥处理:加工之前应***湿度在0.1%以下。如果材料是暴露在空气中储存,建议要在85C热空气中干燥4~5小时。如果材料是在密闭容器中储存,那么经过3小时温度平衡即可直接使用。
熔融温度:240~300℃;对于普通特性材料不要超过310℃,对于有阻燃特性材料不要超过270℃。
高速注射速度可使成型良好。
PA12尼龙12弹性体有优良的噪音和振动阻尼性,在干燥运转条件下,对钢、POM、PBT和其他材料的滑动摩擦
注塑模工艺条件
干燥处理:加工之前应***湿度在0.1%以下。如果材料是暴露在空气中储存,建议要在85℃热空气中干燥4~5小时。如果材料是在密闭容器中储存,那么经过3小时温度平衡即可直接使用。
熔融温度:240~300℃;对于普通特性材料不要超过310℃,对于有阻燃特性材料不要超过270℃。
高速注射速度可使成型良好。
PA12尼龙12弹性体有优良的噪音和振动阻尼性,在干燥运转条件下,对钢、POM、PBT和其他材料的滑动摩擦系数低、优良的耐磨损性和高体积稳定性。正因为这些性质,该产品特别适用于DVD、CD、MD、VCR、便携式摄像机、数码相机、打印机和录像机等的无声齿轮。
PA12料筒温度:
进料段:230—240℃
中段:255—265℃
出料段:265—275℃
喷嘴:295—300℃
模温:60-80℃
注射压力:80—110mpa
成型周期:20—25秒
螺杆转速:30—60 r/min
说明:1.若充模不满:提高炮筒温度10—15℃,也不要提高注塑压力和速度,以免产生水花;
2.若塑件发白起雾:请提高料筒温度10-15℃,压力70-100mpa,速度中速,使排气良好;
3.若粘模或者变黄色:请降低炮筒温度10—15℃,降低注塑压力和速度;
4.烁斑的解决方法:系数低、优良的耐磨损性和高体积稳定性。正因为这些性质,该产品特别适用于DVD、CD、MD、VCR、便携式摄像机、数码相机、打印机和录像机等的无声齿轮。


| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 3.00万人民币 |
| 公司注册地址 | 广东省东莞市常平镇九江水塘边新村一队3栋6号 | 统一社会信用代码 | 91441900557303826P |
| 登记机关 | 东莞市工商行政管理局 | 法定代表人 | 罗文 |
| 公司成立日期 | 2010-06-21 | 营业期限 | 长期 |
| 经营范围 | 销售塑胶原料,化工原料(不含危险化学品),塑料制品。 | ||
𐀝𐀞𐀟 𐀠𐀡𐀢𐀣 𐀡𐀣𐀠𐀣
- 电 话 𐀟𐀡𐀠𐀤𐀟𐀥𐀠𐀦𐀤𐀡𐀢𐀡𐀢𐀥𐀥𐀟𐀦
- 传 真 𐀟𐀡𐀠𐀤𐀟𐀥𐀠𐀦𐀤𐀡𐀢𐀡𐀢𐀥𐀥𐀝𐀦
- 地 址 广东 东莞 常平镇 九江水塘边新村塘边路3排6号
-
面议
-
面议
-
面议
-
¥168.00
-
¥168.00
-
面议
-
¥83.00
-
¥96.00
-
身份验证
- 营业执照已上传
- 邮箱已验证
- 手机已验证
- 微信已验证
-
注册资本
3.00万人民币
-
企业类型
有限责任公司(自然人投资或控股)
- 主营产品
-
公司地址
广东 东莞 常平镇 九江水塘边新村塘边路3排6号
-
面议
-
面议
-
¥145.00
-
面议
