

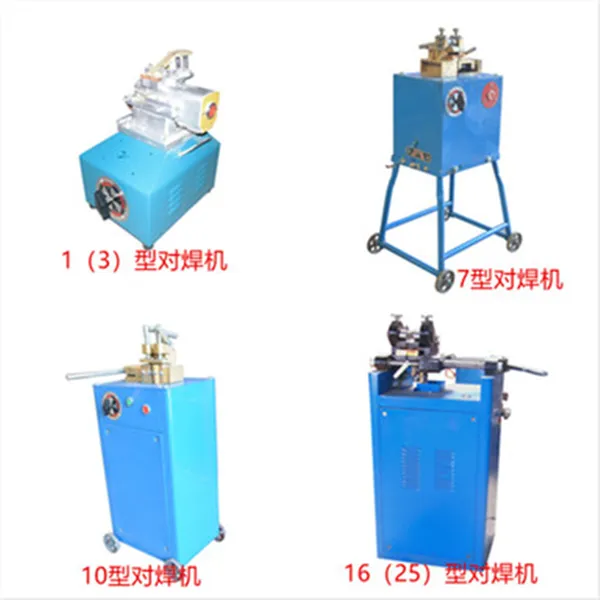
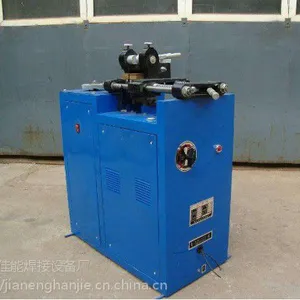

| 是否进口:否 | 产地:河北 | 品牌:佳能 |
| 型号:UN-16 | 电流:交流 | 作用对象:金属 |
| 焊接原理:对焊 | 驱动形式:手动 | 产品别名:对焊机 |
| 用途:焊接 | 作用原理:逆变 | 电机功率:16KW |
| 套装:1 |

安全操作
(1)接送料的工作台面应和切刀下部保持水平,工作台的长度可根据加工材料长度确定。加工较长的钢筋时,应有专人帮扶,并听从操作人员指挥,不得任意推拉。
(2)启动前,必须检查切刀应无裂纹,刀架螺栓紧固,防护罩牢靠。然后用手转动皮带轮,检查齿轮啮合间隙,调整切刀间隙。
(3)启动后,应先空运转,检查各传动部分及轴承运转正常,方可操作。
(4)机械未达到正常转速时不得切料。切断时必须使用切刀的中、下部位,握紧钢筋对准刀口迅速送入,操作者应站在固定刀片一侧用力压住钢筋,应防止钢筋末端弹出伤人。严禁用两手分在刀片两边握住钢筋俯身送料。
(5)不得剪切直径及强度超过机械铭牌规定的钢筋和烧红的钢筋。一次切断多根钢筋时,其总截面积应在规定范围内。
(6)剪切低合金钢时,应更换高硬度切刀,剪切直径应符合机械铭牌规定。
(7)切断短料时,靠近刀片的手和刀片之间的距离应保持150mm以上,如手握端小于400mm时,应用套管或夹具将钢筋短头压住或夹牢。
(8)运转中严禁用手直接消除附近的断头和杂物,钢筋摆动周围和刀口附近非操作人员不得停留。
(9)当发现机械运转不正常、有异常响声或切刀歪斜时,应立即停机检修。维修保养必须停机,切断电源后方可进行。
(10)液压传动式切断机作业前,应检查并确认液压油位及电动机旋转方向符合要求。启动后,应空载运转,松开放油阀,排净液压缸体内的空气,方可进行切筋。
(11)手动液压式切断机使用前,应将放油阀按顺时针方向旋紧,切割完毕后,应立即按逆时针方向旋松。作业中,手应持稳切断机,并戴好绝缘手套。
(12)作业后应切断电源,用钢刷消除切刀间的杂物,进行整机清洁润滑。
“砰!”
另一边,石飞蛟直接又踏了一脚,狈风的一条手臂骨喀嚓一声折断,令他的脸一阵扭曲,但却一语不发。
喂,石村的朋友手下留情,有话好说,事情好商量。”狈村的人急了,这样一个潜力惊大荒的少年若是被整死,对他们这一族来说损失太大了。
“好商量?你们抢我们辛苦打来的猎物、截杀我族人、无情而冷血的开弓时怎么没有想到这些?!”石林虎怒道。
技术
1)程控降低电压闪光对焊这种焊接方法的特点是,闪光开始阶段采用较高的次级空载电压,以利于激起闪光,当端面温度升高后,再采用低电压闪光,并保持闪光速度不变,以提高热效率。接近顶锻时,再提高次级电压,使闪光强烈,以增加自保护作用。
程控降低电压闪光对焊与预热闪光对焊相比较,具有焊接时间短、需用功率低、加热均匀等优点。
2)脉冲闪光对焊这种焊法的特点是,在动夹钳送进的行程中,通过液压振动装置,再叠加一个往复振动行程,振幅为0.25-1.2mm,频率为3-35Hz均匀可调。由于振动使焊件端面交替的短路和拉开,从而产生脉冲闪光。
脉冲闪光对焊与普通闪光对焊相比较,由于没有过梁的自发爆破,喷溅的微粒小、火口浅,因而热效率可提高一倍多,顶锻留量可缩小到2/3-1/2。
以上两种方法主要是为了满足大断面工件闪光对焊的需要。
3)矩形波闪光对焊这种焊法与工频交流正弦波闪光对焊相比较,能***提高闪光的稳定性。因为正弦波电源当电压接近零位时,将使闪光瞬间中断,而矩形波可在全周期内均匀产生闪光。与电压相位无关。
产品分类
对焊机根据焊接方式不同分:闪光对焊机 钢筋对焊机 铜杆对焊机
闪光对焊主要是利用工件对口接触电阻产生热量加热工件,金属表面熔化,温度梯度大,热影响区比较小。
焊缝是在工件对口固相金属产生塑性变性条件下,形成共同晶粒。焊缝组织、成分接近基本金属(或者经过热处理),比较容易获得等强等塑焊接接头。
闪光过程具有排出空气,降低金属氧化的自保护功能。顶锻还能将氧化物随液体金属排出焊缝之外。焊缝夹杂、未焊透等缺陷较少。
闪光过程具有较强的自调节功能,对严格保持规范一致性要求较低,焊接质量稳定。单位焊接截面积需要电功率小,焊接低碳钢只需(0.1-0.3)KVA/mm2电功率。
焊接生产***,焊接一个接头只需几秒至几十秒。
工作原理
散热器闪光对焊机采用两台125KVA工频阻焊变压器为电源,两端同时压紧、放电闪光、顶锻,完成两个钢制散热器片头与中间椭圆管的对接.烧化量、顶锻量、焊接电流均由PLC通过通过液晶屏设定、显示
焊接范围
焊接适用范围广,原则上能锻造的金属材料都可以用闪光对焊焊接。例如低碳钢、高碳钢、合金钢、不锈钢等有色金属及合金都可以用闪光对焊焊接。
焊接截面积范围大,一般从几十至几万mm2截面积都能焊接。
闪光对焊广泛应用于焊接各种板件、管件、型材、实心件、刀具等,应用十分广泛,是一种经济、高效率的焊接方法。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
¥7800.00
-
面议
-
面议
-
面议
