

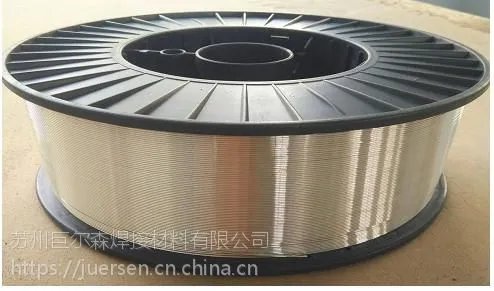
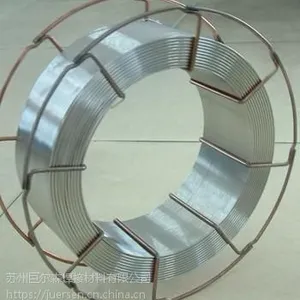
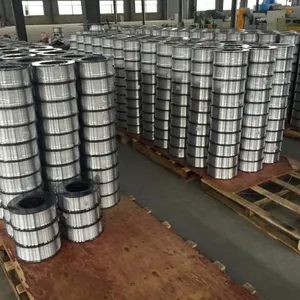

| 是否进口:否 | 产地:江苏省 | 品牌:BEST/倍思特 |
| 型号:不锈钢氩弧焊丝ER2209ER308L/ER309L/ER316L/ER2594 | 类型:药芯 | 材质:不锈钢氩弧焊丝ER2209ER308L/ER309L/ER316L/ER2594 |
| 订货号:不锈钢氩弧焊丝ER2209ER308L/ER309L/ER316L/ER2594 | 货号:不锈钢氩弧焊丝ER2209ER308L/ER309L/ER316L/ER2594 | 牌号:不锈钢氩弧焊丝ER2209ER308L/ER309L/ER316L/ER2594 |
| 助焊剂含量:3% | 加工定制:否 | 焊丝直径:1.6mm |
| 熔点:1200℃ | 长度:盘 | 重量:15g |
| 用途:堆焊机械 | 工作温度:220 | 焊接电流:380A |
| 是否含助焊剂:否 | 适用范围:堆焊机械合金 | 规格:1.2mm |
| 是否跨境货源:否 |
ER2594
说明:由于焊缝金属抗点腐蚀当量PREN≥40,故熔敷金属具有良好的耐点蚀、缝隙腐蚀及应力腐蚀能力;
用途:常用于海洋工程行业,主要用于UNS S32750、UNS J93380等超级双相不锈钢的焊接,及常用UNS S32205和J92205等标准双相钢管子的根部打底焊接。
------------------------------------------------------------------------------------------------------------------------
ER2209
说明:熔敷件数含有40%左右的铁素体,兼有奥氏体和铁素体不锈钢的综合性能,耐点蚀和应力腐蚀性能优异;
用途:适用于石油化工行业对钢材00Cr22Ni5Mo3N(SUS2205)等含22%Cr双相不锈钢的焊接。
------------------------------------------------------------------------------------------------------------------------
ER310
说明:熔敷金属具有良好的机械性能,耐高温性能稳定,可达1200℃;
用途:常用于高温产品融入高温炉、煤炭焦化设备等,也可以用于异种材料的焊接。
------------------------------------------------------------------------------------------------------------------------
ER316L
说明:熔敷金属具有良好的机械性能及耐腐蚀性能,添加了Mo元素,提高了高温蠕变性能及在含卤化物气氛中的抗点腐蚀能力;
用途:适用于石油化工、压力容器、低温储槽、化肥、尿素、食品机械等行业,焊接18%Cr-12%Ni-2%Mo不锈钢(如SUS316L)
------------------------------------------------------------------------------------------------------------------------
ER308L
说明:熔敷金属具有良好的机械性能及耐腐蚀性能;
用途:适用于18Cr-8Ni型低碳不锈钢的石油化工、压力容器、食品机械、医疗器械等设备的焊接。
------------------------------------------------------------------------------------------------------------------------
ER309L
说明:熔敷金属具有良好的机械性能及耐腐蚀性能;
用途:常用于碳钢与不锈钢异材焊接或应用于韧性较差的马氏体、铁素体不锈钢的焊接,也可用于石油化工、活力电站等行业如反应器内壁堆焊过渡金属。

苏州巨尔森焊接材料有限公司手机:15862466806电话:0512-82101819耐磨药芯焊丝药芯焊丝是相比一般焊丝更独特的一种,当然,它也是主要应用在工业等方面的。在一些施工方面可以运用它来焊接。 但是任何的焊接材料在制作的工作情况之下都会造成一定范围内的磨损,药芯焊丝在一定的磨损的范围内仍然能够正常工作,只有当磨损程度太大的时候致使外圆过小,那么磨辊可能造成报废。药芯焊丝在使用的过程中还存在着很多恶缺陷,一个是因为浇灌的时候出现的裂纹的扩展,从而使整个药芯焊丝都折断了, 一个是如果是质量差的药芯焊丝耐磨性能不是很高,会出现成本高,但是会造成寿命短的现象。而金属的焊接主要就是看金属是否能适应焊接的加工时焊接的接头或者工作的面积达到完整的程度,当然也需要考虑到药芯焊丝经过堆焊的修复是否能达到使用的良好性能。在焊接的过程中,要先堆焊过渡层,完成之后再堆焊耐磨层, 在堆焊之前要进行焊前的预热工作,使在焊接的过程中,要先堆焊过渡层,完成之后再堆焊耐磨层,在堆焊之前要进行焊前的预热工作,使药芯焊丝的内外部的温度要差不多,要用铁丝进行清刷,再次,要调整焊接的位置,之后再接通焊机的电源,调整焊丝的位置,使焊丝铺满了焊剂的边缘。这样,药芯焊丝就不会那么容易损坏了,这也是提高施工效率的一种.公司专门从事耐磨焊丝,耐磨焊条,耐磨药芯焊丝, 碳化钨堆焊焊条,堆焊焊丝及金属耐磨板的生产并兼营销售焊接设备、耐磨电焊条等业务。公司引进美国九十年代多类新配方和制造技术, 通过对国外技术的消化吸收,目前已成功地将产品推广应用于电力、冶金、采矿、建筑、水泥、石油、化工等行业,受到客户的欢迎和好评。其中最主要的特色产品是高铬铸铁系列的KN101﹑901、989、999等明弧自保护焊丝。是目前国内修复磨煤辊表面耐磨层的专用优质堆焊材料。公司始终以“***的技术、稳定的产品、优质的服务及现代化的管理”为模式,在同行中保持竞争优势。 在经营中以“诚信为本,客户至上”为宗旨,致力于市场的***、产品的创新。是主要生产埋弧药芯焊丝、高铬铸铁焊丝、双金属复合堆焊耐磨板和提供堆焊技术服务的专业厂家,也可承揽磨辊、磨盘、轧辊在线、离线等金属件的堆焊修复工程。厂区位于104国道边的河北吴桥经济技术开发区,与世界的杂技文化。我公司拥有四条药芯焊丝生产线,六条耐磨板生产线,大型自动焊接设备及***的研发能力,是国内药芯焊丝、耐磨板堆焊行业中实力,规模,服务范围***的企业之一。 我公司产品广泛应用于电力、钢铁、焦化、水泥、石油、煤炭、矿山等各个领域,同时可以针对不同情况下的磨损问题,提供专业的解决方案,
点击查看>| 统一社会信用代码 | 91320506301872259E | ||
-
¥45.00
-
¥65.00
-
¥40.00
-
¥35.00
-
¥50.00
-
¥45.00
-
¥28.00
-
¥45.00
-
¥45.00
-
¥33.00
-
¥45.00
-
¥40.00
