

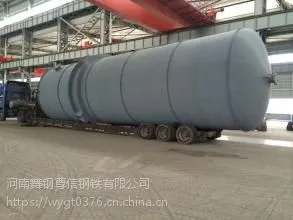

| 是否进口:否 | 产地:舞钢 | 品名:直缝焊管 |
| 材质:A671CC60 | 产地/厂家:天津大邱庄 | 仓库所在城市:常州 |
| 仓库:白云仓 | 质量等级:正品(受理质量异议) | 用途范围:核电、 化工设备、 结构制管 |
| 加工服务:粗加工(开平、分条等) | 配送服务:可配送到厂 | 货物销售类型:期货 |
| 规格:60*60cm、 70*210cm、 70*180cm、 70*240cm、 80*180cm、 80*210cm、 6分*2.5mm、 1.5寸*3.0mm | 货号:A671Gr.CC60 | 仓库地址:舞钢 |
| 仓库电话:13781880376 | 计重方式:理计 | 产品表面描述:a671 |
■ 焊接技术 石油工程建设A671Gr.CC60低 温钢 管 道 的焊接
摘要订货137*8188*0376
江苏 LNG接收站工程是中石油首批开工建设的 LNG接收站工程之一 ,该接收站站内高压低温外输管道采用德国
EEW 公司生产的 A671Gr.CC60低温钢管。文章介绍了 A671GrCC60低温钢管的化学成分、力学性能、焊接工艺和
热处理工艺 ,总结分析了低温钢管焊接施工过程中遇到的问题并提出了解决办法,最后介绍了外输管道的焊接效果。
关键词
低温钢;天然气管道 ;焊接工艺 ;热处理工艺
WeldingofA67]Gr.CC60CryogenicSteelPipeline
JiangsuLNGTerminal***neofthefirstbatchofconstructionLNGterminalprojectsbuiltbyCNPC.Thepipematerial
ofthehighpressure low tem perature gastransmission pipelineatthe term inalisA671Gr.CC60cryogenicsteelthat
was produced by EEW in Germ any.This article introduces the chemicalcom position, m echanicalproperties,
welding processand heattreatmentprocess ofA671Gr.CC60 stee1. analyzes the problems arising frOm welding
constructioncourseandgivesthesolutions,w hichachievegoodw eldingquality.
Keyw ords
cryogenicsteel; naturalgaspipeline; weldingprocess; heattreatmentprocess
江苏 LNG接收站站内天然气外输管道采用 A671Gr.
CC60低温钢管,主管道长 416m,规格为 D711.2mm
X46mm,设计压力 15MPa,设计温度 一46~60。C。
德国 EEW 公司生产的A671GrCC60低温用电熔化焊
钢管采用 A516Gr.60中、低温压力容器碳钢板卷制焊接而
成,A516Gr.60钢板为 ASME规范推 吏用的无铡 氏温钢
材料 ,***使用温度 一18—一60。C…。以到货的炉号为
833668晰 冈管为例,其1匕 口力学l、生能 袤1和表2。
依据国际焊接学会 (IIW )推荐的碳当量 C 计算
公式 :
走 1 钢爸也 疯 0 /%
炉号 833668 0.15 O.20 12O 0.O11 O004 O.006 0.04 O.04 O.04 0.17 O.O1 O.02 O.001 O.001
ASTMA516—2006 ≤0.23 0.13—0.45 0.79— 1.30 ≤0.035 ≤0.035 一 一 ≤ 0.40 ≤034 ≤O.43 ≤0.04 ≤0.03 ≤0.13 ≤ 0.04
2 钢管力掌忖睡
囊 il 童 爱l#囊 囊辫 图墼 童 匿 豳 8麓 葭 l {;; 蘸 匿 l《l 事} 鞭;重 饕雾溺 季图 Ij §褊 }
炉号 833668 正火 +回火 386 509 31 105,1OO,139
ASTM A516—2006 正火 +回火 ≥ 220 415~555 ≥ 21 ≥ 18
注:采用 10mm ×10mm ×55mm的标准冲击试样。
● 68 2014年 4月
魏 明等 :A671GrCC60低温钢管道的焊接
Cea= (C)+∞(Mn)/6+(D(Cr+V+Mo)/5+
(Cu+Ni)/15
式中 ∞()——括号中元素的质量分数 /%。
将从表 1中查得的各元素的质量分数代入上式可
得 :C =0.374% (<0l4%),可知该类钢材淬硬倾向
和冷裂倾向较小,焊接性良好。
3.1 焊材 的选用
焊接 技术_
按照材料 的化学成分 、力学性能相匹配的原则 ,
为保 证 良好 的焊接性和焊接 接头的低温韧性 ,选用
TIG一80Nil焊 丝与 W506Ni焊 条做 为施 焊 焊材 。焊 材
化学成分和 力学性能 见表 3和表 4。
3.2 坡 口加工
3 怦 学成分 /%
根据施工聊场的实际情况,现场坡口加工采用链条式
管道火焰自动切割机进 行加工 ,切割前采用手工氧 一乙炔
火焰喷枪对管段待切割位置预热 79~110。C,坡口尺寸见
图 1;坡口表面采用砂轮机打磨去除氧化皮,对切割机割
伤位置进行手工补焊,抽取管道 5% 的坡口表面进行渗透
检测,检测结果不得有 性缺陷,否则应加倍抽检 。
60+ 5。
罔 1 管道坡 口尺寸
33 焊接方法及工艺参数
焊接层道见图 2,焊接方法及焊接工艺参数见表 5。
41 焊 蓟预热
按 照 ASMEB31.3—2010和 焊 接 工艺 评 定 的要 求 ,
焊接前采用电加热带对管道组成件进行预热,预热温度
为 79~150~C,预热范围为坡口中心两侧各不小于壁厚
图 2 焊接层通示意
的 5倍 (230mm 以上 )的区域 ,加热区域采用保温棉
保温 ;焊接过程中应保持层间温度在 79—200oC之间,
中途中断焊接应重新预热。
4.2 焊后缓冷保温
因钢管壁厚大 ,焊后立即将管道组成件加热至 200
~ 350oC,然后进行保温缓冷,时间不少于 60min。
4.3 焊后热处理
磁粉和射线检测合格后对焊缝进行热处理 ,壁厚 t
为 46mm 的焊缝热处理曲线如图 3所示。
焊后热处理的加热速度、恒温时间及冷却速度按照
以下规 定执 行 :
(1) 当温度升至 400oC以上时 ,加热速度不应大
于 (512 ) ℃/h,且 ≤ 205oC/h。
(2)焊后热处理的恒温时间为 X2.5min/mm,
表 5 焊陵方法&工艺参 数
1/1 GTAW TIG一80Nil 2.4 正接 8O一120 12—25
2/1 SMAW W 506Ni 3.2 反接 90—125 22—25
3/1—8/3 SMAW W 506Ni 3.2/4.0 反接 9o一17O 22~25
6 8
6 8
7 10
第 40卷 第 2期 69 ■_
舟
”
l 焊接技术
\
石 油 工 程 建 设
£≥25mm时,每增加 25mm恒温时间增加 0.5h,恒
温期间与***温差应小于 65。C。
(3) 恒温后冷却速度不应大于 (65OO/£)~C/h,
且≤ 260~C/h,400oC以下可自然冷却14]。
(4)采用 JF—D一360热处理控制设备。
4l4 硬度检沏
以某焊口为例,焊口硬度试验数据见表 6。
6 A671GrCC601氏c:,La铖 百通 口慷
蝴 纂 勰蛹酶 蠹 蕊 鬟} 翁灏 饕 域
母材 110 105 113 1D9
焊缝 178 184 184 182
热影响区 112 1D3 119 111
SH3501—2011规定硬度值 HB≤ 200,上表中的
试验数据表明热处理工艺满足要求。
51 热裂级
热裂纹的产生与焊缝金属结晶过程中的低熔点杂质
偏析的数量及分布有关,必须有针对性地提高焊材技术
要求 ,严格控制 S、P元素的含量 ,每批焊材均需要厂
方进行工艺性试验并提交材料试验报告。
5.2 低温训 性降低
为***焊缝具有较高的低温韧性 ,在焊接过程中必
须控制焊接热输入量和层间温度。因此 ,应严格进行技
术交底 ,严格控制焊工焊接层道的宽度和厚度。
气孔主要出现在焊缝填充层。主要原因是海边环境
湿度大、风大 ,焊材易受潮 ,因此 ,应加强过程检查 ,
要 求施 工班组做好挡风措施 、使用焊条保温桶 。
焊工焊接作业的熟练程度有关,包括对工艺指导书中焊
接工艺的掌握 ,应选用技能过硬、责任心强的焊工。
55 翠营固定焊_】 线 检测
由于管道壁厚 大 ,对于预制 焊口和直 管段焊 口现 场
采用 ***机中心曝光检测 ,在 y源无法进入施工现
场的情况下 ,膨胀节位置和垂直管段的固定焊口无法进
行 100% 射线检测。采取措施如下 :
(1)合理安排管道预制川页序,优先施工直管段。
(2)适当加大膨胀节的预制深度。
(3)做好管道安装与无损检测工作的交叉配合。
(4) 采用射线和超声波联合检测的方式完成固定
焊口的无损检测。
56 低渝阀一焊缝 焊接与热处理
由于焊接和热处理过程对阀门的加热作用会导致阀
体过热变形,影响阀座的密封性。采取措施如下 :
(1)预热和焊接过程中***阀门的适度开启。
(2)严格控制焊工的焊接速度 ,在***层间***
温度的前提下尽量放慢焊接速度。
(3)在阀门侧距离焊缝 300mm位置采用棉布包
裹阀体表面,安排专人不间断地在棉布上面淋水 ,***
棉布潮湿且无水流出,并采用红外线测温仪对阀体表面
温度进行动态监控 。
通过采用合理的焊接和热处理工艺,施工承包商圆
满完成了江苏 LNG接收站站内高压低温天然气外输主管
道的焊接施工任务 ,累计焊接焊口 1O5道 ,拍片 877
张 ,射线检测一次合格率达到 96.4%,固定口填充层超
声波检测 15道且全部合格。该接收站外输管道投产运
行两年多来未出现任何问题。
1]陈文 学 A516Gr60低 温钢 使用 国产 焊材 的工 艺研 究 .电 焊机 ,
2011,(6):22—24
2]中国机械工程学会焊接学会.焊接手册 第 2卷材料的焊接(第 2版 )
[M】北京 :机械工业 出版社 2001
3】SH3501-2011,石油化工有毒、可燃介质钢制管道工程施工及验收
范【S】
4】GB50236—2011,现场设备 、工业管道焊接工程施工规范【Sl
作者简 介 :
魏 明 (1982一),男 ,河 北承德人 ,助理 工程师 ,2007年毕业于重
厌科技学院 焊接工艺及设备专业 ,现从事焊接技术工作 。
条渣、条孔是焊接过程中易出现的缺陷。这主要与 福目 2o13~ o7 18;{ 围日期 2。14一o2 15
—● 70 2014年4月订货137*8188*0376

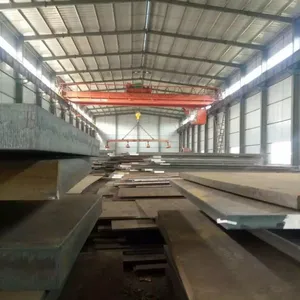
河南舞钢尊信钢铁有限公司作为中国特宽特厚钢板生产科研基地舞阳钢铁有限责任公司的直销部门,依托舞阳钢铁有限责任公司为***工程建设、重大技术装备项目、重型机械、******、中海油、中石油等提供优质钢材。公司常年库存有各种规格材质宽厚钢板 8000 余吨,供客户选择。还可代用户切割半成品及成品的直线折线曲线的钢板切割件,用户遍布全国各地、各个行业。自公司成立以来,始终坚持以质量求生存,以信誉求发展,信守“只争、点滴做起”的企业精神,秉承“诚信、规则、创新、高效、共赢”的经营理念,截止目前公司经营舞钢、安钢、包钢、武钢、首钢、宝钢、新余、南钢、济钢、湘钢等国内主钢的产品,15大系列,300多种牌号的钢板。 公司可供产品说明: 一、可供钢板规格范围:厚度8-650mm,宽度1500-4020mm,长度4000mm-17000mm,单重30.00吨。根据需要还可供更大规格钢板。 二、可供钢板种类:碳素结构钢板、低合金高强度钢板、桥梁用钢板、建筑结构用钢板、造船及海上平台用钢板、锅炉及压力容器用钢板、模具用钢板、合金结构用钢板、油气输送管线用钢板、高强度高韧性钢板、耐腐蚀钢板、复合钢板、耐磨钢板等300多个国内外牌号。 三、可供探伤要求、Z15-Z35厚度方向性能要求、高强度高韧性要求等钢板。 四、可按国标、冶标、美标AISI/ASME/ASTM、日本JIS、德标DIN、法国NF、英国BS、欧洲EN、国际***等标准供货。 五、可供热处理工艺:控轧、正火、回火、正火加回火、调质等。 六、船板已取得DNV、ABC、GL、LR、BV、CCS、RINA、NK、KR等九国船级社认证。质量***体系通过***-2000标准认证。20g、20R、16MnR、16MnDR通过国家***认证。 经营理念: 财自道生,利缘义取;诚信为本,合作共赢。 服务理念: 合理承诺,守信操作;热情服务,真诚维护。 我们愿以优质的产品和真诚的服务与您精诚合作、共拓市场、共创辉煌!我们将努力打造***的钢铁企业,为您提供更快捷,更贴心的服务!订货13781880376 张经理 QQ2936789648
点击查看>| 企业类型 | 一人有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 舞钢市恒大华府 | 统一社会信用代码 | 91410481MA3X6PW66E |
| 登记机关 | 舞钢市工商局 | 法定代表人 | 陈平 |
| 公司成立日期 | 2015-05-19 | 营业期限 | 长期 |
| 经营范围 | 金属,五金,钢板,中厚板 | ||
-
¥8800.00
-
¥8200.00
-
¥6450.00
-
¥5850.00
-
¥6400.00
-
¥9750.00
-
¥8850.00
-
¥5400.00
-
¥5750.00
-
¥6450.00
-
¥5500.00
-
¥5150.00
