

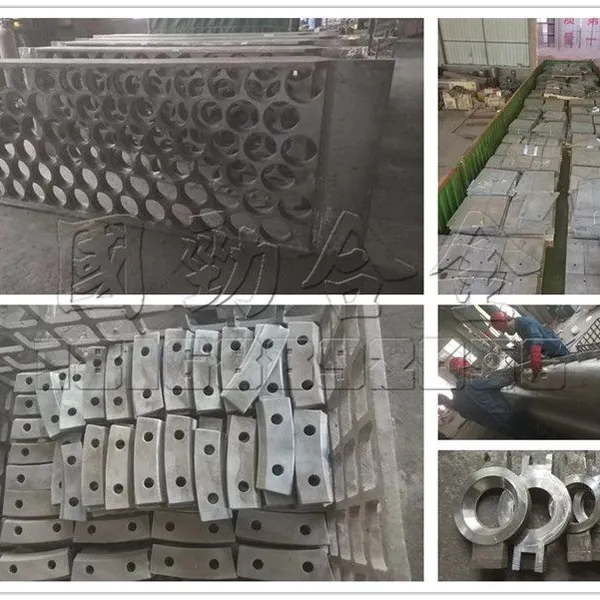

| 表面处理:打磨 | 材质:ZG40Cr30Ni20 | 成型工艺:ZG40Cr30Ni20 |
| 公差:±0.5 | 砂型铸造种类:粘土干砂型 | 货号:20190407 |
| 特种铸造种类:消失模铸造 | 打样周期:4-7天 | 加工周期:8-15天 |
| 年剩余加工能力:130000件 | 年最大加工能力:1300000件 |
ZG40Cr30Ni20
使用温度:1150℃
在高温含硫气体中耐蚀性好,用于气体分离装置、焙烧炉衬板。

珠光体耐热钢焊接工艺
摘要:主要介绍了珠光体耐热钢的焊接方法、焊接材料的选择、焊前预热温度、焊后热处理及其焊接性能等方面的内容材料的工艺评定、焊接工艺参数以及焊后热处理工艺等。
关键字: 珠光体耐热钢;工艺评定;焊接方法
一、珠光体耐热钢焊接特点及工艺要点
(1)焊接特点
珠光体耐热钢属于低合金钢,ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,主要合金元素是铬、钼,还含有少量钨、钒、铌等元素,加热后在空气中冷却具有明显的淬硬倾向,焊接时在焊缝及热影响区易产生硬脆的马氏体组织,这不仅影响焊接接头的力学性能,还会产生很大的内应力,常导致焊缝和热影响区出现冷裂纹。硬化倾向还与下列因素有关:钢中碳、铬含量,构件厚度、刚性及焊件拘束度等。焊接时预热是防止冷裂纹的有效措施,焊件未预热或预热温度太低,工件冷却速度加快都会加重焊缝及热影响区硬化。
(2)工艺要点及焊料选择
焊接过程中,应保持焊件温度不低于预热温度(包括多层焊时的层间温度)。焊接过程中尽量避免中断,不得已中断时,应***焊件缓慢冷却,重新施焊前仍需预热。
焊件厚度较大时,可采用短道焊,使被焊的这一段焊缝在较短时间内重复加热,目的是为了使焊缝及热影响区缓慢冷却。
焊缝正面的余高不宜太高。
保持在自由状态下焊接。由于铬钼耐热钢裂纹倾向比较大,故在焊接时应严格遵守焊接程序,ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,收缩量大的焊缝先焊,尽量减少拘束度。
ZG40Cr30Ni20
使用温度:1150℃
在高温含硫气体中耐蚀性好,用于气体分离装置、焙烧炉衬板。
焊后缓冷。焊后缓冷是必须遵守原则,一般是焊后立即用石板布等保温材料覆盖在焊缝及近缝区,覆盖务必严实,确保缓冷。
焊后热处理,防止延迟裂纹,消除应力,改善组织。对于厚壁容器及管道,焊后常进行高温回火。
焊条选择,摘自钢制压力容器焊接规程JB/T 4709-92、工业金属管道施工规范GB 50236-1997
二、典型珠光体耐热钢的显微组织观察
本实验所采用的珠光体耐热钢为2.25Cr-1Mo、12CrMoV(C=0.15%,M=0.6%,Cr=1.2%,Mo=0.3%,V=0.3%)等。
ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,显微组织观察是研究材料内部组织最重要的方法,用光学显微镜观察研究任何材料的显微组织,一般要分三个步骤进行:抛光所截取试样的截面,采用适当的腐蚀剂显示显微组织,用显微镜观察和分析试样的显微组织。
(1)12CrMoV插撬+J507或J607焊接2.25Cr-1Mo,堆焊两层过渡区A307盖面层A002N6,对其焊缝组织以及母材、过渡区的显微组织观察图(如下):
三、珠光体耐热钢焊接工艺分析
由于珠光体耐热钢中含有一定量的Cr、Mo和其它一些合金元素,所以热影响区会产生硬脆的马氏体组织,低温焊接或焊接刚性较大的结构时,易形成冷裂纹。因此在焊接时应采取以下几项工艺措施:
1、预热预热是焊接珠光体耐热钢的重要工艺措施。为了确保焊接质量,不论在定位焊或正式施焊过程中,焊件都应预热并保持为80~150℃用氩弧焊打底和CO2气体保护焊时,可以降低预热温度或不预热。
2、焊后缓冷焊后应立即用石棉布覆盖焊缝及热影响区,使其缓慢冷却。
3、焊后热处理焊后应立即进行高温回火,防止产生延迟裂纹、消除应力和改善组织。ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,焊后热处理温度应避免在350~500℃温度区间内进行,因珠光体耐热钢在该温度区间内有强烈的加火脆性现象。
ZG40Cr30Ni20
使用温度:1150℃
在高温含硫气体中耐蚀性好,用于气体分离装置、焙烧炉衬板。
四、珠光体耐热钢焊接再热裂纹的***
4.1 焊缝成形
ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,由于焊缝成形影响应力集中的大小,再热裂纹易产生于应力集中的热影响区粗晶区,因而也影响再热裂纹的产生。焊缝与母材过渡不圆滑,焊缝余高过高或存在咬肉、未熔合、未焊透等缺陷,在焊后再热过程中均能诱发再热裂纹。因此焊接过程中应尽可能的控制焊缝成形,对成形不理想或存在缺陷的部位进行修补,以达到降低焊接应力的作用,从而控制再热裂纹的产生。
4.2 组装应力
组装时采用***组对等,都会使得焊缝处存在大的组装应力。焊后再热过程中,容易引发再热裂纹,因此组装珠光体耐热钢时要避免***组装,以减少组装应力。
4.3 预热
为防止再热裂纹的产生,焊前预热是十分***。预热可以降低残余应力,形成对裂纹不敏感的组织等。日本的焊接专家认为,预热可以提高热影响区粗晶区的强度。珠光体耐热钢焊前按要求进行预热,在很大程度上可以防止再热裂纹的产生。
4.4 焊后后热
***,珠光体耐热钢焊后进行150~200℃的后热处理,可以有效地消除焊缝中的扩散氢,从而减少焊缝中残存的空穴,有利于防止再热裂纹的产生。同时焊后后热可以使得焊缝晶界的有害杂质S、P等进行一步弥散,减少因S、P等杂质偏析而导致的再热裂纹。焊后在不太高的温度下进行等温处理,也可以产生类似预热的效果,这样还可以降低焊前的预热温度。
4.5 焊接线能量
焊接线能量对再热裂纹的影响有两个方面。首先大的线能量可以有利于降低拘束应力,ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,降低粗晶区的硬度,使得晶内的沉淀增多,减弱焊后加热时析出的强化程度,有利于减少再热裂纹的倾向。但另一方面,大的焊接线能量却使过热区的晶粒更加粗大,晶界结合力更加脆弱,从而增加了再热裂纹的倾向。因此,在焊接珠光体耐热钢时,对焊接线能量的选择,应考虑线能量对晶粒长大的敏感程度,对某些晶粒长大敏感的钢种,焊接时应选较小的线能量,反之,可适当选择较大的焊接线能量。
ZG40Cr30Ni20
使用温度:1150℃
在高温含硫气体中耐蚀性好,用于气体分离装置、焙烧炉衬板。
4.6 晶粒度
焊接热影响区粗晶区的晶粒大小对再热裂纹的敏感性也有影响。晶粒度大,裂纹敏感性大;晶粒度小,晶界所占的面积就大,在其它条件均相同的情况下,晶界所能承受的蠕变变形量相对大,产生再热裂纹的倾向也就相应变小。
焊接材料的选择通常有两种原则:一为“等成分原则”即选用焊接材料在化学成分上与母材相同;二为“等强度原则”即选用的焊接材料在化学成分上与母材成分相近,主要***焊接接头的强度与母材相同。在进行珠光体耐热钢焊接时,一般采用“等强度原则”,甚至在使用条件允许的情况下,可以适当降低焊接接头的强度。***,通过适当降低焊缝金属的强度,提高其塑性变形能力,从而降低焊接接头的应力集中程度,以降低再热裂纹的敏感性。仅仅焊缝表层采用低强度高塑性的焊接材料来盖面也是比较***。
4.8 合金元素的影响
(1)碳 由于碳化物的形成,ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,碳在热裂纹中有着重要的作用。在Cr-Mo钢中,当含碳量由0.05%增至0.20%时,裂纹倾向明显增加。在含V量高的钢种中,碳的影响更大。
(2)铬 Cr的影响是两个方面的。当钢中的含Cr量<1.5%时,随着含Cr量的增加,裂纹倾向增大;当含Cr量>2.0%时,随含Cr量的增加,裂纹倾向逐渐减小。当然,Cr对再热裂纹的影响在很大程度上还取决于钢种中Mo与V的含量。
(3)钼 Mo能够降低蠕变塑性,增加裂纹。其作用是通过对相变特性的影响及碳化钼的析出而实现的。模拟热循环试样缺口应力试验,当Mo的含量为0.21%时,627℃断裂的时间为1300min,而Mo的含量为0.54%时,断裂时间降为2min,说明Mo含量的增加,提高了钢的再热裂纹的敏感性。
(4)钒 V通常与Cr、Mo等元素同时加入,在同时含有其它元素时,增加V是***有害的。V含量为0.73%,钢材应力—断裂塑性***。当V含量<0.15%时,随其含量的增加裂纹率明显增大。如V含量由0增至0.08%时,Y型坡口拘束试样的裂纹率由0增至95%。V的影响主要是形成V4C3的析出,使应力松驰率下降。
(5)微量杂质元素 从金属材料主要元素成分含量相同,而再热裂纹倾向相差很大的事实来看,微量杂质元素起着很大的作用。这是因为这些杂质元素在晶界偏析,促使晶界空穴形成,大大降低金属的蠕变性能。如降低断裂应力和断裂塑性。
4.9 重熔焊道
ZG40Cr30Ni20合金铸件_抗高温烟气_抗腐蚀_强度高,在再热裂纹的预防上,焊后利用TIG对焊缝表面进行一次重熔,可以减少焊接接头的残余应力,因而也有利于减少再热裂纹的产生。

耐热钢,耐磨钢,铬镍耐热钢铸件,高锰耐磨钢铸件铸造,耐热钢铸钢厂家,消失模空壳铸造,离心铸件,大型离心铸管,消失模空壳铸造,篦板,窑口护板,炉底辊,沉没辊,预热器内筒,翻板阀,撒料板,料盘,耐热钢高温风帽,炉罐,料筐,炉底板,阀板,预热器挂板等,主要服务于水泥、电力、化工、冶金、热处理等行业——无锡国劲合金有限公司 无锡国劲合金有限公司耐热钢铸钢厂家拥有20余年的耐热钢铸造经验,注册资本5000万,占地3.9万多平米,铸造设备齐全,国家***型耐热钢可达1450℃,耐热钢铸件寿命是同行业的1-3倍。主要服务于水泥、电力、化工、冶金、热处理等行业,主要生产工艺有离心铸造、石蜡铸造、硅溶胶铸造、消失模铸造、树脂砂铸造、精密铸造等,质量稳定,价格合理。 无锡国劲合金有限公司创建于2004年,地处于省级开发区江苏省无锡市硕放经济开发区内,是打造中国无锡千亿级铸钢铸件产业集群的核心企业之一,同时是无锡市工程培植的***,专业从事具有自主知识产权获国家发明***的***型耐热钢系列产品的生产和开发。 主要产品:耐热钢炉底辊、耐热钢滚动导卫、耐热钢穿孔导板、耐热钢下料管、耐热钢筛条、耐热钢托梁、耐热钢干熄焦罐衬板、耐热钢沉没辊吊臂、耐热钢工矿筛板、耐热钢导卫板、耐热钢炉排、耐热钢出钢槽、耐热钢链篦机、耐热钢侧板、耐热钢铲料板、耐热钢高温滑轨、耐热钢篦床、耐热钢熔炼球圈、耐热钢高温滑块、耐热钢高温喷嘴、耐热钢高温风帽、耐热钢输煤管、耐热钢弯管、耐热钢喷煤管接头、耐热钢过热器、耐热钢梳形板、耐热钢耐磨衬板、耐热钢风嘴端头等。 无锡国劲合金有限公司位于山水江南、鱼米之乡,江苏省无锡市硕放工业园。国劲以诚信,创新,求实,超越为企业文化理念,诚邀国内外客商光临,合作共赢共创辉煌!公司具有冶金领域职业岗位所需要的职业技能和综合能力,多年来为冶金,石油,化工,电力,矿山,建材,煤炭,造纸,核工业,热处理等行业提供了耐热钢、高温合金、不锈耐酸钢、耐高温不锈钢、热处理配件、离心浇铸炉管、耐酸铸铁、耐热铸铁、球墨铸铁、耐热球墨铸铁、灰铸铁、耐腐蚀钢、热强钢、耐磨钢、大口径不锈钢管、超低碳合金钢、离心铸造厚壁钢管等产品,满足了客户的需求,得到了一致好评。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 无锡新吴区硕放薛典北路82号B2-024 | 统一社会信用代码 | 91320214MA1MW3JH1C |
| 登记机关 | 无锡市新吴区市场监督管理局 | 法定代表人 | 宋伟 |
| 公司成立日期 | 2016-09-29 | 营业期限 | 2016-09-29至无固定期限 |
| 经营范围 | 合金管道、管道配件、金属材料及制品、不锈钢及制品的销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
面议
-
¥18.00
-
¥120.00
-
¥110.00
-
¥130.00
-
¥53.00
-
¥150.00
-
¥25.00
-
面议
-
¥65.00
-
¥115.00
-
面议
