

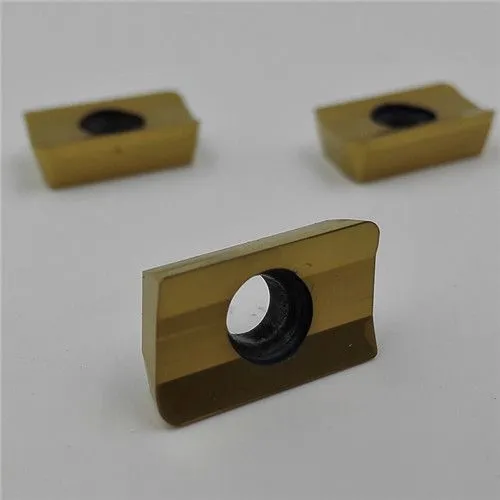


刃口钝化的刀具切削刃描摹上的微观缺陷大幅缩减,刃口崩坏的几率大幅下降,能够延常刀具使用寿命50%-400%。因此,开展刀具刃口钝化的研讨对进步我国刀具产品的质量具有十分重要的含义。现在,国外的刀具制造厂已广泛选用刃口钝化技能,从国外引入的数控机床或者生产线所使用的刀具,铜合金应用领域,其刃口已全部经过钝化处理,不只进步了工件外表质量,下降了刀具成本,一起也带来了巨大的经济效益。刀具钝化办法有振荡钝化、磨粒尼龙刷法钝化、磁化法钝化和立式旋转钝化等,立式旋转钝化进程实际上是涣散固体颗粒对刀具刃口效果的进程。
含磨粒的刀具刃口钝化法具有重复性好、质量高和成本低一级特色,是现在首要选用的刀具刃口钝化办法,通过刀具和磨粒的相对运动实现刃口钝化,磨粒多选用金刚石、CBN和碳化硅颗粒等。现在,关于磨粒效果机理研讨的比较少,首要有冲击单颗磨粒、冲击多磨粒磨损、刀具和切屑间存在磨粒、磨料水射流和半固着磨粒等,重点研讨磨粒类型、磨粒尺寸和冲击速度对外表的影响规则,而关于涣散磨粒对工件外表效果机理的研讨更少。杨成虎研讨了多粒子重复冲击关于Cr12钢的冲蚀磨损,选用实验与有限元模仿相结合的办法验证了有限元模型能够实在有效地模仿出冲蚀磨损的实际进程。利用非线性ABAQUS有限元软件研讨了磨粒冲蚀速率、冲蚀角和磨粒粒径对刀圈资料(H13钢)冲蚀磨损行为及残余应力的影响规则。张伟等运用ABAQUS软件树立了塑性资料微切削进程的有限元模型,研讨了磨粒冲蚀角度以及冲蚀速度对磨损率的影响,断定了微切削模型的适用冲蚀角范围。
为了取得合适的钝化刃口形状,进步切削进程的稳定性,需求研讨涣散固体磨粒对刀具刃口的钝化机理。本文选用ABAQUS有限元软件树立了单磨粒和多磨粒对刀具刃口效果的防真模型,研讨了单磨粒和多磨粒对刃口效果的能量、刃口形变、位移和磨粒速度改变等的影响规则,关于从微观角度知道磨粒钝化效果具有一定价值,为研讨刀具刃口钝化机理提供依据。
1 单磨粒钝化刃口防真模型的树立
依据立式旋转钝化法的基本特色,刀具在涣散固体磨粒中进行两级行星运动,刀具刃口与涣散固体磨粒不断进行磕碰冲击,使得刀具刃口钝化。刀具沿着一定的轨迹进行运动,而涣散固体磨粒的运动规则相对随机。因此,涣散固体磨粒对刀具刃口的钝化进程是十分复杂的。
作为非线性有限元处理工具,ABAQUS在处理复杂问题和模仿高度非线性问题上有***优势。选用ABAQUS软件树立磨粒对刀具刃口钝化的防真模型。
①刀具钝化模型的简化:因为磨粒相关于刀具刃口要小得多,能够将刀具刃口看作***大,底端固定不动,粒子向刀具刃口冲击。
②磨粒:磨粒选用80目碳化硅,颗粒形状设为球形。
③刀具:选用硬质合金刀具,刀具刃口尺寸设为0.5mm×0.25mm×0.1mm。
④网格划分:将刀具刃口与磨粒触摸部分的网格区域划分得略细,磨粒的母线布置种子数目为10,挑选显式线性三维应力单元C3D4。刀具刃口种子数目分别设为10和25,磨粒单元形状为Tet(四面体),完成网格划分。
⑤防真设置:触摸属性为Contact,冲击速度设置为100m/s,核算剖析步时刻为5E-5s,设置20个剖析步,选用job模块进行求解。
2 单磨粒钝化刃口防真结果
(1)刀具刃口应力改变规则
单磨粒对刀具刃口效果的应力矢量云图见图1。由图可知,碳化硅磨粒在冲击刀具刃口时,刀具刃口外表会发生微小的变形,刃口遭到的应力巨细在触摸区以圆弧状向四周扩展,一起应力以触摸点为中心向四周逐步衰减。刃口被冲击的外表略微下凹,就像一个小球在地上砸出了一个坑相同。
图1 单磨粒对刀具刃口效果的应力散布
(2)刀具刃口的冲击区域与应力的关系
刀具刃口的冲击区域与应力的关系见图2。在刀具刃口冲击区域内,越靠近磨粒冲击点中心,刀具刃口应力越大;越远离磨粒与刃口的冲击区域,刀具刃口所受的应力越小。
(3)刀具刃口的位移改变规则
单磨粒对刀具刃口效果的位移曲线见图3。在刀具刃口钝化进程中,碳化硅磨粒与刃口的冲击十分时间短。当碳化硅磨粒从0时刻开端运动且当时刻到达7.5E-06s时,碳化硅磨粒的位移到达***大。尔后,磨粒开端反弹。
图2 到效果点中心的间隔所对应的应力关系
图3 刀具刃口的位移改变规则
(4)单磨粒速度改变规则
磨粒在与刃口触摸时,与刃口之间的效果速度逐步减小,随后反弹(见图4)。
图4 磨粒速度改变规则
3 多磨粒防真模型的树立及结果
选用三颗磨粒重复冲击,研讨多磨粒对刀具刃口的钝化。边界条件与资料参数及边界的界定与单磨粒模型共同。冲击速度为300m/s,多磨粒对刀具刃口钝化的防真模型见图5。
图5 多磨粒对刀具刃口效果的防真模型
(1)刀具刃口的应力散布
图6为地一颗磨粒对刀具刃口冲击的应力云图。由图可知,在地一剖析步t=2.5003E-06s时,刀具刃口无太大改变,受磨粒冲击的中心遭到的应力***大,***大应力值为2238MP;当***颗磨粒对同一位置进行冲击后,刀具刃口所受应力区域显着增大,所产生的***大应力值为2341Mpa;当第三颗磨粒冲击刀具刃口时,刀具刃口遭到的应力效果区域进一步增大,***大应力值为2440Mpa,较前两次冲击有所进步。
图6 地一颗磨粒冲击刀具刃口的应力散布
(2)磨粒速度改变规则
多磨粒冲击刀具刃口的速度改变规则见图7。在0s时,地一颗磨粒开端与刀具刃口磕碰,随后磨粒速度开端下降,直至越过零点成为负值。磨粒速度为负是因为磨粒发生了回弹,磨粒对刀具刃口产生磨损。在1.0E-5s、2.0E-5s时,***颗磨粒、第三颗磨粒分别与刀具刃口效果,效果方式和地一颗磨粒相同。
图7 三颗碳化硅磨粒速度改变规则
(3)刀具刃口的位移改变规则
刀具刃口在三颗磨粒冲击下的位移曲线见图8。地一颗碳化硅磨粒在对刀具刃口冲击后会构成一个极小的冲蚀坑,接着***颗、第三颗磨粒重复冲击,冲蚀坑不断增大,多磨粒的冲击会使冲蚀坑越来越大。
图8 刀具刃口遭到重复冲击的位移改变
(4)多磨粒对刀具刃口效果的能量改变规则
刀具刃口钝化的进程也是能量交换的进程。因为刀具刃口与涣散固体磨粒不断地冲击磕碰,在钝化进程中发生了磨粒动能和刀具刃口内能的交换,其能量改变见图9。
图9 刀具刃口钝化的能量改变
由图9可知,电子设备上的银铜合金丝线作用,碳化硅磨粒在触摸刀具刃口后速度开端下降,约在2E-05s时到达***低。磨粒的动能因为速度的减小而减小,大约在2E-05s时到达***低。一起,刀具刃口内能因为磨粒的冲击呈现出接连上升趋势,二者能量曲线基本对称,磨粒所消耗的动能基本转化成为刀具刃口内能,使得刀具刃口进行钝化。
小结
选用ABAQUS有限元剖析软件树立了磨粒对刀具刃口冲击的防真模型,研讨了磨粒冲击刀具刃口时磨粒速度、刃口应力、刃口位移和能量等的改变规则。首要定论如下:
(1)当单磨粒对刀具刃口进行钝化时,刀具刃口的应力在冲击区域以圆弧状向四周扩展。碳化硅磨粒与刃口的冲击十分时间短,磨粒从零时刻开端运动,当时刻到达7.5E-06s时,碳化硅磨粒的位移到达***大,尔后,磨粒开端反弹。
(2)当多碳化硅磨粒对刀具刃口进行不断冲击时,受力区域不断增大,刀具刃口所受应力增大,冲蚀坑不断增大。
在批量加工如图1所示的高温合金球形轴承内球面时,原编制工艺道路为:粗加工→去应力→精车内球面→内球面开安装槽→探伤→查验→油封。
为验证工艺,实验选用如图2所示高速钢尖刀(假定刀尖圆弧半径为零),前角为0o,刃倾角为0o,调整刀尖与车床主轴反转中心线等高,在新购精细数控车床上编程精车3件45钢制内球面φ19.15+0.0130 mm。
由于通用内径量具无法实施在线丈量内球面φ19.15+0.0130 mm,所以在车床上选用改制专用测具(见图3)检测,直径合格,经三坐标丈量机复检,直径合格,球面概括度差错为0.005mm(小于直径公役一半),合格。
但将零件材料改为高温合金GH605,刀具改为YW1硬质合金尖刀后,用与高速钢尖刀同样的切削条件试车3件,铜合金新材料,经三坐标查验全部不合格,原因是球面概括度差错为0.03~0.05mm,经仔细观察发现刀尖已磨损,且编程时没有选用刀尖圆弧半径补偿程序。为此,改用如图4所示SANDEVIK菱形可转位机夹硬质合金刀具VCMW070204加工,刀尖圆弧半径为rε=0.4mm,前角为0o,刃倾角为0o,调整刀尖与车床主轴中心线等高,选用刀尖圆弧半径补偿程序编程,加工了3件,经三坐标丈量查验,3件全部不合格,原因是球面概括度差错为0.015~0.02mm。至此,证明原工艺是不现实的。为了高效、经济批量加工,改用了如下工艺道路:粗加工→去应力→精车内球面→内球面开装配槽→用外球面形状研磨具研磨内球面达图样要求→探伤→查验→油封。工艺改进后已成功加工出一批合格产品。
2.精车内球面概括度超差问题
早在数控车床没有普及的时代,用成型车刀精车之后再研磨的工艺办法成功地加工出如图5所示的球面上色量规(其技术要求是:环规按塞规上色修合,上色面积***)。现在数控车床替代了一般车床,数字程序替代了原来成型车刀,却没有加工出图1所示的零件。现剖析如下:
(1)精细球面加工工艺基础。精细球面能够看作是精细半圆(见图6)绕经过该半圆圆心的剖分线反转一周构成的反转体。
在一般车床上用圆弧构成型样板刀加工时(见图7),样板刀圆弧半径是所车球的半径,样板刀圆弧刃的圆心有必要准确调整到车床主轴反转轴线上,且圆弧刃地点平面与车床主轴反转中心线等高共面,才干车出精细圆球面。为了完成以上条件,照顾到加工对刀便利,通常调整圆弧样板切削刃安装高度,使圆弧刃地点平面与车床主轴反转轴线等高(共面),再经过车削丈量车出球面直径,确保圆弧切削刃圆心坐落车床主轴反转中心线上。
当圆弧刃地点平面与车床主轴反转中心线共面但圆弧刃圆心与车床反转中心间隔不为零时,车出的球面就不圆,而是椭球(见图8)。
当圆弧刃平面平行于车床主轴反转中心线,但高于或低于车床反转轴线(即不共面)时,只要直径大于所车球面的水平截面圆直径,与圆弧刃构成的圆位置重合时,才有或许车成圆球,但此刻所车球面直径已大于要求直径(见图9)。
当圆弧构成型切削刃或数控刀尖车出的轨道圆弧(以下简称母线圆弧)地点平面平行于车床主轴反转中心线,但高于或低于车床主轴反转中心线(以下简称车床轴线)时,即便母线圆弧半径很准确且其圆心位置也准确坐落包括车床轴线的铅垂面内,假定图样要求球面半径为R,母线圆弧地点平面与车床轴线间隔为H,则车出的球面半径为(R2+H2)0.5mm,若为了确保球面半径R持续进刀,则车成椭球(见图10)。
总归,有必要确保母线圆弧半径和母线圆弧圆心准确调整到车床轴线上,且母线圆弧与车床轴线等高共面,才干车出预订半径的精细圆球,三者缺一不可。
(2)数控车床加工精细内球面。首要调整车刀安装高度使刀尖与数控车床轴线等高,当运用刀尖圆弧半径为零(假定理想刀尖)的车刀编程时,使刀尖走过的圆弧轨道半径等于球面半径;当运用刀尖圆弧半径不等于零的圆弧刀尖车刀加工时,运用刀尖圆弧半径补偿程序编程。对不具备刀尖圆弧半径主动补偿功用的经济型数控车床,咸宁铜合金,假定图样要求球面半径为R,刀尖圆弧半径为rε,可选用刀尖圆弧圆心轨道编程,刀尖圆弧圆心编程半径为(R-rε)。这样切削球面时,圆弧切削刃逐点参加切削,母线圆弧半径R相当于半径为(R-rε)的圆等距rε后得出的(见图11)。
当刀尖与数控车床轴线不等高时,假如按母线圆弧圆心和车床轴线坐落同一铅垂面准则进刀,在不考虑其他原因的状况下车出的球面直径差错由公式(1)核算:
ΔR=(R2+H2)0.5-R (1)
式中,R为所车球面半径,H为刀尖走过的母线圆弧平面高于或低于车床轴线的间隔。当R=19.15÷2=9.575(mm),ΔR=0.013÷2=0.006 5(mm)。由公式(1)核算出H=0.35mm。也就是说,当刀尖高于或低于车床轴线0.35mm时,车出的球面就超出公役带。在批量生产高温合金零件时,遍及运用可转位不重磨机夹刀片,经查阅SANDEVIK刀具手册,精度等级为M的刀片厚度公役为±0.13mm,假定地一次将切削刃调整到与车床轴线等高,那么,当替换刀片时,如不调整刀尖高度,最坏的状况是刀尖与车床轴线间隔为0.26mm,其小于0.35mm,可见独自由刀尖高度引起的球面差错不会超出公役带。
当刀尖高度与车床轴线等高时,在不考虑机床进给空隙影响时,刀尖圆弧半径差错是影响球面加工的直接要素。肯定的尖刀是不存在的,假定刀尖圆弧半径为零的车刀耐用度很低,不适合批量加工高温合金零件,选用刀尖圆弧半径补偿程序编程时,有必要输入刀尖圆弧半径数值,经查阅SANDEVIK刀具手册,仿形加工用圆弧切削刀具刀尖圆弧直径2rε公役为±0.02mm。而SANDEVIK刀片VCMW070204,刀尖圆弧半径为rε=0.4mm,没有给出公役,查国标GB2078—87,刀片VCMW070204刀尖圆弧半径为rε=0.4±0.10mm,数控系统主动将理想刀尖圆弧半径补偿到母线圆弧加工中,刀尖圆弧半径差错以1﹕1倍率影响到加工球面半径差错。经过作图与理论核算,能够算出,在图1所示轴向长度14mm范围内,包括在公役为0.006 5mm圆度公役带内理想圆弧半径为R=9.575±0.013 9mm,当不考虑其他要素影响,按刀尖圆弧圆心R=(9.575-0.4)mm编程时,刀尖圆弧半径有必要控制在rε=0.4±0.013 9mm。由此可推理,尖刀加工,刀尖磨损后刀尖圆角半径有必要是rε≤0.013 9mm才有或许车出符合公役要求的内球面,当刀尖磨损至rε>0.013 9mm时,将车出Z向偏长的椭圆形球面;假如运用圆弧刀尖刀具加工,刀具半径有必要控制在rε=0.4±0.013 9mm,而刀片VCMW070204的刀尖rε=0.4±0.10mm,不符合球面的精度加工要求。可见,独自由刀尖圆弧半径引起的球面加工直径差错已超出球形轴承内球面φ19.15+0.0130 mm的加工要求,假如运用刀片VCMW070204加工,有必要精修刀尖圆弧半径精度,使得rε<0.013 9mm。
(3)进给丝杠螺母副空隙对加工球面的影响。现代数控车床遍及选用滚珠丝杠螺母副作为伺服进给执行元件,尽管滚珠丝杠螺母副进行了预紧,在受载及运转中不可避免会发生回程空隙。在编程时有必要引起注意,避免回程空隙引起形位差错。在加工图4所示零件时,能够选用一段程序从A点车到C点,但车刀在经过B点时,X轴进给由正向转换为反向,反向脉冲使丝杠反转,消除空隙所需的反转没有使车刀得到应有的X反向进给,形成AB段与BC段形状不对称(见图12),形成球面不圆。当回程空隙超越0.065mm时,车出的球面就超出
公役带。因此,当车削精细球面时,假如车床回程空隙超越零件公役1/3,有必要编两段程序,一段从A到B,另一段从C到B。这样避免了图12所示形状差错,但会发生如图13所示由Z轴进给反向形成的形状差错,尽管左右是对称的,但晦气于球形研磨东西定心。
为此,在编程时选用积极补偿的办法,使圆弧AB段、CB段Z向各少进给0.005mm(沿X向少进给0.000 001 3mm),即便AB、CB两端圆弧在B点相交,B点不再是圆的象限点,而是脱离象限点的圆上点,精车后椭球形状如图14所示。
刀具的选择和切削用量的确定是数控加工工艺中的重要内容,它不仅影响数控机床的加工效率,而且直接影响加工质量。CAD/ CAM技术的发展,使得在数控加工中直接利用CAD的设计数据成为可能。特别是微机与数控机床的联接,使得设计、工艺规划及编程的整个过程全部在计算机上完成成为可能。
现在,许多CAD/ CAM软件包括提供自动编程功能,这些软件一般是在编程界面中提示工艺规划的有关问题,比如,刀具选择、加工路径、切削用量设定等,编程人员只要设置了有关的参数,就可以自动生成NC程序并传输至数控机床完成加工。因此,数控加工中的刀具选择和切削用量确定是在人机交互状态下完成的,这与普通机床加工形成鲜明的对比,同时也要求编程人员必须掌握刀具选择和切削用量确定的基本原则,在编程时充分考虑数控加工的特点。本文对数控编程中必须面对的刀具选择和切削用量确定问题进行了分析。
一、数控加工常用刀具的种类及性能
数控加工刀具必须适应数控机床高速、高效和自动化程度高的特点,一般应包括通用刀具、通用连接刀柄。刀柄要联接刀具并装在机床动力头上,因此已逐渐标准化和系列化。数控刀具的分类有多种方法。根据刀具结构可分为:①整体式;②镶嵌式。根据制造刀具所用的材料可分为:①高速钢 刃具;②硬质合金刀具;③金刚石刀具;④陶瓷刃具等。从切削工艺上可分为:①铣削刀具;②钻削刀具;③镗削刀具;④车削刀具等。
刀具材料应具备的性能:
(1)高硬度刀具材料的硬度应高于工件的硬度
(2)足够的韧性承受切削力、振动和冲击;
(3)高耐磨性耐磨性是材料抵抗磨损的能力;
(4)高耐热性刀具材料在高温下保持硬度、耐磨性、强度和韧性的能力;
(5)良好的工艺性
二、数控加工刀具的选择
刀具的选择应根据机床的加工能力、工件材料的性能、加工工序、切削用量以及其它相关因素正确选用刀具及刀柄。刀具选择总的原则是:安装调整方便,刚性好,耐用度和精度高。在满足加工要求的前提下,尽量选择较短的刀柄,以提高刀具加工的刚性。
选取刀具时,要使刀具的尺寸与被加工工件的表面尺寸相适应。生产中,平面轮廓的加工,常采用立铣刀;铣削平面时,应选镶硬质合金刀片面铣刀;加工毛坯表面或粗加工孔时,可选取镶硬质合金刀片的铣刀;对一些立体型面和变斜角轮廓外形的加工,常采用球头铣刀、环形铣刀、锥形铣刀和梯形铣刀等。在进行曲面加工时,应选用球头刀具,并且球头刀具半径应小于曲面的曲率半径。由于球头刀具的端部切削速度为零,因此,为***加工精度,切削行距一般取得很密,而平头刃具在表面加工质量和切削效率方面都优于球头刀,因此,只要在***精度的前提下,无论是曲面的粗加工还是精加工,都应优先选择平。
在数控加工中,由于刀具的刃磨、测量和更换多为人工手动进行,占用辅助时间较长,因此,必须合理安排刀具的排列顺序。一般应遵循以下原则:①尽量减少刀具数量;②一把刀具装夹后,应完成其所能进行的所有加工部位;③粗精加工的刀具应分开使用,即使是相同尺寸规格的刀具;④先面后孔;⑤***行曲面精加工,后进行二维轮廓精加工;⑥在可能的情况下,应尽可能利用数控机床的自动换刀功能,以提高生产效率等。
三、数控加工切削用量的确定
合理选择切削用量的原则是,粗加工时,一般以提高生产率为主。半精加工和精加工时,应在***加工质量的前提下,兼顾切削效率、经济性和加工成本。具体数值应根据机床性能、切削用量手册,并结合经验面定。同时,使主轴转速、切削深度及进给速度三者相互适应,以形成切削用量。
(1)背吃刀量 在机床,工件和刀具的刚度允许的情况下,应尽可能使背吃刀量等于加工余量,这样可以减少走刀次数,提高生产效率。为了***零件的加工精度和表面粗糙度,应留少量精加工余量,一般留0.2 -0.5mm。
(2)切削宽度L一般L与刀具直径d成正比,与切削深度成反比。数控加工中,一般L的取值范围为:L= (0.6- 0.9)d。
(3)切削速度切削速度也是提高生产率的一个措施,但切削速度与刀具耐用度的关系比较密切。随着切削速度的增大,刀具耐用度急剧下降,故切削速度的选择主要取决于刀具耐用度。另外,切削速度与加工材料也有很大关系,例如用立铣刀铣削45钢时,切削速度可采用26m/ mi左右:而用同样的立铣刀铣削铝合金时,切削速度可选129m/ mi以上。
(4)主轴转速n(r/mi)主轴转速一般根据切削速度来选定。计算公式为:n= 1000/ d,式中d为刀具直径(mm)。数控机床的控制面板上一般配有主轴转速修调(倍率)开关,可在加工过程中对主轴转速进行倍率调整。
(5)进给速度F进给速度应根据零件的加工精度和表面粗糙度要求以及刀具和工件材料来选择。
确定进给速度的原则:
一、当工件的质量要求能够***时,为提高生产效率,可选择较高的进给速度。一般在100 - 200mm/ mi范围内选取。
***、在刀断、加工深孔或用高速钢具加工时,宜选择较低的进给速度,一般在20- 50mm/ mi范围内选取。
第三、当加工精度、表面粗糙度要求高时,进给速度应选小些,一般在20- 5Omm/ min范围内选取。
在数控加工过程中,进给速度也可通过机床控制面板上的进给倍率修调开关进行人工调整,但是进给速度要受到设备刚度和进给系统性能等的限制。
随着数控机床在生产实际中的广泛应用,数控编程已经成为数控加工中的关键问题之一。在数控程序的编制过程中,要在人机交互状态下即时选择刀具和确定切削用量。因此,编程人员必须熟悉刀具的选择方法和切削用量的确定原则,从而***零件的加工质量和加工效率,充分发挥数控机床的优点。
铜合金应用领域-非标刀具(在线咨询)-咸宁铜合金由常州昂迈工具有限公司提供。铜合金应用领域-非标刀具(在线咨询)-咸宁铜合金是常州昂迈工具有限公司()今年全新升级推出的,以上图片仅供参考,请您拨打本页面或图片上的联系电话,索取联系人:黄明政。

常州昂迈工具有限公司办公室地址位于长江文明和吴文化的发源地的常州,常州常州市新北区西夏墅镇西大街195号2-50,于2014年11月26日在常州国家高新区(新北区)市场监督注册成立,注册资本为500万元,在公司发展壮大的4年里,我们始终为客户提供好的产品和技术支持、健全的售后服务,我公司主要经营精密工具、仪器仪表、电线电缆、电子元器件、电子计算机及配件、其他电子产品、通讯器材、机电设备、安防设备、五金、橡塑制品的销售;网络技术开发、技术服务;电子产品的维修、保养。(依法须经批准的项目,经相关部门批准后方可开展经营活动),我们有好的产品和专业的销售和技术团队,我公司属于常州金属工具厂黄页行业
点击查看>| 注册资本 | 500万 | 公司注册地址 | 常州市新北区西夏墅镇翠屏湖路19号 |
| 统一社会信用代码 | 91320411323928188J | 法定代表人 | 黄明政 |
| 公司成立日期 | 2014/11/26 | 营业期限 | System.String[] |
| 经营范围 | 工具的制造、加工;仪器仪表、电线电缆、电子元器件、电子计算机及配件、其他电子产品、通讯器材、机电设备、安防设备、五金、橡塑制品的销售;网络技术开发、技术服务; | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
