

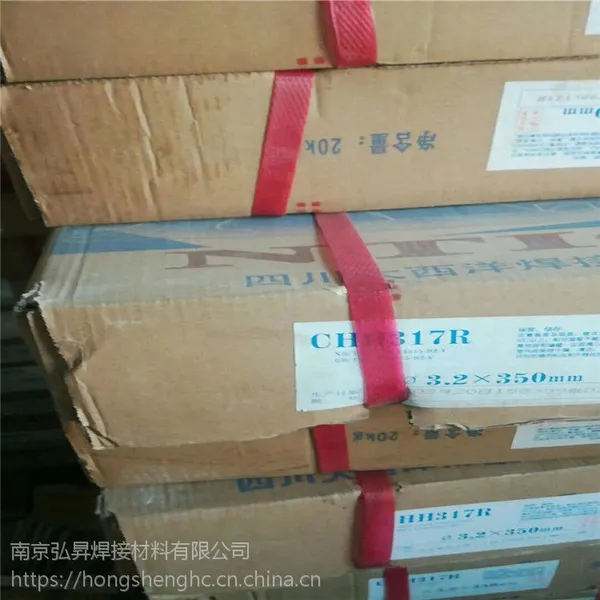

| 是否进口:否 | 产地:四川 | 品牌:ATLANTIC/大西洋 |
| 型号:CHH317 | 焊芯直径:3.2mm | 订货号:68 |
| 货号:68 | 牌号:CHH317 | 类型:低合金钢焊条 |
| 材质:Cr Mo V | 药皮性质:碱性焊条 | 直径:3.2mm |
| 长度:350mm | 焊接电流:80-120A | 电流幅度:60A |
| 熔点:0 | 工作温度:540℃以下℃ | 适用范围:如高温、高压锅炉管道、石油裂化设备、高温合成化工机械等,也可焊接 一般高强度结构钢。 |
| 硬度HRC:0 | 是否跨境货源:否 |
大西洋CHH317耐热钢焊条电厂
产品描述:
CHH317
(R317)
符合:GB E5515-B2-V
说明:CHH317是低氢钠型药皮的低合金钢焊条。焊接工艺性能***,飞溅小,电弧稳定,脱渣容易,焊缝成形美观。全位置焊接性能优良。焊接前焊件需预热至250~300℃,焊后需经700~740℃回火处理。
用途:用于焊接工作温度在540℃以下的铬钼钒珠光低合金钢。如高温、高压锅炉管道、石油裂化设备、高温合成化工机械等,也可焊接 一般高强度结构钢。
熔敷金属化学成分: (%)
C | Mn | P | S | Si | Cr | Mo | V |
0.05-0.12 | ≤0.90 | ≤0.035 | ≤0.035 | ≤0.65 | 0.80-1.50 | 0.40-0.65 | 0.10-0.35 |
熔敷金属力学性能:(730℃×2h)
抗拉强度 (бb(Mpa) | 屈服点 бs(MPa) | 伸长率 δ5(%) | 冲击功Akv(J) |
常温 | |||
≥540 | ≥440 | ≥17 | ≥27 |
药皮含水量≤0.3% X射线探伤要求:Ⅰ级 参考电流:(AC或DC+)
焊条直径(mm) | 2.0 | 2.5 | 3.2 | 4.0 | 5.0 |
焊接电流(A) | 40-70 | 60-90 | 90-120 | 140-180 | 170-210 |
注意事项:
1、焊条须经过350℃~380℃烘焙1小时,随供随用。
2、焊前必须对焊件清除铁锈、油污、水份等杂质。
R102 E5003-A1 钛钙型 交直流 用于工作温度在 510 摄氏度 以下的锅炉管道焊接,如 15Mo 等氩弧焊打底焊后的盖面焊接
R106Fe E5018-A1 E7018-A1 铁粉低氢型 交直流 用于工作温度在 510 摄氏度 以下的锅炉管道焊接(如 15Mo ),也可用于一般低合金钢的焊接
R107 E5015-A1 E7015-A1 低氢型 直流 用于工作温度在 510 摄氏度 以下的锅炉管道焊接(如 15Mo ),也可用于一般低合金钢的焊接
R200 E5500-B1 用途:用于工作温度在510℃以下的珠光体耐热钢(如12CrMo)和蒸汽及过热器管道等。
R202 E5503-B1 钛钙型 交直流 用于工作温度在 510 摄氏度 以下的 12CrMo 等珠光体耐热钢的焊接
R207 E5515-B1 E8015-B1 低氢型 直流 用于工作温度在 510 摄氏度 以下的 12CrMo 等珠光体耐热钢的焊接
R302 E5503-B2 钛钙型 交直流 用于工作温度在 520 摄氏度 以下的锅炉管道焊接,如 15CrMo 等氩弧焊打底焊后的盖面焊接
R306Fe E5518-B2 E8018-B2 用途: 用于Cr1%-Mo0.5%的珠光体耐热钢(如15CrMo)的焊接,例如,工作温度在550℃以下的锅炉受热面管子和工作温度在520℃以下的蒸汽管道,高压容器等,也可用于30CrMoSi铸钢件的焊接。
R307 E5515-B2 E8015-B2 低氢型 直流 用于工作温度在 520 摄氏度 以下的 15CrMo 等珠光体耐热钢的焊接
R307B E5515-B2 E8015-B2 超低氢型 直流 用于 Cr-Mo 耐热钢,如 15CrMo 、 13CrMo 等钢制反应器、换热器、高压容器等结构应力复杂,拘束大的耐热钢焊接
R307H E5515-B2 用途:用于工作温度在520℃以下的低合金耐热钢(如1Cr0.5Mo、15CrMo、1.25Cr0.5Mo等),如加氢反应器、换热器等锅炉管道及高压容器的焊接。
R310 E5500-B2-V 特殊型 交直流 用于工作温度在 540 摄氏度 以下珠光体耐热钢(如 12CrMoV )结构焊接
R312 E5503-B2-V 钛钙型 交直流 用于工作温度在 540 摄氏度 以下珠光体耐热钢(如 12CrMoV )的锅炉管道氩弧焊打底焊后的盖面焊接
R316Fe E5515-B2 低氢钾型 交直流 用途:用于工作温度在580℃以下的珠光体耐热钢(12CrMoV)锅炉受热面管子、工作温度在540℃以下的蒸汽管道、石油裂化设备、高温合成化工机械设备等,也用于相应强度等级的低合金钢结构.
R317 E5515-B2-V 低氢型 直流 用于工作温度在 540 摄氏度 以下珠光体耐热钢(如 12CrMoV )结构焊接
R327 E5515-B2-VW 低氢型 直流 用于工作温度在 570 摄氏度 以下的 15CrMoV 等珠光体耐热钢的焊接
R337 E5515-B2-VNb 低氢型 直流 用于工作温度在 570 摄氏度 以下的 15CrMoV 等珠光体耐热钢的焊接
R340 E5500-B2-VWB 特殊型 直流 用于焊接工作温度在 620 摄氏度 以下珠光体耐热钢结构
R347 E5515-B2-VWB 低氢型 直流 用于焊接工作温度在 620 摄氏度 以下珠光体耐热钢结构
R400 E6000-B3 特殊型 交直流 用途:用于Cr2.5Mo类珠光体耐热钢结构,如工作温度在550℃以下的高温高压管道、石油裂化设备、合成化工机械设备等.
R402 E6003- B3 钛钙型 交直流 用于工作温度在 550 摄氏度 以下的高温高压管道氩弧焊打底焊后的盖面焊接
R406Fe E6018-B3 E9018-B3 铁粉低氢型 交直流 用于焊接 Cr2.5Mo 类珠光体耐热钢结构
R407 E6015-B3 E9015-B3 低氢型 直流 用于焊接 Cr2.5Mo 类珠光体耐热钢结构
R417 E5515-B3-VNb 低氢钠型 直流反接 用途: 用于焊接工作温度在620℃以下的12Cr3MoVSiTiB类珠光体耐热钢结构,如高温高压锅炉管道等。
R427 E5515-B3-VNb 低氢型 直流 用于焊接工作温度在 620 摄氏度 以下的 12Cr2MoWVB 等耐热钢结构
R507 E5MoV-15 低氢型 直流 用于焊接 Cr5Mo 类珠光体耐热钢,如 400 摄氏度 的高温抗氢腐蚀的管道
R507B E5MoV-15 超低氢型 直流 用于焊接 Cr5Mo 类珠光体耐热钢,如 400 摄氏度 的高温抗氢腐蚀的管道
R517A 低氢型 直流 用于焊接工作温度在 650 摄氏度 以下的 10Cr5MoWVTiB 等珠光体耐热钢,如高温高压锅炉再热器等
R707 E9Mo-15 E8015-B8 低氢型 直流 用于焊接 Cr9Mo 耐热钢结构及过热器管道等
R717 低氢型 直流 用于焊接 Cr9Mo 耐热钢结构及过热器管道等
R717A E505-15 低氢型 直流 用于焊接 Cr9Mo1 型耐热钢结构、高温高压锅炉过热器管及石油精练设备的加热器管等
R802 E11MoVNi-16 钛钙型 交直流 用于焊接工作温度在 565 摄氏度 以下的 Cr11MoV 耐热钢结构
R807 E11MoVNi-15 低氢型 直流 用于焊接工作温度在 565 摄氏度 以下的 Cr11MoV 耐热钢结构,如高压气轮机的变速级叶片等
R817 E11MoVNiW-15 低氢型 直流 用于焊接工作温度在 580 摄氏度 以下的 Cr11MoNiVW 类热强钢结构,如过热器及蒸汽管道等
R827 低氢型 直流 用于焊接工作温度在 565 摄氏度 以下的 Cr11MoV 、 Cr11MoNiV 型热强钢结构,如过热器及蒸汽管道、高压气轮机的变速级叶片等
耐热钢焊丝 牌号
TIG-J50 (TG50)ER50-4 用于各种位置的管子手工钨极氩弧焊打底及全氩焊,除了焊接A3.20g钢之外,还可焊接某些低合金钢,如09Mn2Si,09Mn2V,16Mn等
TIG-R10 (TGR50M)钨极氩弧焊丝 ER55-D2-Ti 用于工作温度在510℃以下的锅炉蒸汽管道(如15Mo3、16Mo等)的手工钨极氩弧焊打底及全氩焊,也可焊接一般的低合金钢结构。 青莲
TIG-R30 (TGR55CM)钨极氩弧焊丝 ER55-B2 用于工作温度在520℃以下的锅炉蒸汽管道、高压容器、石油精炼设备(如15Cr1Mo、13Cr1Mo44等)的手工钨极氩弧焊打底及全氩焊,以及30CrMnSi的修补和打底。 中蓝
TIG-R31 (TGR55V)钨极氩弧焊丝 ER55-B2-MnV 用于工作温度在540℃以下的锅炉蒸汽管道、石油裂化设备、高温合成化工机械的手工钨极氩弧焊打底及全氩焊(如12Cr1MoV等)。 大红
TIG-R34 (TGR55WB)钨极氩弧焊丝 用于工作温度在620℃以下的12Cr2MoWVB(钢102)耐热钢结构,如高温高压锅炉中的蒸汽管道、过热器管等的手工钨极氩弧焊打底及全氩焊。 墨绿
TIG-R40 (TGR59C2M)钨极氩弧焊丝 ER62-B3 用于工作温度在550℃以下的Cr2.5Mo类(如10CrMo910等)耐热钢结构,如高温高压蒸汽管道和容器、合成化工机械、石油裂化设备等的手工钨极氩弧焊打底及全氩焊。 中黄
TIR-G21钨极氩弧焊丝 用于焊接0Cr13、1Cr13、2Cr13不锈钢结构,如汽轮机叶片的补焊及对接,也可用作耐蚀、耐磨的表面堆焊。
TIR-R71钨极氩弧焊丝 用于焊接工作温度在600-650℃的Cr9MoNiV类耐热钢,(如T91或F9),蒸汽管道和过热器管等。
H08CrMoA铬钼耐热钢焊丝 JSG-B2A 用于焊接12CrMoA及AST-MA387Cr2等耐热钢压力容器及管道
H13CrMoA铬钼耐热钢焊丝 用于工作温度520℃以下的珠光体耐热钢焊接
H18CrMoA铬钼耐热钢焊丝 用于焊接工作在520℃以下的15CrMoR(HIC)等纯净度和力学性能要求高的耐热钢,如锅炉管道、高压容器、石化设备
H08CrMoVA铬钼耐热钢焊丝DHM08CrMoVA JSG-B2V 用于耐热钢压力容器结构的焊接,如核二级15MnNi钢,核电A5083、S271钢的厚壁容器制造上应用。
H10CrMoA铬钼耐热钢焊丝 用于焊接耐热钢压力容器及管道。
H08CrMnSiMoVA铬钼耐热钢焊丝 用于焊接锅炉蒸汽管道、石油裂化设备等。
H08Cr2MoA铬钼耐热钢焊丝 EA3 用于焊接铬2.5钼类珠光体耐热钢的埋弧焊,各类容器,合成化工机械,石油裂化设备的埋弧焊。
H1Cr15Mo铬钼耐热钢焊丝 用于Cr5Mo类珠光体耐热钢的焊接
ER55-B2L铬钼耐热钢焊丝 用途:用于焊接工作温度为550℃以下的锅炉受热面管子和工作温度为520℃以下的蒸汽管道,高压容器,石油精炼设备(如15CrMo、13CrMo44等),也可用于30CrMnSi铸钢件的修补和打底焊。
ER55-B2-Mn铬钼耐热钢焊丝 用途:采用Ar+20%CO2混合气体保护焊接,广泛用于常规热电站、核能动力装置、石油精制、加氢裂化设备、合成化工容器等结构的焊接。如1.25Cr-0.5Mo类(08CrMoA、12CrMo、15CrMo等)的壁管温度为550℃以下的锅炉受热面管子、蒸汽参数为510℃的高中压蒸汽管道、汽轮机等,以及诸如ZG15Cr1Mo、ZG15Cr1MoA等汽轮机铸钢缸体的补焊等。
ER62-B3L铬钼耐热钢焊丝 TIG-2CML YGT2CML ER80S-G 用于低C-2.25%Cr-1%Mo钢用,其熔金特性与TIG-2CM类似,但其含碳量低,因此具有较高的抗裂特性。


南京弘昇焊接材料有限公司位于南京市江宁区 本公司销售的焊材都提可以供相应的材质报告及各种证书,免去您入不了库的烦恼问题, 客户解决售前、售中、售后等焊材相关的技术难题。 本公司代理及销售上海斯米克,上海电力,昆山京群,昆山天泰,天津大桥,上海司太立,北京金威,四川大西洋,天津金桥,锦州特种,美国林肯,其它品牌。 进口品牌 美国阿克斯arcos,日本神钢kobelco,日本油脂taseto,日本新日铁nssc,日本威尔wel,韩国***kiswel,美国合金smc,美国dura-l,美国万能magna,美国哈里斯harris,德国utp,德国quada,瑞典伊萨esab,瑞士奥林康oerlikon,美国梅塞尔messer,瑞典山特维克sandvik,英国曼彻特metrode,美国泰克罗伊techalloy,德国伯合乐b?hler,德国蒂森thyssen,美国哈氏合金haynes,韩国现代hyundai,等。 品 类 高强度钢,低温钢,耐热钢,不锈钢,镍基合金,耐候钢,铸铁合金,铜铝合金,堆焊模具钢,银及银合金其它。 行业分类 泛应用于核级压力容器,化工,海工,储罐机械制造,管道火电,lng汽车,广采(选)矿、造船、电力、石化、冶金、食品、纺织、机制炭、供水、塑料、陶瓷、玻璃、模具、建材行业其它。 类 别 手工电焊条,焊丝药芯焊丝,气保实芯焊丝(gmaw),tig实芯焊丝,(gtaw)埋弧焊丝焊带焊剂烧结焊剂熔炼焊剂钎料钨***它。 我公司宗旨是&luo;用户***、***、服务***、信誉***&ruo;,确保为用户提供优质的产品和周到的服务。热诚欢迎国内外客户惠顾,携手合作,促进共同繁荣。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 南京市江宁区秣陵街道诚信大道998号星光名座广场08幢107室 | 统一社会信用代码 | 91320115MA1T821198 |
| 登记机关 | 南京市江宁区市场监督管理局 | 法定代表人 | 李占京 |
| 公司成立日期 | 2017-11-06 | 营业期限 | 2017-11-06至无固定期限 |
| 经营范围 | 焊条、焊丝、焊接材料、金属制品、机械设备、汽车配件、合金制品的加工、销售;自营和代理各类商品和技术的进出口业务(国家限定公司经营或禁止进出口的商品和技术除外)。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
𐁘𐁙𐁙 𐁚𐁛𐁜𐁚 𐁝𐁘𐁝
- 电 话 𐁚𐁝𐁜𐁝𐁝𐁜
- 传 真 𐁚𐁝𐁜𐁝𐁝𐁜
- 地 址 江苏 南京 江宁区 秣陵街道诚信大道998号星光名座广场08幢107室
-
¥1185.00
-
¥28.00
-
¥34.00
-
¥63.00
-
¥13.00
-
¥31.00
-
¥43.00
-
¥44.00
-
¥17.00
-
¥13.00
-
¥775.00
-
¥290.00
