

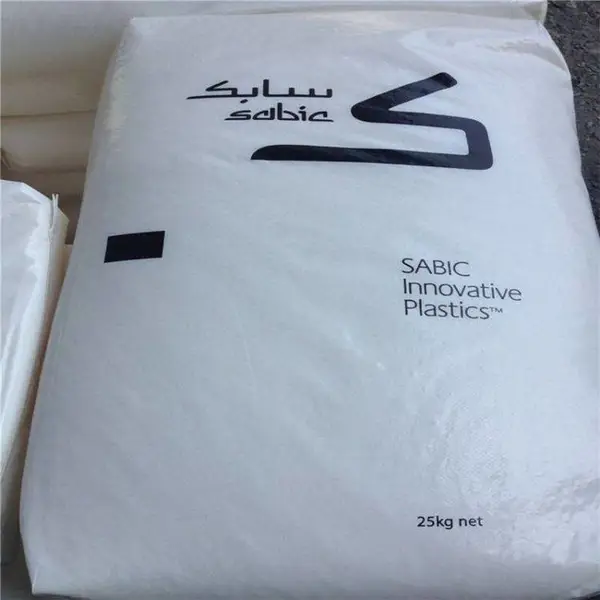

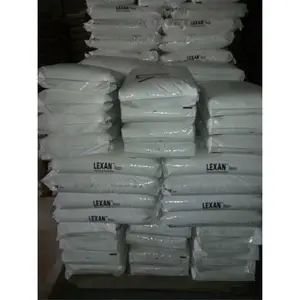

| 品牌:GE | 是否进口:否 | 产地:美国 |
| 厂家(产地):基础塑料(美国) | 牌号:SP1010R | 销售方式:品牌经销 |
| 类型:标准料 | 品名:聚碳酸酯 | 产品规格:25kg |
聚碳酸酯虽然有很好的韧度和力学性能,但耐环境应力开裂性差,缺口敏感性高,因而成型带金属嵌件的制件比较困难。
聚碳酸酯塑料的结晶倾向较小,无准确熔点,一般被认为是非结晶形塑料。其玻璃化温度较高,为149~150℃,熔融温度为215~225℃,成型温度可控制在250~310℃。
聚碳酸酯的热稳定性和力学
格。 [2]
2.成型温度
干燥
为了***制件质量,成型前,必须对原料充分干燥。干燥可采用沸腾床干燥(温度120~130℃,时间1~2h);真空干燥[温度110℃,真空度0.96MPa(720mmHg)以上,时间10~25 h];普通烘箱干燥(温度110~120℃,时间25~48 h)。干燥时间不能过长,否则树脂颜色加深,容易造成性能下降。于燥后水分应不
强度随相对分子质量的增加而提高,熔融黏度也随相对分子质量的增加而明显地加大。用于注射成型的聚碳酸酯相对分子质量一般为2万~4万。
聚碳酸酯不超过0.5~1 h的用量。已干燥好的物料如不立即使用,应在密闭容器内保存。使用时,应在120℃温度下再千燥4 h以上。
的熔融黏度较尼龙,聚苯乙烯、聚乙烯大得多,这对注射充模有影响,因为流动长度随黏度增大而缩短。其流动特性接近于牛顿流体,熔融黏度受剪切速率的影响较小,对温度的变化则十分敏感。因此,在注射成型过程中,通过提高温度来降低黏度比增大压力更有效。 [1]
成型工艺编辑
1.原料的预热大于0.03%。注射时,料斗应是封闭的,而且其中可加设加热装置(红外线灯或电加热),料温允许达到120℃,借以防止干燥后的树脂再吸湿。料斗的加料量应
湿含量是否合格,快的检验是在注射机上米用“对空注射”法,如果从喷嘴缓慢流出的物料是均匀无色、光亮无银丝和气泡的细条,即为合

成型温度的选择与树脂相对分子质量及其分布,制件的形状及
聚碳酸酯的熔融黏度较高,成型薄壁或形状复杂的制件需要较大的注射压力。使用柱塞式注射机,一般注射压力为100~160 MPa,而螺杆式注射机为80~130 MPa。保压时间对制件内应力影响较大。为获得各项性能良好的制件,选用高料温和低压力是适宜的,这将减少制品的残余压力。保压时间过长,不仅内应力大,制件易开裂使强度降低,同时会延长成型周期。通常注射速度约在8~10 m/s之间。
4.模具温度
度以上,一般要求大于230℃,以减少料塞的阻力和注射压力损失。
3.注射压力
制件中的内应力,通常与冷却时的料温和模温之间的差值大致成正比关系。因此,模温应尽量高。聚碳酸酯塑料制件能在140℃模温的情况下顺利脱模,所以模温一般可保持为85~140℃。模温过高时,制件冷却慢,成型周期长,且易发生黏模,使制件在脱模过程中产生变形。
壁厚、注射成型机的类型等有关,一般控制在250~310℃范围内。注射成型宜选用相对分子质量稍低的树脂,但其韧度不免有所降低。选用的树
脂,其K值以。两类注射机上在52~54较为适宜。薄壁制件,成型温度应偏高,以在285~305℃为好;厚壁(厚度大于10 mm)的制件的成型温度可略低,以250~280℃为宜。由于厚壁制件成型周期长,塑料在料筒内塑化较好;再者,厚壁制件所用浇口及型腔尺寸较大,所以塑料熔体流动阻力小,在稍低温度下亦能成型。如温度超过290℃,注射周期加长,过热分解的倾向就会增大,对制件的综合性能有损。不同类型的注射机,成型温度也不一样,螺杆式为260~285℃,柱塞式则为270~310℃的喷嘴均应加热,温度为260~310℃。加料口一端的料筒温度应在聚碳酸酯的软化温

东莞市华韵塑胶原料有限公司公本司长期经营各国塑胶原料、;;进口柜货。欢迎洽谈惠顾。顺祝:商祺! 工程塑胶:POM、PMMA、PA6、PA9T,PA46.,PA12,PA6T,PA66、PC、PBT、PET、PPO、PPS、AES,MS.PC/ABS.LCP; 硬胶类:ABS、HDPE,HIPS、GPPS、AS、SAN..ASA.K胶; 软胶类、弹性体:PE、PP、EVA、PVC、TPR、TPE、TPU, TPV、POE等。 高性能(耐高温)通用塑胶原料。 宗旨:诚信经营,顾客至上。 可提供所有塑胶原料:在激烈的市场角逐中,本公司以诚信为先,服务至上,在质真***的前提下,本公司技术人员也时刻为客户解决原料及生产中的各种疑问及难题,共同提高,共同发展.
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 广东省东莞市樟木头镇先威路68号之一塑金塑胶商业中心8栋214房 | 统一社会信用代码 | 91441900MA4WHWD068 |
| 登记机关 | 东莞市市场监督管理局 | 法定代表人 | 刘华容 |
| 公司成立日期 | 2017-05-09 | 营业期限 | 2017-05-09 至 无固定期限 |
| 经营范围 | 销售:塑胶原料、塑胶颜料、塑胶助剂、塑胶制品。(依法须经批准的项目,经相关部门批准后方可开展经营活动)〓 | ||
-
¥498.00
-
¥62.00
-
¥62.00
-
¥62.00
-
¥62.00
-
¥62.00
-
¥62.00
-
¥62.00
-
¥230.00
-
¥230.00
-
¥230.00
-
¥230.00
