

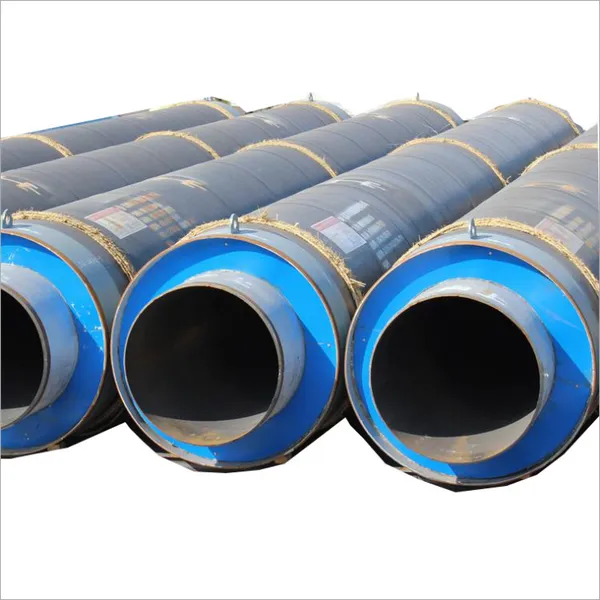

| 产地:河北沧州 | 货号:20 | 品牌:河北盛邦 |
| 型号:DN400 | 应用场所:小区火电厂 | 规格:426 |
| 是否跨境货源:否 |
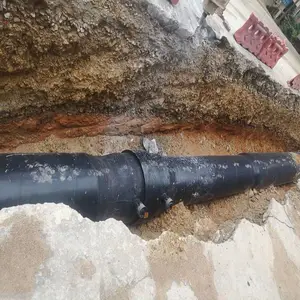
蒸汽直埋保温管/钢套钢地埋管
碳钢 管道焊接
采用 CO2 气体保护焊,CO2 气体保护焊在保护气流的压缩下热量集中,熔池体积小,焊接线能量小,热
影响区窄,焊件变形小。而且熔池性好,焊工掌握的操作技术较焊条手工电弧容易和稳定,管背面焊缝成
形容易得到控制而获得满意效果。
采用机械开坡口,坡口夹角和钝边厚度一致,坡口间隙和角度符合规范要求。壁厚相同的管、管件组
对时,内壁错边不超过壁厚的 1mm,不同壁厚的管、管件组对,当壁厚差大于 1.5mm 时,应按要求加工。管
道组对应清理管内和管件杂物,小管用压缩空气吹扫,大管用清管器清理。不锈钢管与碳素钢接触部位采
取保护措施;管壁厚δ≤4mm 的管道焊接时可不开坡口,但焊接时两管之间应有 2~3mm 的间隙;钢管壁厚
δ>4mm 时,开单边坡口或 V 型坡口,坡口为 65°左右,焊接时两管之间应有 2~3mm 的间隙;焊前应对坡
口内、外表面及两侧各 25mm 宽的范围进行清理,用棉纱和钢丝刷除去水、油污、飞溅和油漆。不锈钢管必
须使用不锈钢刷清扫;组对前,应检查管子端面的垂直度,并沿管口圆周等距离点焊 3~4 处。
采用单面焊接双面成形技术焊接全熔透的对接管道。焊接时,从管底起焊管顶收焊,在固定管两侧分
别采用对称的单侧 1/4 圆周向上焊法焊接。可减少弯曲变形,大管径焊接时采用双人同步对称焊接。
蒸汽直埋保温管/钢套钢地埋管
6. 不锈钢管焊接
不锈钢管焊接采用氩弧焊接工艺,确保管道内壁光滑。焊接时,根据不同管壁,选择焊丝直径、氩气
消耗量、焊接电流、电压、速度等参数。
管的表面无裂纹、缩孔、夹渣、起瘤、折叠、重皮、锈斑和麻点等缺陷;连接前坡口不留纯边;对接
时先将管道坡口的毛刺清除掉,在施焊前两小时内,用不锈钢丝刷及丙酮(或工业酒精)将管端、坡口面
及内外壁 30mm 以内的脏物、油渍清除干净;还应在管的两侧 40~50mm 长度区间内用板遮挡住,以防焊接
中的飞溅物落在管面;焊接过程中采用管内气体保护法,确保焊缝背面成型平滑。在管道两端设置档板,
一端档板开设进气孔,通入适量氩气;另一端开放气小孔,避免气压过高逼穿熔池。输入管内的氩气可根
据管道大小和长度进行调节; 焊接完毕后,焊枪不能立即移开,继续送出保护气体,5 分钟后再关闭气阀;
焊接后,除去熔渣和焊缝两侧的飞溅物。
焊接口的酸洗液酸洗采用刷洗,用刷子醮取 50%盐酸+50%水组成的酸液刷洗,对焊缝区要反复刷几次,
到呈白亮色为上,用清水冲净。酸洗后,用钝化液在管道焊接表面揩一遍,然后用冷水冲,再用布仔细搽
洗,最后用热水冲洗干净,并使其干燥,经钝化处理后的不锈钢焊口处表面呈银白色。
7 7 . 各种配件安装
7.1 补偿器安装
补偿器按设计要求采用直埋式,为防止散热和渗透造成波纹管补偿器腐蚀,应做保温和防水密封结构;
为***内固定受推力的合理性和管线运行期间补偿器的稳定性,补偿器固定两端应对称;并在两端各加一
个导向支架,以***补偿器仅承受轴向推力,延长补偿器的使用寿命。
7.2 疏水装置安装
疏水装置应设在管道与外套管相对位移较小处;疏水管道引出处应设疏水集水罐,集水罐直径按设计
确定;罐体直径不应小于工作管道直径的 1/2,且不应小于 100mm。
8 8 . 严密性试验和清洗
8.1 不锈钢管道液压试验
不锈钢管道液压试验时,氯离子含量不得超过 25PPm,试验压力应为设计压力的 1.5 倍,且不得低于
0.4MPa;试验应缓慢升压,待达到试验压力后,稳压 10min,再将试验压力降至设计压力,停压 30min,以压
力不降、无渗漏为合格。
8.2 管道的吹扫与清洗
采用大管道闭式循环冲洗技术,既能***系统的洁净,又节约用水。冲洗管道应使用洁净水,冲洗不锈
钢管道时,水中氯离子含量不得超过 25PPm;冲洗流速不得低于 1.5m/s;冲洗须连续多次进行,水色和透明
度经检测符合设计标准为合格。
蒸汽管道按压力不大于管道工作压力的 75%,流速不低于 30m/s 实施吹扫。蒸汽吹扫,应先行暖管、及时
排水,并检查管道热位移;蒸汽吹扫应按加热—冷却—再加热的顺序,循环进行,吹扫时宜采取每次吹扫一
根,续根吹扫的方法;吹扫次数应不少于 3 次,每次吹扫时间不少于 15min。蒸汽管道用刨光木板检验,吹
扫后,木板上无铁锈、脏物时,为合格。
9. . 结语
采用上述实施,施工质量可靠、高效快捷,工程提前完工并一次验收合格,取得了良好的经济效益和
社会效益。

沧州盛邦管道集团有限公司是中国工业防腐蚀技术协会会员单位,河北省防腐保温行业协会秘书长单位,已通过***质量管理体系认证,是专门从事螺旋钢管、无缝钢管、直缝钢管以及钢管防腐,钢管保温,配套工程施工,以及防腐材料研发制造的大型专业化企业。 创建于2000年,年生产能力400万平方米。 厂区占地面积50000平方米,建筑面积32000平方米,拥有三个标准化生产车间,现有员工175人,***技术职称26人,。公司年产D219-D2432,壁厚6-25mm双面埋弧焊螺旋钢管20万吨。年产厚壁直缝埋弧焊钢管20万吨;全部采用当今的生产设备及美国林肯自动埋弧焊机,并配备了在线数字超声波探伤仪、静水压试验机、***实时成像、万能材料实验机、夏比材料冲击实验机等完备的质检仪器。公司产品经“中国石油工业专用管材质量监督检验中心”检验,全部达标。 配套设备包括钢管抛丸除锈机、三PE缠绕设备、PE管黑黄夹克拔管机、喷砂除锈设备、聚氨酯低压发记机、发泡平台、玻璃钢缠绕机、二PE包覆,水泥砂浆喷涂机等防腐保温配套检测设备。 本公司可承担钢质管道的单层和双层熔结环氧粉末(FBE)、双层聚乙烯(2PE)和三层聚乙烯(3PE)、双层聚丙烯(2PP)、和三层聚丙烯(3PP)、环氧煤沥青钢管防腐、玻璃钢树脂防腐钢管、聚氨酯预制直埋保温管、钢套钢蒸汽直埋保温钢管,黑黄夹克保温管、IPN8710高分子防腐涂料防腐,环氧树脂防腐管,高密度聚乙烯防腐管,水泥砂浆衬里防腐、预制直埋管件保温防腐等工程。执行标准:DIN30670、DIN30671、SY/T0413-2002SY/T0315-97、GB/T23257-2009、SY/T0447-96、SY/T0457-2008、CECS10:89、CJ/T114-2000、CJ/T115-2001、CJ/T200-2004。公司技术力量雄厚,施工经验丰富,参与完成我国众多长距离输油、输气、输水防腐保温工程,产品质量和服务质量受到用户一致好评。 专业生产保温防腐管道,主要产品有:螺旋钢管,无缝钢管、直缝钢管以及钢管的防腐保温产品。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 5000.00万人民币 |
| 公司注册地址 | 河北省沧州市盐山县正港工业区,正港路南 | 统一社会信用代码 | 91130925347692085D |
| 登记机关 | 盐山县市场监督管理局 | 法定代表人 | 高乐宁 |
| 公司成立日期 | 2015-07-27 | 营业期限 | 2015-07-27 至 2035-07-27 |
| 经营范围 | 生产螺旋钢管、直缝钢管、无缝钢管、石油套管,加工3PE防腐钢管、钢套钢蒸汽保温管、聚氨酯保温钢管、TPEP防腐钢管、环氧粉末防腐钢管、涂塑复合管、无毒饮水钢管、重防护双金属护桥线管、热浸塑电缆穿线保护管、消防涂塑钢管、煤矿井用环氧树脂复合钢管、管线管、保温管、合金管、不锈钢管、管件、防腐保温材料、管道设备配件;高密度聚乙烯颗粒及塑料制品、管材、板材、线材、钢材销售;货物及技术进出口。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
-
¥188.00
