

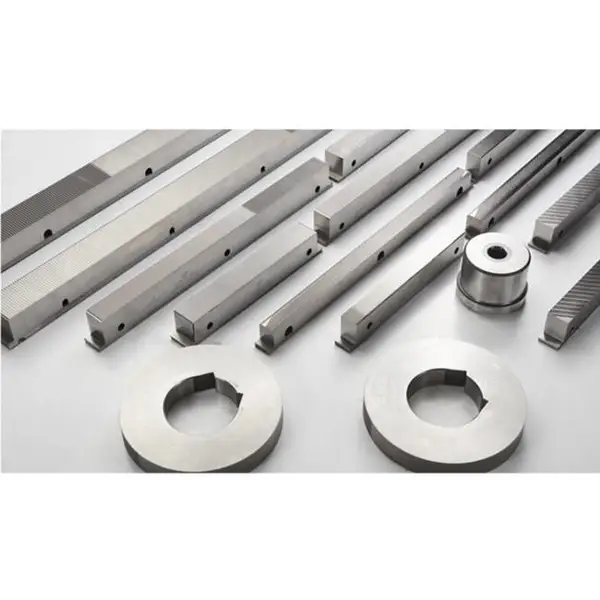


金华市新星工具制造有限公司是一家以生产齿轮加工精密复杂刀具为主的现代企业,四川剃前齿轮滚刀,专业制造高效***精度弧形齿锥齿轮铣刀、齿轮滚刀、拉刀、双盘直齿铣刀片、奥利康刀条、径向剃齿刀等产品
在每一工件拉完后,应***清除容屑槽内的切屑。可用铜刷沿刀齿方向顺向刷去。如果拉刀未经清除切屑就进行下一次拉削,剃前齿轮滚刀品牌,残存的切屑会严重妨碍新切屑的形成,且有可能因容屑槽内切屑过多而发生堵塞,招致刀齿损坏,甚至引起拉刀断裂。
金华市新星工具制造有限公司是一家以生产齿轮加工精密复杂刀具为主的现代企业,专业制造高效***精度弧形齿锥齿轮铣刀、齿轮滚刀、拉刀、双盘直齿铣刀片、奥利康刀条、径向剃齿刀等产品
消除拉削表面缺陷,提高拉孔质量,可采取以下措施:
(1)提高刀齿刃磨质量,保持刃口锋利和刀齿上的刃带宽度一致。
(2)提高拉削平稳性,增加同时参加工作齿数,***好4~5个,如果太少,可把几个工件叠在一起拉削;减小精切齿和校准齿的齿距或采用不等分齿距,剃前齿轮滚刀价格,提高拉削系统刚性。
(3)合理选用拉削速度,使用较低切削速度(<2m/min)或用硬质合金拉刀和TiN涂层拉刀以较高速度拉削来抑制积屑瘤的产生,提高拉削表面质量。
(4)应用热处理方法控制工件材料硬度,因为当工件硬度小于180HBW时最易产生鳞刺,当硬度大于240HBW时易产生挤压亮点与划伤。
(5)合理选用与充分浇注切削液。拉削钢件时,选用浓度为10%~20%乳化液、极压乳化液或硫化油,拉铸件时用煤油对提高拉削表面质量和拉刀使用寿命均有良好效果。切削液供应要充足,在拉刀进入工件孔前和刚从工件孔中拉出时都应供给切削液,供应量一般不应少于5~15L/min.
金华市新星工具制造有限公司是一家以生产齿轮加工精密复杂刀具为主的现代企业,专业制造高效***精度弧形齿锥齿轮铣刀、齿轮滚刀、拉刀、双盘直齿铣刀片、奥利康刀条、径向剃齿刀等产品
花键加工方法 :花键轴的加工方法是有很多的。主要是采用滚切、铣削和磨削等切削加工方法,也可采用冷打、冷轧等塑性变形的加工方法。滚切法:用花键滚刀在花键轴铣床或滚齿机上按展成法加工, 这种方法生产率和精度均高,适用于批量生产。
四川剃前齿轮滚刀-剃前齿轮滚刀厂家批发-新星工具(推荐商家)由金华市新星工具制造有限公司提供。四川剃前齿轮滚刀-剃前齿轮滚刀厂家批发-新星工具(推荐商家)是金华市新星工具制造有限公司()今年全新升级推出的,以上图片仅供参考,请您拨打本页面或图片上的联系电话,索取联系人:徐总。

| 注册资本 | 50万 | 公司注册地址 | 浙江省金华市婺城区汤溪镇护城街91号 |
| 统一社会信用代码 | 91330701728920686F | 法定代表人 | 徐新星 |
| 公司成立日期 | 2001/5/23 | 营业期限 | System.String[] |
| 经营范围 | 金属切削刀具、工模具、齿轮配件的生产、制造、销售(凡涉及前置许可证及专项审批的凭相关有效证件经营)。 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
