

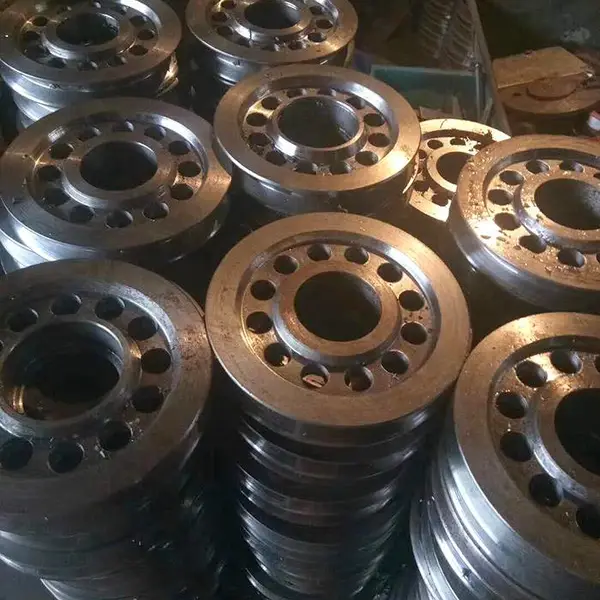

濮阳天宇机械设备(图)-超音速喷涂技术-山西超音速喷涂

裂纹喷粉前工件的预热温度太低;应提高预热温度,为了防止氧化,可先在工件表面喷一层合金粉,超音速喷涂技术,然后再提高预热温度至400~500℃。重熔后冷却速度太快或喷熔层与母材金属线膨胀系数相差太大;应喷熔后缓慢冷却或进行等温处理。夹渣重熔时,火焰移动速度太快,熔渣来不及浮出;应掌握好正确的重熔速度,使熔渣完全浮出。合金粉末自熔性差,超音速喷涂碳化钨,熔点高、粘度大、粒度粗等;应合理选择喷熔粉末,喷熔前认真准备,山西超音速喷涂,了解合金粉末的性能。
在被加热的过程中,由表层向芯部熔化,熔融的表层会在表面张力的作用下,趋于球状,超音速喷涂价格,不存在粉粒再被破碎的雾化过程。因此粉末颗粒的大小在一定程度上决定了涂层中变形颗粒的大小和表面粗糙度。粉末在被焰流加热和加速的过程中,由于粉末在焰流中所处的位置不同,造成其受热的程度不同,有的熔化或半熔化,有的只是软化或半软化。这与线材火焰喷涂的熔化-雾化过程存在较大区别,使得粉末火焰喷涂涂层的结合强度和致密性一般不及线材火焰喷涂。
喷涂层在磨削机加工时,采用了氧化铝砂轮,因而使涂层局部过热而氧化;应正确选用砂轮做好冷却措施。喷枪火焰不集中或偏斜,造成金属微粒不能有力地粘着在工件表面;应捡修喷枪或更换之。工件的线速度和喷枪移动速度太慢,在喷涂过程中的夹杂物飘浮于工件表面,降低了附着强度;应调整工件的线速度,控制喷涂间间飘浮物。
涂层分层采用间隙喷涂,在将达到标准尺寸时没有一次喷完,停喷时间太长;注意在间隙喷涂时,每次停喷时间要短。
濮阳天宇机械设备(图)-超音速喷涂技术-山西超音速喷涂由濮阳天宇机械设备有限公司提供。濮阳天宇机械设备有限公司()实力雄厚,信誉可靠,在河南 濮阳 的机械加工等行业积累了大批忠诚的客户。公司精益求精的工作态度和不断的完善创新理念将***天宇机械和您携手步入辉煌,共创美好未来!
产品推荐
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
本页信息为濮阳天宇机械设备有限公司为您提供的"濮阳天宇机械设备(图)-超音速喷涂技术-山西超音速喷涂"产品信息,如您想了解更多关于"濮阳天宇机械设备(图)-超音速喷涂技术-山西超音速喷涂"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
