

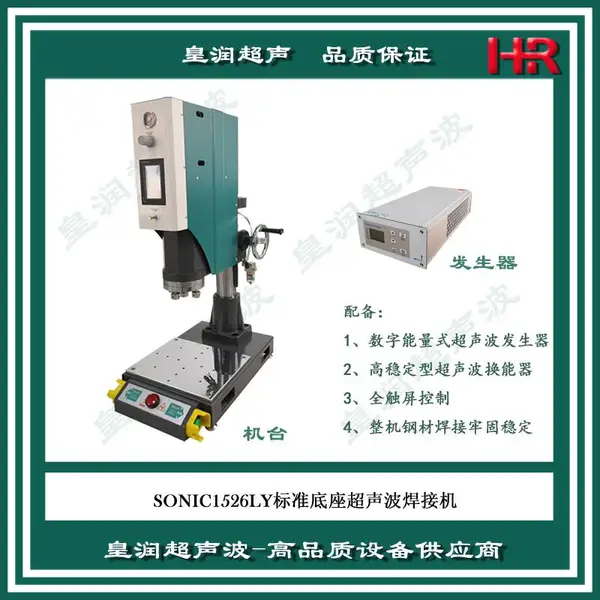


| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:逆变 | 订货号:20K | 货号:20K |
| 输出功率:2500W | 频率:20KHZHz | 输入电压:220V |
| 焊头行程:75mm | 焊接面积:150 | 振头冷却系统:风冷 |
| 振荡系统:自激式 | 功率:2500W | 作用对象:塑料焊接 |
| 升降控制:电动 | 焊接原理:对焊 | 外形尺寸:500*560*1950 |
| 净重:150KGKg | 用途:塑料焊接 | 焊咀对地电压:1000mv |
| 套装:超音波设备 | 是否跨境货源:否 |
嘉定超音波设备 超声波熔接机高品质的选择
嘉定超音波设备 超声波熔接机高品质的选择
20K2000W超声波焊接机 超声波焊接后产品内部电子元器件损坏的解決方法: 1.提早超声波发振时间(避免接触发振); 2.降低压力、减少超声波焊接时间(降低强度标准); 3.减少机台功率段数或小功率机台; 4.降低超音波模具扩大比; 5.底模受力处垫缓冲橡胶; 6.底模与制品避免悬空或间隙; 7.HORN(上模)掏孔后重测频率; 8.上模掏空后贴上富弹性材料,如硅胶等。
超声波手焊机原理及使用 超声波手焊机适用性范围广泛,具有点钻及点焊功能,操作简单,携带方便,体积小不占空间;是众多厂家喜爱的小型设备之一。浅谈初次使用超声波手焊机的认识及使用方法,总结以下几点: 一、首先要了解超声波手焊机结构原理: 机械部分: 1.优质进口超声波换能器,功率强劲,稳定性好。 2.整机设计精巧,体积小不占空间。 3.500W比普通他厂产品功率大,出力强。 4.主要零部件优质进口件组装。 频率:35KHZ,电压: 220V,功率: 500W,外观尺寸: 400*290*120mm 重量:15KG,点焊大小:直径1-8mm,点钻大小:直径1-5mm 超声波手焊机 二、其工作特点: 快速----每次焊接时间0.01—9.99秒。 强度----可承受足够拉力。 品质----焊接效果精美。 经济----不用胶水、节省材料人工、降低成本。 指拨熔接时间,方便直观,易懂易学。 超声波手焊机 三、其实次是安装事项: 1、将电缆的一端接到发振筒上输出控制电缆接头,另一端接到电箱背面的输出控制电缆插座上,并旋紧。 2、将焊头的连接面擦净,连接在发振筒的换能器上,并用扳手锁紧。注意:连接时,必须确保焊头与换能器间两个连接面吻合,并锁紧。不可因连接螺丝过长或滑牙无法锁紧的现象,否则产生声波传递不畅而导致本机损坏。 3、装卸焊头时必须使用两支扳手将焊及换能器分别卡住,不得只卡其中一个部分锁紧或装卸,以免导致手提发振筒的损坏。 4、检查1、2点安装妥当后,将电源线插座插在外接电源插座上,并扳动电源开关,这时电源指示灯亮。 5、轻压声波控制开关,这时能听到声波传递到焊头时焊头发出的“吱吱”声,说明本机工作正常,即可投入使用。 6、机在工作出现异常时,切勿私自拆开设备,请通知供货商或将设备寄到生产商检查维修。 最后需要注意几点使用事项: 1、超声直接使用220v市电,故通电前应将本机体妥善接地,接地电阻应小于4欧姆。 2、市电电压变化大于10%时,应给本机装设交流稳压器,确保超声波焊接机高效,安全运作。 3、通电后,切勿将手置于上焊模下方,避免高频振动与高压损伤。 4、超声波发声时,不得使上焊模接触到下焊模、夹具及工作台,以避免机件损坏。 5、超声波焊接前切记必须先做音波检测,尢其更换焊模,此操作更不可疏忽. 6、焊模设计、加工、调校、否则会损坏焊机的超声换能系统。 7、气动系统为塑料制品,所施加的的外气源压力要求不应大于0.5Mpa,否则会引起爆破或引致烧机。 8、超声波焊接时频率下降会产生可闻噪声,建议长期操作者应配戴护耳器

嘉定超音波设备 超声波熔接机高品质的选择
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为很好。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
塑料件和金属件可以熔接到一起吗 塑胶和金属是可以焊接的,用超声波埋置或者超声波铆焊工艺,将金属板与塑胶件焊接或者金属柱子与塑胶件熔接。超声波熔接技术是结构最简单、高可靠性、高性价比的***性固定装配的方法,无须填加任何粘接剂、溶剂、填料和紧固件,也不消耗大量能源, 设备紧凑、占地面积小,加工过程无振动、无污染、无噪声,环保、节能、快速、高效、优质、美观,依此方法装配的金属与塑料组件牢固、紧密、稳定,具有高抗 冲击、抗腐蚀性,抗震且耐候性强。 超声波铆焊是用来连接由不同材料制造的制件,使热固性塑料与热熔性塑料制件间实现相互连接或使塑料制件与金属连接。 超声波埋植是借着焊头机械超声波震动及适当之压力,瞬间将金属零件(如螺母、螺杆等)挤入预留入塑胶孔内,固定在一定深度,完成后无论拉力、扭力均可媲美传统模具内成型之强度,可免除射出模受损及射出缓慢之缺点
20K2000W超声波焊接机 超声波焊接后产品内部电子元器件损坏的解決方法: 1.提早超声波发振时间(避免接触发振); 2.降低压力、减少超声波焊接时间(降低强度标准); 3.减少机台功率段数或小功率机台; 4.降低超音波模具扩大比; 5.底模受力处垫缓冲橡胶; 6.底模与制品避免悬空或间隙; 7.HORN(上模)掏孔后重测频率; 8.上模掏空后贴上富弹性材料,如硅胶等。
超声波手焊机原理及使用 超声波手焊机适用性范围广泛,具有点钻及点焊功能,操作简单,携带方便,体积小不占空间;是众多厂家喜爱的小型设备之一。浅谈初次使用超声波手焊机的认识及使用方法,总结以下几点: 一、首先要了解超声波手焊机结构原理: 机械部分: 1.优质进口超声波换能器,功率强劲,稳定性好。 2.整机设计精巧,体积小不占空间。 3.500W比普通他厂产品功率大,出力强。 4.主要零部件优质进口件组装。 频率:35KHZ,电压: 220V,功率: 500W,外观尺寸: 400*290*120mm 重量:15KG,点焊大小:直径1-8mm,点钻大小:直径1-5mm 超声波手焊机 二、其工作特点: 快速----每次焊接时间0.01—9.99秒。 强度----可承受足够拉力。 品质----焊接效果精美。 经济----不用胶水、节省材料人工、降低成本。 指拨熔接时间,方便直观,易懂易学。 超声波手焊机 三、其实次是安装事项: 1、将电缆的一端接到发振筒上输出控制电缆接头,另一端接到电箱背面的输出控制电缆插座上,并旋紧。 2、将焊头的连接面擦净,连接在发振筒的换能器上,并用扳手锁紧。注意:连接时,必须确保焊头与换能器间两个连接面吻合,并锁紧。不可因连接螺丝过长或滑牙无法锁紧的现象,否则产生声波传递不畅而导致本机损坏。 3、装卸焊头时必须使用两支扳手将焊及换能器分别卡住,不得只卡其中一个部分锁紧或装卸,以免导致手提发振筒的损坏。 4、检查1、2点安装妥当后,将电源线插座插在外接电源插座上,并扳动电源开关,这时电源指示灯亮。 5、轻压声波控制开关,这时能听到声波传递到焊头时焊头发出的“吱吱”声,说明本机工作正常,即可投入使用。 6、机在工作出现异常时,切勿私自拆开设备,请通知供货商或将设备寄到生产商检查维修。 最后需要注意几点使用事项: 1、超声直接使用220v市电,故通电前应将本机体妥善接地,接地电阻应小于4欧姆。 2、市电电压变化大于10%时,应给本机装设交流稳压器,确保超声波焊接机高效,安全运作。 3、通电后,切勿将手置于上焊模下方,避免高频振动与高压损伤。 4、超声波发声时,不得使上焊模接触到下焊模、夹具及工作台,以避免机件损坏。 5、超声波焊接前切记必须先做音波检测,尢其更换焊模,此操作更不可疏忽. 6、焊模设计、加工、调校、否则会损坏焊机的超声换能系统。 7、气动系统为塑料制品,所施加的的外气源压力要求不应大于0.5Mpa,否则会引起爆破或引致烧机。 8、超声波焊接时频率下降会产生可闻噪声,建议长期操作者应配戴护耳器
嘉定超音波设备 超声波熔接机高品质的选择
超声波焊接塑料件产品的结构设计 塑胶产品用超声波焊接工艺在结构设计时应考虑超声波焊接时振动波的传送距离、压力作用下塑胶成型品受力面积和受力均衡的问题,该设计会影响到超声波焊接的稳定性。下面我们用图文的方式解说下成型品塑胶结构的设计案例。 (1)接合部的形状设计 接合部的形状以圆形为很好。在不得已的情况下,一定要设计成角形或异形形状时,则各边缘倒R角,或尽可能地设计成对称形状。 (2)设计时需要注意超声波传递距离 到焊接部的距离越短,焊接能源的损失就越小。可进行良好的焊接作业。 但是,若圆柱形的成型品为薄型大平板时,焊接位置略高于平板,则从圆柱形接触部分取出等对成型品形状进行必要的修改。参考 (3)与圆柱形工具相接触的成型品设计案例 与圆柱形工具相接触的成型品,尽可能的轻量化,且形状简单。 当与圆柱形工具相接触的成型品含有金属嵌件、轮毂等附件时,因焊接能源传递不及时,很容易导致焊接不良 。 有时还会因共振造成金属嵌件部分的融化,轮毂等凸出部分发生破裂。 所以,凸出部分、嵌件等必须放在固定的夹具上,在万不得已的情况下,请倒R角等以增大制品的强度。 (4)圆柱形工具的接触面设计案例 请将圆柱形工具的接触面及接合面设计为平面。 若设计为阶梯形的话,则会引发焊接能源的传递不均匀,容 易造成焊接不良的。 (5)设计时需考虑焊接产品变形 有必要控制被焊接品的翘曲变形。若发生翘曲变形时,就会导致焊接面的结合不良, 焊接状态不均匀、强度下降、密封性不良等问题。
塑料件和金属件可以熔接到一起吗 塑胶和金属是可以焊接的,用超声波埋置或者超声波铆焊工艺,将金属板与塑胶件焊接或者金属柱子与塑胶件熔接。超声波熔接技术是结构最简单、高可靠性、高性价比的***性固定装配的方法,无须填加任何粘接剂、溶剂、填料和紧固件,也不消耗大量能源, 设备紧凑、占地面积小,加工过程无振动、无污染、无噪声,环保、节能、快速、高效、优质、美观,依此方法装配的金属与塑料组件牢固、紧密、稳定,具有高抗 冲击、抗腐蚀性,抗震且耐候性强。 超声波铆焊是用来连接由不同材料制造的制件,使热固性塑料与热熔性塑料制件间实现相互连接或使塑料制件与金属连接。 超声波埋植是借着焊头机械超声波震动及适当之压力,瞬间将金属零件(如螺母、螺杆等)挤入预留入塑胶孔内,固定在一定深度,完成后无论拉力、扭力均可媲美传统模具内成型之强度,可免除射出模受损及射出缓慢之缺点
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3万
-
¥3万
-
¥3万
-
¥3万
-
¥3万
-
¥999.00
-
¥1999.00
-
¥3万
推荐产品
-
¥3999.00
-
¥3999.00
-
¥3999.00
-
¥3999.00
本页信息为上海皇润超声波技术有限公司为您提供的"嘉定超音波设备 超声波熔接机高品质的选择"产品信息,如您想了解更多关于"嘉定超音波设备 超声波熔接机高品质的选择"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
