

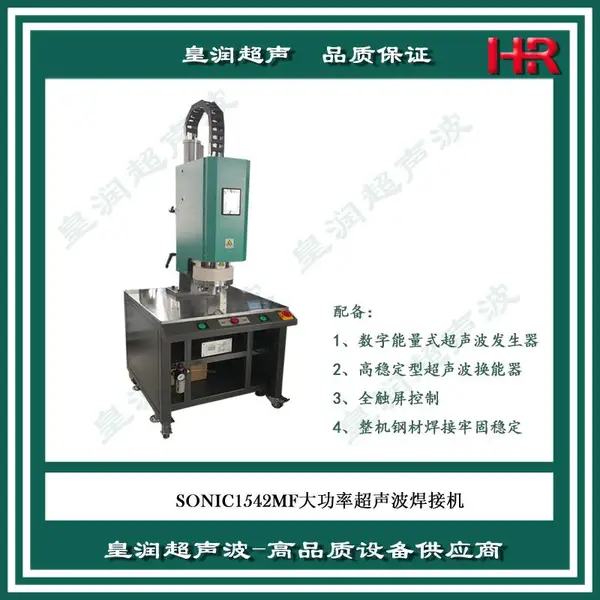

| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:逆变 | 订货号:20K | 货号:20K |
| 输出功率:2500W | 频率:20KHZHz | 输入电压:220V |
| 焊头行程:75mm | 焊接面积:150 | 振头冷却系统:风冷 |
| 振荡系统:自激式 | 功率:2500W | 作用对象:塑料焊接 |
| 升降控制:电动 | 焊接原理:对焊 | 外形尺寸:500*560*1950 |
| 净重:150KGKg | 用途:塑料焊接 | 焊咀对地电压:1000mv |
| 套装:塑料焊接机 | 是否跨境货源:否 |
徐州塑料焊接机 超声波焊接机器值得信赖
徐州塑料焊接机 超声波焊接机器值得信赖
超声波焊接可以一次焊接多个熔接面吗 塑胶件装配时,会出现上盖/本体/底壳需要焊接,也就是有两个不同焊接面需要同时压接,有些朋友就疑问塑胶外壳超声能同时超上壳中框下壳吗?也就是3个塑料件(两层结合面)能不能同时焊接好的问题? 只要高度差不要太大,同时焊接,牢度肯定是可以的,但是会出现靠近上焊头位置牢度大于底壳,即:一面溢胶严重,而另一面有焊缝的情况。出现这种情况的原因:超声波焊接原理是高频振动,越靠近上焊头位置能量越大,而随着距离变长,能量会逐渐稀释。大部分超声波能量被***层结合面吸收,而传递到***层结合面的超声波能量就比较小了。 建议:针对产品外观要求较高的塑料件还是分二次压接的好;对于要求不高的产品可以同时焊接两层; 超声波同时压接上盖、底壳、壳体时,设计产品注塑模具时跟专业超声波厂家沟通,设计合理的焊接结构,购买设备前,将产品寄给厂家试样测试,确保焊接方案的可行性。
熔接条件不当的因素: 产品实施无法达到水、气密,除了超音波导熔线、治具定位、产品本身定位等因素外,超声波设定的条件也是一项主因。我们在此更深入探讨引响水气密的另一原因(熔接条件),在我们实施超声波焊接作业时,求效率求快是最基本目标,但往往也忽略了其求效率的要领。 我们将从下面二个条件来探讨: 1、下降速度、缓冲太快:此一形成的速度,使动态压力加上重力加速度将把超声波导熔线压扁,使导熔线无法发挥导熔的作用,形成假相熔接。 2、熔接时间过长:塑料产品因接收过长时间的热能,不仅使塑料材质熔化,更进而造成塑料组织焦化现象,产生砂孔,水或气即由此砂孔渗透而出。这是一般生产技术者最不易发现之处。 焊接产品要达到想到的水、气密的密封性时一定要按以上的要求严格执行。

徐州塑料焊接机 超声波焊接机器值得信赖
超声波模具是一块金属怎么会坏 超声波模具会损坏主要是由两大方面引起的,***是因为超声波模具的设计不够合理,***是因为选择的材料方面,接下来就由小编来给大家详细介绍一下这两个方面的原因。 超声波模具 ***:超声波模具设计不够合理,制作不够精细,频率修整时没有达到佳频率,所以在使用过程中,超声波能量没有完全释放出去,大部分仍滞留在超声波模具内,久而久之,模具在使用上会出现焊接不牢、模具发热再到后面就是模具出现裂纹的现象,要解决这个问题首先要选择比较专业的超声波焊接机制造厂家来制作超声波模具,经验占据成败一半以上,再有就是师傅在制作时是否有按照设计去制作,是否有多次修整频率使得模具达到佳的状态。 ***:超声波模具在选材上。一般超声波模具制作使用最为常见的主要有三种材料:钢、镁铝合金、钛合金,在镁铝合金上又有很大的区别,一般制作时会选用进口的7075铝合金,耐磨,抗腐蚀性,机械性能好,硬度上要比其他的铝合金稍高,是超声波模具的适合选材,在价格上也相对较高,一般使用在飞机结构件上。其次是6061密度小,也具有良好的抗腐蚀性,室温下有良好的综合力学性和可切割性。而钢模跟钛合金模具更多是用来制作比较简单的模具,因为比较硬,在切割方面比较难,所以一般会用来制作比较平整的模具。在这三种材质上钛合金的使用寿命是的,几乎不会出现裂纹的情况,在价格上也是三者中较贵的。 以上的两点就是造成超声波模具裂痕的主要原因,其一是大元凶,如果您是打算要制作超声波模具,只要不在价格上过分的砍价,相信厂家都不会去选择那些综合性能差的材质去制作模具。所以说***点是制作模具是否耐用的主要因素,制作超声波模具请选择有经验丰富的超声波模具制作厂家。 超声波焊接可以一次焊接多个熔接面吗 塑胶件装配时,会出现上盖/本体/底壳需要焊接,也就是有两个不同焊接面需要同时压接,有些朋友就疑问塑胶外壳超声能同时超上壳中框下壳吗?也就是3个塑料件(两层结合面)能不能同时焊接好的问题? 只要高度差不要太大,同时焊接,牢度肯定是可以的,但是会出现靠近上焊头位置牢度大于底壳,即:一面溢胶严重,而另一面有焊缝的情况。出现这种情况的原因:超声波焊接原理是高频振动,越靠近上焊头位置能量越大,而随着距离变长,能量会逐渐稀释。大部分超声波能量被***层结合面吸收,而传递到***层结合面的超声波能量就比较小了。 建议:针对产品外观要求较高的塑料件还是分二次压接的好;对于要求不高的产品可以同时焊接两层; 超声波同时压接上盖、底壳、壳体时,设计产品注塑模具时跟专业超声波厂家沟通,设计合理的焊接结构,购买设备前,将产品寄给厂家试样测试,确保焊接方案的可行性。
铜螺母超声波埋植工艺设计要求: 1、金属件能平稳地安放在塑料孔内.一般金属件做成斜形件,塑料孔做成台阶、直、或斜形。在塑料孔顶部的位置要比金属件的底大0.1-0.2mm。便于金属件的安放。***加工前金属件稳妥放置,并保持垂直。 2、安装孔的底部与底部塑料应有R≥0.2mm的加强位或增加加强筋,***安装孔的强度。 3、安装孔直径应比埋插金属件小,埋插过程中塑料的熔接量一定要大于至少等于金属边位固定纹路所需塑料量。另金属边固定位的纹路要够粗、够大,以***强度。 4、塑料孔底部应留下空余位1-3mm,用于熔融塑料的走位。 5、为***扭力和强度,安装孔壁的厚度必须不小于 1.5mm,或者大于2mm。 埋插过程中出现埋插件摆动的情况,可通过如下方式解决: ①减小超声波能量,即将振幅降低。 ②下降速度和压力减小。另外,埋插过程中,金属表面会有小部分擦伤痕迹。埋插过程中一般允许金属表面比塑料表面高0.1mm。所以埋插过程中支持面应是金属表面,所以金属件表面设计一个较大平面支撑以***垂直及平衡。 埋插的强度根据设计和塑料不同而有所不同。
超声波焊接可以一次焊接多个熔接面吗 塑胶件装配时,会出现上盖/本体/底壳需要焊接,也就是有两个不同焊接面需要同时压接,有些朋友就疑问塑胶外壳超声能同时超上壳中框下壳吗?也就是3个塑料件(两层结合面)能不能同时焊接好的问题? 只要高度差不要太大,同时焊接,牢度肯定是可以的,但是会出现靠近上焊头位置牢度大于底壳,即:一面溢胶严重,而另一面有焊缝的情况。出现这种情况的原因:超声波焊接原理是高频振动,越靠近上焊头位置能量越大,而随着距离变长,能量会逐渐稀释。大部分超声波能量被***层结合面吸收,而传递到***层结合面的超声波能量就比较小了。 建议:针对产品外观要求较高的塑料件还是分二次压接的好;对于要求不高的产品可以同时焊接两层; 超声波同时压接上盖、底壳、壳体时,设计产品注塑模具时跟专业超声波厂家沟通,设计合理的焊接结构,购买设备前,将产品寄给厂家试样测试,确保焊接方案的可行性。
熔接条件不当的因素: 产品实施无法达到水、气密,除了超音波导熔线、治具定位、产品本身定位等因素外,超声波设定的条件也是一项主因。我们在此更深入探讨引响水气密的另一原因(熔接条件),在我们实施超声波焊接作业时,求效率求快是最基本目标,但往往也忽略了其求效率的要领。 我们将从下面二个条件来探讨: 1、下降速度、缓冲太快:此一形成的速度,使动态压力加上重力加速度将把超声波导熔线压扁,使导熔线无法发挥导熔的作用,形成假相熔接。 2、熔接时间过长:塑料产品因接收过长时间的热能,不仅使塑料材质熔化,更进而造成塑料组织焦化现象,产生砂孔,水或气即由此砂孔渗透而出。这是一般生产技术者最不易发现之处。 焊接产品要达到想到的水、气密的密封性时一定要按以上的要求严格执行。
徐州塑料焊接机 超声波焊接机器值得信赖
超声波模具是一块金属怎么会坏 超声波模具会损坏主要是由两大方面引起的,***是因为超声波模具的设计不够合理,***是因为选择的材料方面,接下来就由小编来给大家详细介绍一下这两个方面的原因。 超声波模具 ***:超声波模具设计不够合理,制作不够精细,频率修整时没有达到佳频率,所以在使用过程中,超声波能量没有完全释放出去,大部分仍滞留在超声波模具内,久而久之,模具在使用上会出现焊接不牢、模具发热再到后面就是模具出现裂纹的现象,要解决这个问题首先要选择比较专业的超声波焊接机制造厂家来制作超声波模具,经验占据成败一半以上,再有就是师傅在制作时是否有按照设计去制作,是否有多次修整频率使得模具达到佳的状态。 ***:超声波模具在选材上。一般超声波模具制作使用最为常见的主要有三种材料:钢、镁铝合金、钛合金,在镁铝合金上又有很大的区别,一般制作时会选用进口的7075铝合金,耐磨,抗腐蚀性,机械性能好,硬度上要比其他的铝合金稍高,是超声波模具的适合选材,在价格上也相对较高,一般使用在飞机结构件上。其次是6061密度小,也具有良好的抗腐蚀性,室温下有良好的综合力学性和可切割性。而钢模跟钛合金模具更多是用来制作比较简单的模具,因为比较硬,在切割方面比较难,所以一般会用来制作比较平整的模具。在这三种材质上钛合金的使用寿命是的,几乎不会出现裂纹的情况,在价格上也是三者中较贵的。 以上的两点就是造成超声波模具裂痕的主要原因,其一是大元凶,如果您是打算要制作超声波模具,只要不在价格上过分的砍价,相信厂家都不会去选择那些综合性能差的材质去制作模具。所以说***点是制作模具是否耐用的主要因素,制作超声波模具请选择有经验丰富的超声波模具制作厂家。 超声波焊接可以一次焊接多个熔接面吗 塑胶件装配时,会出现上盖/本体/底壳需要焊接,也就是有两个不同焊接面需要同时压接,有些朋友就疑问塑胶外壳超声能同时超上壳中框下壳吗?也就是3个塑料件(两层结合面)能不能同时焊接好的问题? 只要高度差不要太大,同时焊接,牢度肯定是可以的,但是会出现靠近上焊头位置牢度大于底壳,即:一面溢胶严重,而另一面有焊缝的情况。出现这种情况的原因:超声波焊接原理是高频振动,越靠近上焊头位置能量越大,而随着距离变长,能量会逐渐稀释。大部分超声波能量被***层结合面吸收,而传递到***层结合面的超声波能量就比较小了。 建议:针对产品外观要求较高的塑料件还是分二次压接的好;对于要求不高的产品可以同时焊接两层; 超声波同时压接上盖、底壳、壳体时,设计产品注塑模具时跟专业超声波厂家沟通,设计合理的焊接结构,购买设备前,将产品寄给厂家试样测试,确保焊接方案的可行性。
铜螺母超声波埋植工艺设计要求: 1、金属件能平稳地安放在塑料孔内.一般金属件做成斜形件,塑料孔做成台阶、直、或斜形。在塑料孔顶部的位置要比金属件的底大0.1-0.2mm。便于金属件的安放。***加工前金属件稳妥放置,并保持垂直。 2、安装孔的底部与底部塑料应有R≥0.2mm的加强位或增加加强筋,***安装孔的强度。 3、安装孔直径应比埋插金属件小,埋插过程中塑料的熔接量一定要大于至少等于金属边位固定纹路所需塑料量。另金属边固定位的纹路要够粗、够大,以***强度。 4、塑料孔底部应留下空余位1-3mm,用于熔融塑料的走位。 5、为***扭力和强度,安装孔壁的厚度必须不小于 1.5mm,或者大于2mm。 埋插过程中出现埋插件摆动的情况,可通过如下方式解决: ①减小超声波能量,即将振幅降低。 ②下降速度和压力减小。另外,埋插过程中,金属表面会有小部分擦伤痕迹。埋插过程中一般允许金属表面比塑料表面高0.1mm。所以埋插过程中支持面应是金属表面,所以金属件表面设计一个较大平面支撑以***垂直及平衡。 埋插的强度根据设计和塑料不同而有所不同。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3999.00
-
¥3万
-
¥3万
-
¥3万
-
¥3999.00
-
¥3万
-
¥3万
-
¥3万
推荐产品
-
¥3万
-
¥3999.00
-
¥3999.00
-
¥3万
本页信息为上海皇润超声波技术有限公司为您提供的"徐州塑料焊接机 超声波焊接机器值得信赖"产品信息,如您想了解更多关于"徐州塑料焊接机 超声波焊接机器值得信赖"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
