

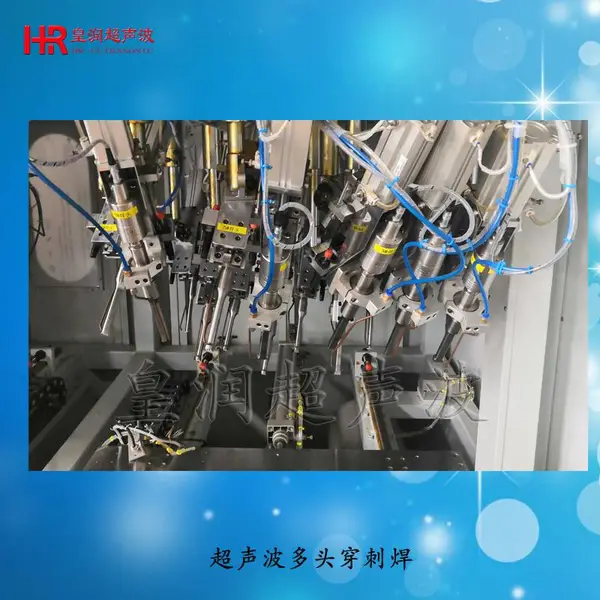

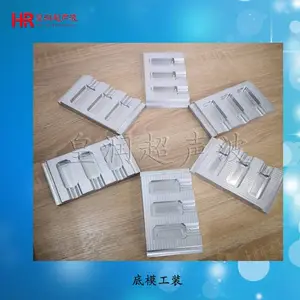
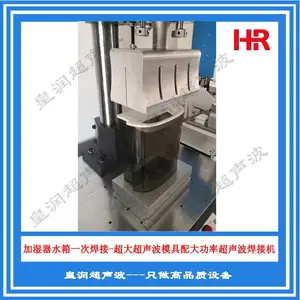
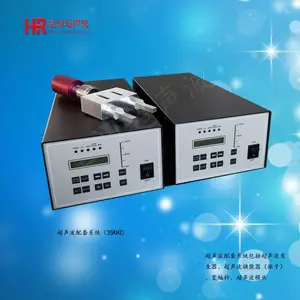
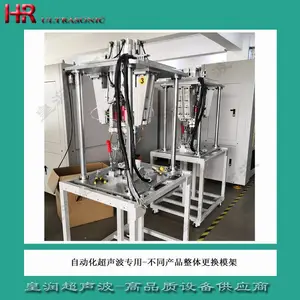

| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:脉冲 | 订货号:20K | 货号:20K |
| 输出功率:2000W | 频率:20KHz | 输入电压:220V |
| 焊头行程:100mm | 焊接面积:150 | 振头冷却系统:风 |
| 功率:2000W | 作用对象:塑料 | 升降控制:电动 |
| 焊接原理:对焊 | 净重:120KGKg | 用途:塑料焊接 |
| 焊咀对地电压:12mv | 套装:超声波模具 | 是否跨境货源:否 |
常州超音波模具 超声波底模频率如何测
常州超音波模具 超声波底模频率如何测
超声波焊接中有一个关键性的公式:E = P* T,其中E为能量,P为功率,T为时间。而功率为力和速度共同作用的结果,即P≈F*V,其中F为力,V为速度。而力来自压力和下降速度。而速度来自频率和振幅。 振幅的定义是指焊头的端面在焊接时在长度方向上从一个***端到一个端之间的距离。如图2所示。它对超声波焊接工艺的影响比较大,在焊接面之间所产生的热量和振幅的平方存在关系。所以,振幅增加一点或减少一点所产生的影响比其它参数所产生的影响要大,因为焊接的结果被振幅的平方所放大,而比普通的增长影响要大。 可以通过计算换能器、调幅器和焊头对振幅的放大系数来得到(放大系数为振幅的输出和输入的比值)。可以通过把换能器的振幅乘上调幅器和焊头的放大系数来得到焊接模块的最终振幅。即:输出振幅(焊接振幅)=换能器基础振幅*调幅器放大系数*焊头放大系数。使用调幅器,最后的振幅为20微米*2.5*2=100微米。如果使用绿色调幅器,最终的振幅为60微米。 不同的材料和焊接工艺,需要不同的振幅。需要注意的是下面为20KHz时的振幅经验数据,当频率不同时需要进行转换。 40KHz在经验数据***0.6,比如ABS在使用20KHz时所需的振幅为40微米,那在40KHz时为40X0.6=24微米。 30KHz在经验数据***0.8。 15KHz在经验数据***1.2。
超声波焊接以后产品内部零件损坏,怎么解决? 超声波焊接后产品零件损坏的原因分析如下: 1).超声波焊接机功率太强造成; 2).相反在有些情况下需要加强超声波的能量,使高能量的超声波在尽可能短的时间内完成焊接,较短的时间不足以对产品结构造成破坏; 3).超声波变幅杆能量输出太强; 4).底模治具受力点悬空,受超声波传导振动而破坏; 5).塑料制品高、细成底部直角,而未设缓冲疏导能量的R角,致使应力集中而造成破坏; 6).不正确的超声波加工条件. 7).塑料产品之柱或较脆弱部位,开置于塑料模分模在线; 所以当我们的产品经超声波焊接作业而发生变形时,从表面看来好像是超声波焊接的原因,然而这只是一种结果,塑料产品未熔接前的任何因素,熔接后就形成何种结 果。如果没有针对主因去探讨,那将耗费很多时间在处理不对症下药的问题上,而且在超声波间接传导熔接作业中(远场超声),6kg以下的压力是无法改变塑料的 轫性与惯性。所以不要尝试用强大的压力,去改变熔接前的变形(焊接机压力为6kg),包含用模治具的强迫挤压。或许我们也会陷入一个盲点,那就是从表 面探讨变形原因,即未熔接前肉眼看不出,但是经完成超声波焊接后,就很明显的发现变形。其原因乃产品在焊接前,会因导熔线的存在,而较难发现产品本身各种 角度、弧度与余料的累积误差,而在完成超声波焊接后,却显现成肉眼可看到的变形。

常州超音波模具 超声波底模频率如何测
尼龙加玻纤(PA+GF)超声波焊接工艺 本文介绍一款汽车配件用超声波焊接遇到的问题和处理方法,该产品用尼龙PA66加30%GF玻璃纤维注塑,在尼龙中添加玻璃纤维、增韧剂等共混资料的力学性能,结果标明随玻纤含量的添加,塑胶的拉伸强度、弯曲强度有大幅度的进步,冲击强度则较为复杂,增韧剂添加,塑胶的韧性大幅度的进步。尼龙属于半结晶聚合物,该聚合物分子排列有序,有明显的熔点和再度凝固点,固态的半晶体聚合物有弹性,能够吸收高频机械振动,不宜于超声波震动的能量传输,需要大功率的超声波焊接机强劲的振幅和能量,才能的达到一个狭窄的温度范围进行***将焊接面熔化并瞬间凝固成型。 这款产品要求防尘防水密封等级比较高,这种比较难焊接的材质,超声波焊线至少做到0.5MM以上,超声波焊接线采用凸凹槽的设计方法,方便产品定位,避免焊接后溢胶。对于较大的产品,因为注塑时很难控制尺寸误差和扭曲变形,导致超音波熔接生产作业时产品尺寸不一致,超声波模具需要放大尺寸才可以确保每个产品焊接的一致性。空气压力需要达到6mpa,利用模具穴位靠压力实现塑胶之间的接触面均匀吻合。调节到提前发震模式,避免压力过大影响超声波能量输出。保压时间需要提高到5秒以上,才能预防因为产品本身变形的因素导致不能够凝固成型。
注塑件的结构对超声波焊接头设计的影响 注塑件可以设计成任何形状,但是超声波焊头并不能随意制作。超声波焊头形状、长短均可能影响焊头频率、振幅等参数。焊头的设计需要有一个基准面,即按照其工件频率决定的基准频率面。基准频率面一般占到焊头表面的70%以上的面积,所以,注塑件表面的突起等形状小于整个塑料而后30%。平滑、圆弧过渡的塑料件表面,则此标准可以适当放宽。且突出位尽量位于塑料件的中部或对称设计。 塑料件超声波焊接机焊头接触面至少大于熔接面,且尽量对正焊接位。过小的焊头接触面,会引起较大的损伤和变形,以及不理想的熔接效果。因此,在设计注塑件的时候,也不是随意设计的,要考虑后期超声波焊接工艺的要求,不当的设计,只会把麻烦留给超声波熔接工序。 在焊头表面有损伤纹,或其形状与塑料件配合有少许差异的情况下焊接会在塑料件表面留下伤痕。避免方法是:在焊头与塑料件表面之间垫薄膜(例如PE膜等)。
超声波焊接中有一个关键性的公式:E = P* T,其中E为能量,P为功率,T为时间。而功率为力和速度共同作用的结果,即P≈F*V,其中F为力,V为速度。而力来自压力和下降速度。而速度来自频率和振幅。 振幅的定义是指焊头的端面在焊接时在长度方向上从一个***端到一个端之间的距离。如图2所示。它对超声波焊接工艺的影响比较大,在焊接面之间所产生的热量和振幅的平方存在关系。所以,振幅增加一点或减少一点所产生的影响比其它参数所产生的影响要大,因为焊接的结果被振幅的平方所放大,而比普通的增长影响要大。 可以通过计算换能器、调幅器和焊头对振幅的放大系数来得到(放大系数为振幅的输出和输入的比值)。可以通过把换能器的振幅乘上调幅器和焊头的放大系数来得到焊接模块的最终振幅。即:输出振幅(焊接振幅)=换能器基础振幅*调幅器放大系数*焊头放大系数。使用调幅器,最后的振幅为20微米*2.5*2=100微米。如果使用绿色调幅器,最终的振幅为60微米。 不同的材料和焊接工艺,需要不同的振幅。需要注意的是下面为20KHz时的振幅经验数据,当频率不同时需要进行转换。 40KHz在经验数据***0.6,比如ABS在使用20KHz时所需的振幅为40微米,那在40KHz时为40X0.6=24微米。 30KHz在经验数据***0.8。 15KHz在经验数据***1.2。
超声波焊接以后产品内部零件损坏,怎么解决? 超声波焊接后产品零件损坏的原因分析如下: 1).超声波焊接机功率太强造成; 2).相反在有些情况下需要加强超声波的能量,使高能量的超声波在尽可能短的时间内完成焊接,较短的时间不足以对产品结构造成破坏; 3).超声波变幅杆能量输出太强; 4).底模治具受力点悬空,受超声波传导振动而破坏; 5).塑料制品高、细成底部直角,而未设缓冲疏导能量的R角,致使应力集中而造成破坏; 6).不正确的超声波加工条件. 7).塑料产品之柱或较脆弱部位,开置于塑料模分模在线; 所以当我们的产品经超声波焊接作业而发生变形时,从表面看来好像是超声波焊接的原因,然而这只是一种结果,塑料产品未熔接前的任何因素,熔接后就形成何种结 果。如果没有针对主因去探讨,那将耗费很多时间在处理不对症下药的问题上,而且在超声波间接传导熔接作业中(远场超声),6kg以下的压力是无法改变塑料的 轫性与惯性。所以不要尝试用强大的压力,去改变熔接前的变形(焊接机压力为6kg),包含用模治具的强迫挤压。或许我们也会陷入一个盲点,那就是从表 面探讨变形原因,即未熔接前肉眼看不出,但是经完成超声波焊接后,就很明显的发现变形。其原因乃产品在焊接前,会因导熔线的存在,而较难发现产品本身各种 角度、弧度与余料的累积误差,而在完成超声波焊接后,却显现成肉眼可看到的变形。
常州超音波模具 超声波底模频率如何测
尼龙加玻纤(PA+GF)超声波焊接工艺 本文介绍一款汽车配件用超声波焊接遇到的问题和处理方法,该产品用尼龙PA66加30%GF玻璃纤维注塑,在尼龙中添加玻璃纤维、增韧剂等共混资料的力学性能,结果标明随玻纤含量的添加,塑胶的拉伸强度、弯曲强度有大幅度的进步,冲击强度则较为复杂,增韧剂添加,塑胶的韧性大幅度的进步。尼龙属于半结晶聚合物,该聚合物分子排列有序,有明显的熔点和再度凝固点,固态的半晶体聚合物有弹性,能够吸收高频机械振动,不宜于超声波震动的能量传输,需要大功率的超声波焊接机强劲的振幅和能量,才能的达到一个狭窄的温度范围进行***将焊接面熔化并瞬间凝固成型。 这款产品要求防尘防水密封等级比较高,这种比较难焊接的材质,超声波焊线至少做到0.5MM以上,超声波焊接线采用凸凹槽的设计方法,方便产品定位,避免焊接后溢胶。对于较大的产品,因为注塑时很难控制尺寸误差和扭曲变形,导致超音波熔接生产作业时产品尺寸不一致,超声波模具需要放大尺寸才可以确保每个产品焊接的一致性。空气压力需要达到6mpa,利用模具穴位靠压力实现塑胶之间的接触面均匀吻合。调节到提前发震模式,避免压力过大影响超声波能量输出。保压时间需要提高到5秒以上,才能预防因为产品本身变形的因素导致不能够凝固成型。
注塑件的结构对超声波焊接头设计的影响 注塑件可以设计成任何形状,但是超声波焊头并不能随意制作。超声波焊头形状、长短均可能影响焊头频率、振幅等参数。焊头的设计需要有一个基准面,即按照其工件频率决定的基准频率面。基准频率面一般占到焊头表面的70%以上的面积,所以,注塑件表面的突起等形状小于整个塑料而后30%。平滑、圆弧过渡的塑料件表面,则此标准可以适当放宽。且突出位尽量位于塑料件的中部或对称设计。 塑料件超声波焊接机焊头接触面至少大于熔接面,且尽量对正焊接位。过小的焊头接触面,会引起较大的损伤和变形,以及不理想的熔接效果。因此,在设计注塑件的时候,也不是随意设计的,要考虑后期超声波焊接工艺的要求,不当的设计,只会把麻烦留给超声波熔接工序。 在焊头表面有损伤纹,或其形状与塑料件配合有少许差异的情况下焊接会在塑料件表面留下伤痕。避免方法是:在焊头与塑料件表面之间垫薄膜(例如PE膜等)。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥9999.00
-
¥3万
-
¥3万
-
¥9999.00
-
¥9999.00
-
¥9999.00
-
¥3万
-
¥3万
推荐产品
-
¥999.00
-
¥999.00
-
¥999.00
-
¥3万
本页信息为上海皇润超声波技术有限公司为您提供的"常州超音波模具 超声波底模频率如何测"产品信息,如您想了解更多关于"常州超音波模具 超声波底模频率如何测"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
