

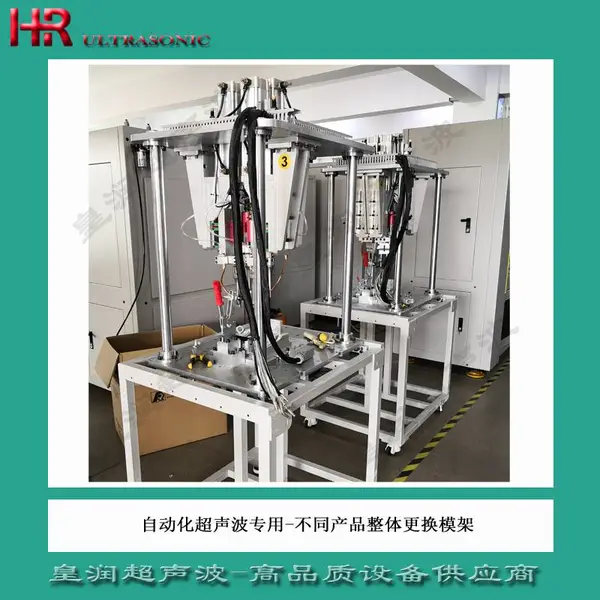
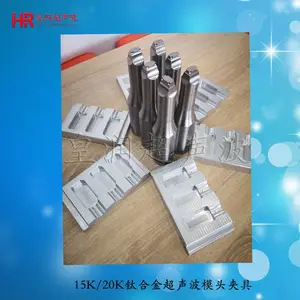
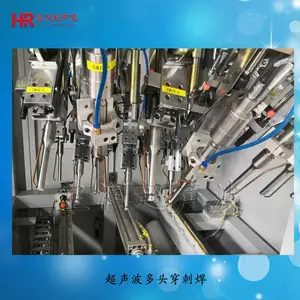
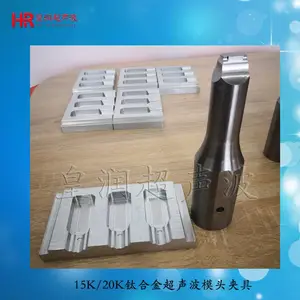
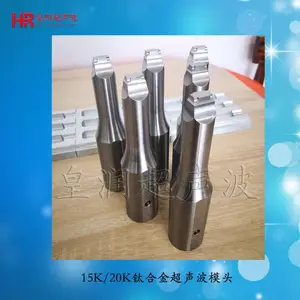

| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:脉冲 | 订货号:20K | 货号:20K |
| 输出功率:2000W | 频率:20KHz | 输入电压:220V |
| 焊头行程:100mm | 焊接面积:150 | 振头冷却系统:风 |
| 功率:2000W | 作用对象:塑料 | 升降控制:电动 |
| 焊接原理:对焊 | 净重:120KGKg | 用途:塑料焊接 |
| 焊咀对地电压:12mv | 套装:超声波模具 | 是否跨境货源:否 |
铝合金超声波工具头 超声波模具如何制作
铝合金超声波工具头 超声波模具如何制作
我公司新式款数字化超声波发生器特点: 新数字化超声波电源发生器采用4核32位处理器应用485通讯协议。具有时间、能量、接地三种焊接模式;能自动追踪显示实时频率,具有振幅分阶功能,焊接振幅范围可达10-100(1%精度)。还有振幅补偿,实时管控您的焊接质量。还有换能器电压保护,模具阻抗分析和保护,电源输入电压和功耗过载保护,保护您的设备。功能强大,品质优良,焊接稳定性高。配备多种输出接口和拓展功能,可很广应用于塑料、金属焊接,切割,工业清洗,PLC自动化配套。 ◇实时频率自动追踪显示; ◇焊接模式:时间、能量、接地 ◇振幅分阶功能 ◇焊接振幅10-100可调(1%精度) ◇振幅补偿; ◇模具阻抗分析+保护 ◇过载保护; ◇电压保护(输入) ◇换能器电压保护; ◇485通讯 ◇4核32位处理器;
超声波换能器的选型: ??超声波换能器是一种能量转换器件,它的功能是将输入 的电功率转换成机械功率(即超声波)再传递出去,而它自身消耗掉很少的一部分 功率(小于10%)。所以,使用超声波换能器 应考虑的问题就是与输入输出端的匹 配,其次是机械安装和配合尺寸。市面上超声波机械种类繁多,客户必须提供准确 可靠的指标,才能***公司提供的超声波换能器产品能与贵公司的超声波机器良好 匹配,发挥 佳性能。 超声波换能器,超声波振动子 超声波换能器、超声波振动 子选型需要注意以下几个参数问题: ① 谐振频率: f, 单位: KHz ??该频率是 指用频率发生器,毫伏表等通过传输线路法测得的频率,或用阻抗特性分析仪等类 似仪器测得的频率。一般通称小信号频率。与它相对的是上机频率,即客户将换能 器通过电缆连到驱动电源上,通电后空载或有载时测得的实际工作频率。因客户的 匹配电路各不相同,同样的换能器配不同的驱动电源表现出来的频率是不同的,这 样的频率不能作为订货依据。 ② 换能器电容量: CT ,单位:PF ??即换能器自 由电容,一般可用电容电桥在400Hz-1000Hz的频率下测得,也可用阻抗特性分析仪 类似仪器。再简单点,用一般的便携式电容表测量也可满足要求。

铝合金超声波工具头 超声波模具如何制作
如何检测超声波焊接效果 塑料产品使用超声波热熔效果,可以通过调节热压参数来达到预想的焊接效果,那么塑件产品超声波焊接后需要进行什么样的检查? 1.连接牢固度 塑件使用超声波热压,首先要***的是牢固,手扳、拉力计测试。 2.内部结构 超声波热压原理是高频振动,压接完成后,可能会出现内部电子结构损坏或塑料柱断裂。摇一摇确认产品是否有异响;电子产品直接测试一下通电后电流结构是否被破坏。 3.外观面 查看产品表面是否有擦伤、压痕,重点关注四个角。 4.熔接面 检查熔接面是否有溢胶/焊缝。 5.密封性 内部吹气,检查是否漏液漏气。 以上五项是超声波压接后基本的检测项目,有其他焊接需求的,需要提前告知超声波焊接机生产厂家,在设计塑料制品及制作超声波模具时就需要考虑。
超声波塑料焊接机操作说明书 一. 超声波塑料焊接机工作原理: 热可塑性胶的超声波加工,是利用工作接面间高频率的摩擦而使分子间急速产生热量,当此热量足够熔化工作时,停止超声波发振,此时工件接面由熔融而固化,完成加工程序。 二. 超音波机构原理: ? ? 将220发,50Hz转变为20KHz的同压电能,利用振动子转换成机械能。如此的机械振动,经由传动子,焊庆传至加工物,并利用空气压力,产生工作接面之摩擦效果。振动子和传动子装置在振筒内,外接焊头,利用空压系统和控制回路,在事先设定之条件下升降,以完成操作程序。 三. 组件功用说明: 1. 延迟时间设定:调整开始发振时间,在按下启动开关后0到30秒开始发振。 2. 熔接时间设定:调整熔接时间长短,在延迟时间结束后发振0到30秒之范围。 3. 硬化时间设定:调整发振终了工作物熔融处冷却定型时间在0到30秒之范围。 4. 计数器:工作循环次数记录用,附有归零压扣。 5. 调整及压力表:工作压力之指示及调整设定用。 6. 音波调整:调整振动子系与发振回路之共振匹配,合转换效率达到理想。 7. 振幅表:显示音波空载功负载工作之振幅强弱。 8. 电源开关及灯:电源开关之控制及电源指示。 9. 过载指示:灯亮则音波过载,不正常,要做音波调整,至过载载灯不亮为止。 10. 焊头下降开关:打开焊头下降,关闭焊头上升。 11. 下降速度调节:调节焊头下降速度。 12. 上升速度调节:调节焊头上升速度。 13. 启动为双手启动(同时按下两个绿波开关),中间的红波开关为紧急停止开关。 14. 微调螺丝:在熔接熔化快,或外形尺寸需***时使用可限制焊头下降。 15. 机器因定氢手:合机器与支柱紧密固定用。 16. 输出电缆与插座:联接机器振动子系统与发振箱线路用。 17. 控制电缆及插座:联接机体控制单元与发振箱自动控制回路用。 18. 保险丝座:电子线路之过载保护。 19. 空气清净器:空压工作之气滤水份用。 四:机器安装法: 1. 将熔接机放置于作业台上,将发振箱放置于机体附近操作员易于观察及调整之处。作业台需可承爱150公斤之力,高度约600到800MM,且不可放置在潮湿的地方。 2. 接地是:将地线一端接地,另一端接于机器上。 3. 发振箱与机休联结:将机体之输出电缆插头及控制电缆插头接于发振箱插座上。 4. 接空压源:将高压气管引清净干燥之空压源与熔接机体上空气滤清器入口相连。 5. 接电源:发振箱后面之电源线及插头,请接上AC220v,50khz电源。 五:音波检查与调整:(此操作需专业人员调整) 1. 打开电源,按音波调试开关(不要超过3秒,避免损坏振动子),旋转频率调整旋钮,将电流表指针调至***点,调整时如指针不降而升,则反方向旋转,反之亦然。调至指针最小位置,最小点如超出电流表2个小格,则表示故障发生,不可操作,需开箱检查。 2. ?功率调节:一般情况下,功率档位都处于较低档位,如果焊接力度不够,才由低档位升至***位,此调节要同频率调节配合 六:各部调整及熔接前准备工作: 1. 装焊头:先用酒精或汽油将焊头及焊头螺丝清洗干净,再将焊头逆时针接入传动子上拧紧。按音波调试,将电流调试到***点。注意:焊头与传动子结合面若有损伤,超声震动知传达效果会衰减,应注意保养。 2. 接入空压机气源,并将气压表调整到2-5MPa之间。 3. 参照工作物状态,放置底模和焊接物品,按下降开关,摇动升降手轮至一定高度(视模具而定),确定上模接触焊接物品。锁紧机身升降手柄。固定底模。 4. 按上升开关。 七:熔接操作:设定延迟,熔接,及硬化时间 1. 完成上述之各部调整及熔接前准备后,放上产品,按启动开关进行侧试熔接。 2. 观察工作状况及熔接后工作物形态,再调整焊头,底模并重新设定工作压力,熔接时间,再试熔,重复调整至工作物理想熔接条件。(延迟时间,硬化时间之设定,从较长时间递减设定到理想条件,熔接时间之设定,则须由小而大渐增方式设定)。 3. 设定到理想熔接条件后,即可从事作业生产。 八:熔接动作说明: 1. 焊头下降:在发振箱导入电源及气压源接通后,按下底座之两个启动按钮。焊头即下降。 2. 延迟时间:按下启动开关后延迟时间计时器即开即计时。 3. 熔接时间:延迟时间计时结束之同时熔接时间计时器即开始计时,振动子同时发振熔接。 4. 硬化时间:熔接时间计时结束之同时硬化时间计时器即开始计时。 5. 焊头上升:硬化时间计时结束焊头随之上升,计数器即累计一次,完成一次循环却作。 九:注意事项: 1. 本机请勿置于潮湿及多水或过热之场所,机器上方勿放置流体物,平时注意整洁,随时擦拭,但不可使用液体清洗。 2. 人体请勿重压于发振之焊头,以免灼伤,自动操作中遇危险请按紧急停止按扭。 3. 音波检查在无负荷时,振幅表勿超过2mA,超过时请调整音波调整螺丝,若经调整仍不能降至2mA以下,则可能焊头或机台有异常,请连络本公司处理 4. 接音波检查开关以间歇方式按下,勿连续按超过三秒以维振动子寿命。 5. 本机的振动子及发振机内有高压线路,除了外部作业调整之外,使用客户请勿做机内之维护。 6. 焊头本身是依熔接物来决定,且必须配合振动系统之共振,所以焊头应使用本公司设计制造的产品,以免损害振动系统。 7. 空压源注意清洁,本机之空气滤清器内若有水请随时排除,如水份过多时则须时常清理空压机之水份。
我公司新式款数字化超声波发生器特点: 新数字化超声波电源发生器采用4核32位处理器应用485通讯协议。具有时间、能量、接地三种焊接模式;能自动追踪显示实时频率,具有振幅分阶功能,焊接振幅范围可达10-100(1%精度)。还有振幅补偿,实时管控您的焊接质量。还有换能器电压保护,模具阻抗分析和保护,电源输入电压和功耗过载保护,保护您的设备。功能强大,品质优良,焊接稳定性高。配备多种输出接口和拓展功能,可很广应用于塑料、金属焊接,切割,工业清洗,PLC自动化配套。 ◇实时频率自动追踪显示; ◇焊接模式:时间、能量、接地 ◇振幅分阶功能 ◇焊接振幅10-100可调(1%精度) ◇振幅补偿; ◇模具阻抗分析+保护 ◇过载保护; ◇电压保护(输入) ◇换能器电压保护; ◇485通讯 ◇4核32位处理器;
超声波换能器的选型: ??超声波换能器是一种能量转换器件,它的功能是将输入 的电功率转换成机械功率(即超声波)再传递出去,而它自身消耗掉很少的一部分 功率(小于10%)。所以,使用超声波换能器 应考虑的问题就是与输入输出端的匹 配,其次是机械安装和配合尺寸。市面上超声波机械种类繁多,客户必须提供准确 可靠的指标,才能***公司提供的超声波换能器产品能与贵公司的超声波机器良好 匹配,发挥 佳性能。 超声波换能器,超声波振动子 超声波换能器、超声波振动 子选型需要注意以下几个参数问题: ① 谐振频率: f, 单位: KHz ??该频率是 指用频率发生器,毫伏表等通过传输线路法测得的频率,或用阻抗特性分析仪等类 似仪器测得的频率。一般通称小信号频率。与它相对的是上机频率,即客户将换能 器通过电缆连到驱动电源上,通电后空载或有载时测得的实际工作频率。因客户的 匹配电路各不相同,同样的换能器配不同的驱动电源表现出来的频率是不同的,这 样的频率不能作为订货依据。 ② 换能器电容量: CT ,单位:PF ??即换能器自 由电容,一般可用电容电桥在400Hz-1000Hz的频率下测得,也可用阻抗特性分析仪 类似仪器。再简单点,用一般的便携式电容表测量也可满足要求。
铝合金超声波工具头 超声波模具如何制作
如何检测超声波焊接效果 塑料产品使用超声波热熔效果,可以通过调节热压参数来达到预想的焊接效果,那么塑件产品超声波焊接后需要进行什么样的检查? 1.连接牢固度 塑件使用超声波热压,首先要***的是牢固,手扳、拉力计测试。 2.内部结构 超声波热压原理是高频振动,压接完成后,可能会出现内部电子结构损坏或塑料柱断裂。摇一摇确认产品是否有异响;电子产品直接测试一下通电后电流结构是否被破坏。 3.外观面 查看产品表面是否有擦伤、压痕,重点关注四个角。 4.熔接面 检查熔接面是否有溢胶/焊缝。 5.密封性 内部吹气,检查是否漏液漏气。 以上五项是超声波压接后基本的检测项目,有其他焊接需求的,需要提前告知超声波焊接机生产厂家,在设计塑料制品及制作超声波模具时就需要考虑。
超声波塑料焊接机操作说明书 一. 超声波塑料焊接机工作原理: 热可塑性胶的超声波加工,是利用工作接面间高频率的摩擦而使分子间急速产生热量,当此热量足够熔化工作时,停止超声波发振,此时工件接面由熔融而固化,完成加工程序。 二. 超音波机构原理: ? ? 将220发,50Hz转变为20KHz的同压电能,利用振动子转换成机械能。如此的机械振动,经由传动子,焊庆传至加工物,并利用空气压力,产生工作接面之摩擦效果。振动子和传动子装置在振筒内,外接焊头,利用空压系统和控制回路,在事先设定之条件下升降,以完成操作程序。 三. 组件功用说明: 1. 延迟时间设定:调整开始发振时间,在按下启动开关后0到30秒开始发振。 2. 熔接时间设定:调整熔接时间长短,在延迟时间结束后发振0到30秒之范围。 3. 硬化时间设定:调整发振终了工作物熔融处冷却定型时间在0到30秒之范围。 4. 计数器:工作循环次数记录用,附有归零压扣。 5. 调整及压力表:工作压力之指示及调整设定用。 6. 音波调整:调整振动子系与发振回路之共振匹配,合转换效率达到理想。 7. 振幅表:显示音波空载功负载工作之振幅强弱。 8. 电源开关及灯:电源开关之控制及电源指示。 9. 过载指示:灯亮则音波过载,不正常,要做音波调整,至过载载灯不亮为止。 10. 焊头下降开关:打开焊头下降,关闭焊头上升。 11. 下降速度调节:调节焊头下降速度。 12. 上升速度调节:调节焊头上升速度。 13. 启动为双手启动(同时按下两个绿波开关),中间的红波开关为紧急停止开关。 14. 微调螺丝:在熔接熔化快,或外形尺寸需***时使用可限制焊头下降。 15. 机器因定氢手:合机器与支柱紧密固定用。 16. 输出电缆与插座:联接机器振动子系统与发振箱线路用。 17. 控制电缆及插座:联接机体控制单元与发振箱自动控制回路用。 18. 保险丝座:电子线路之过载保护。 19. 空气清净器:空压工作之气滤水份用。 四:机器安装法: 1. 将熔接机放置于作业台上,将发振箱放置于机体附近操作员易于观察及调整之处。作业台需可承爱150公斤之力,高度约600到800MM,且不可放置在潮湿的地方。 2. 接地是:将地线一端接地,另一端接于机器上。 3. 发振箱与机休联结:将机体之输出电缆插头及控制电缆插头接于发振箱插座上。 4. 接空压源:将高压气管引清净干燥之空压源与熔接机体上空气滤清器入口相连。 5. 接电源:发振箱后面之电源线及插头,请接上AC220v,50khz电源。 五:音波检查与调整:(此操作需专业人员调整) 1. 打开电源,按音波调试开关(不要超过3秒,避免损坏振动子),旋转频率调整旋钮,将电流表指针调至***点,调整时如指针不降而升,则反方向旋转,反之亦然。调至指针最小位置,最小点如超出电流表2个小格,则表示故障发生,不可操作,需开箱检查。 2. ?功率调节:一般情况下,功率档位都处于较低档位,如果焊接力度不够,才由低档位升至***位,此调节要同频率调节配合 六:各部调整及熔接前准备工作: 1. 装焊头:先用酒精或汽油将焊头及焊头螺丝清洗干净,再将焊头逆时针接入传动子上拧紧。按音波调试,将电流调试到***点。注意:焊头与传动子结合面若有损伤,超声震动知传达效果会衰减,应注意保养。 2. 接入空压机气源,并将气压表调整到2-5MPa之间。 3. 参照工作物状态,放置底模和焊接物品,按下降开关,摇动升降手轮至一定高度(视模具而定),确定上模接触焊接物品。锁紧机身升降手柄。固定底模。 4. 按上升开关。 七:熔接操作:设定延迟,熔接,及硬化时间 1. 完成上述之各部调整及熔接前准备后,放上产品,按启动开关进行侧试熔接。 2. 观察工作状况及熔接后工作物形态,再调整焊头,底模并重新设定工作压力,熔接时间,再试熔,重复调整至工作物理想熔接条件。(延迟时间,硬化时间之设定,从较长时间递减设定到理想条件,熔接时间之设定,则须由小而大渐增方式设定)。 3. 设定到理想熔接条件后,即可从事作业生产。 八:熔接动作说明: 1. 焊头下降:在发振箱导入电源及气压源接通后,按下底座之两个启动按钮。焊头即下降。 2. 延迟时间:按下启动开关后延迟时间计时器即开即计时。 3. 熔接时间:延迟时间计时结束之同时熔接时间计时器即开始计时,振动子同时发振熔接。 4. 硬化时间:熔接时间计时结束之同时硬化时间计时器即开始计时。 5. 焊头上升:硬化时间计时结束焊头随之上升,计数器即累计一次,完成一次循环却作。 九:注意事项: 1. 本机请勿置于潮湿及多水或过热之场所,机器上方勿放置流体物,平时注意整洁,随时擦拭,但不可使用液体清洗。 2. 人体请勿重压于发振之焊头,以免灼伤,自动操作中遇危险请按紧急停止按扭。 3. 音波检查在无负荷时,振幅表勿超过2mA,超过时请调整音波调整螺丝,若经调整仍不能降至2mA以下,则可能焊头或机台有异常,请连络本公司处理 4. 接音波检查开关以间歇方式按下,勿连续按超过三秒以维振动子寿命。 5. 本机的振动子及发振机内有高压线路,除了外部作业调整之外,使用客户请勿做机内之维护。 6. 焊头本身是依熔接物来决定,且必须配合振动系统之共振,所以焊头应使用本公司设计制造的产品,以免损害振动系统。 7. 空压源注意清洁,本机之空气滤清器内若有水请随时排除,如水份过多时则须时常清理空压机之水份。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3万
-
¥999.00
-
¥999.00
-
¥999.00
-
¥9999.00
-
¥999.00
-
¥888.00
-
¥999.00
推荐产品
-
¥3万
-
¥999.00
-
¥9999.00
-
¥999.00
本页信息为上海皇润超声波技术有限公司为您提供的"铝合金超声波工具头 超声波模具如何制作"产品信息,如您想了解更多关于"铝合金超声波工具头 超声波模具如何制作"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
