

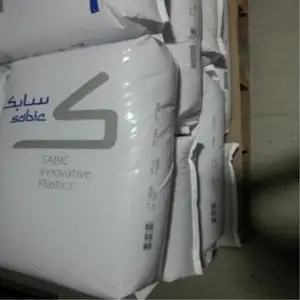

| 是否进口:否 | 产地:基础创新(美国) | 厂家(产地):基础创新(美国) |
| 牌号:C1000HF | 类型:标准料 | 品名:PC/ABS |
| 货号:C1000HF | 品牌:基础创新(美国) | 产品规格:25 |
| 包装规格:25 |
高流动PC/ABS C1000HF基础创新(美国)PC/ABS本色原材料
PC/ABS合金(HAC系列)是一种性能优良的工程塑料,它改善了PC的应力开裂性、加工性,同时具有***的耐热性、抗冲击性、耐化学性和尺寸稳定性。无卤阻燃PC/ABS可以达到1.5mm V0、2.0mm 5VB及3.0mm 5VA的阻燃等级,并且不采用卤素阻燃剂,更绿色环保。广泛应用于电脑显示器外壳等IT产品、复印件、打印机等办公设备之外壳。
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1100HF-701
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1110-100
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1110-701
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1110HF-100
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1130-701
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1200 WH4C077
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1200 WH9B177
锦湖日丽阻燃PC/ABS可以使用传统加工设备进行注塑成型、挤出成型、结构发泡成型等。其流变特性如下:
无卤阻燃PC/ABS流变特性图
阻燃PC/ABS由于含有PC成分和阻燃剂,小量的水分易导致PC在高温成型加工过程中产生水解,以及过分受热(包括剪切热)导致部分降解及小分子析出,从而造成制品产生银丝、发黄、表面黑条纹、色差等外观问题、以及产品脆、螺丝柱断裂、喷漆开裂等强度问题和模具沉积模垢等缺陷。所以, 为了成型出更优质的产品, 建议检查注塑各相关环节,请参考以下无卤阻燃PC/ABS的注塑加工工艺规范。
加工注意事项:
1、必须对材料进行充分干燥,否则易造成材料水解;
2、严格控制材料的成型温度及在高温时的滞留时间,否则易造成材料热降解。
一、材料的干燥:
通常情况下,PC/ABS树脂在储存运输过程中会吸收空气中的水分,其吸水率随空气湿度变化而变化,一般为0.2~0.3%之间。故为了使注塑制品达到效果,减少降解的可能性,PC/ABS在成型加工前必须进行干燥,使材料含水量降至0.05%以下,在0.02%以下,以提高材料加工稳定性能和机械性能。HAC系列PC/ABS干燥时间与含水率的关系见下图:
无卤阻燃PC/ABS干燥时间与水分含量趋势图
通常,阻燃PC/ABS树脂在建议的温度下(见下表),预干燥4~6小时,可以达到所需要的含水率。具体干燥时间与使用的干燥设备有关,但最长累积干燥时间不能超过48小时,否则材料有降解变色的可能。
无卤阻燃PC/ABS各牌号干燥温度表
HAC8250NH HAC8250NH(M) HAC8250NH(H) HAC8290NH
干燥温度(℃)
80-90
80-90
85-95
85-95
干燥设备
常用的干燥设备有三种:箱式干燥机、料斗式干燥机和除湿干燥机
使用箱式干燥机时,应将树脂铺在托盘上,厚度为25mm左右,不宜过厚。对于大颗粒(回用料)或玻璃纤维填充物料,干燥时间应增加到6 小时以上。
使用料斗式干燥机时,加入的材料要大于料斗容量50%而小于90%,以确保足够的热风阻力和干燥效率,同时要监控出风量和出风口温度,进风口和出风口的温差控制在20度以内,10度以内。料斗的容量必须确保材料干燥时间达到4-6小时。
使用除湿干燥机时,除注意干燥温度、干燥时间和风量外,还必须控制好露点,露点为-40度,不能高于-30度,这样才能确保干燥效果。
HAC系列阻燃PC/ABS建议使用除湿干燥机干燥。
二、注塑设备的选择:
在确定其注塑设备的规格时,要考虑制件的总注塑重量和所需锁模力这两个基本因素。
注塑机容量
当总注塑重量(所有型腔,包括流道和注道)等于注塑机注塑容量的50~80%时,一般可以获得效果。使用大料筒机器时,极小的注射量会造成树脂的滞留时间不必要地延长,从而导致树脂降解。如果必须在建议温度范围的高温段进行注塑,应选择较小的注塑机料筒容量,建议注塑量大于注塑容量的60%,以缩短材料的停留时间,降低材料降解的可能性。我们建议的最长热停留时间应小于10分钟,的热停留时间小于5分钟。
粗略估算材料停留时间的经验公式如下:
其中 x 代表螺杆计量
x1 代表每模的注射用量
t 代表成型周期
β 校正系数,根据产品结构及设备选用大小取1.5~2.5
锁模力
制品所需锁模力的估算:锁模力(T) = 塑件投影面积(c㎡) x 塑料锁模力常数(t/c㎡), PC/ABS推荐常数是0.5-0.8, 而计算出的锁模力应不超过注塑机锁模力的85%。
螺杆
为了防止螺杆旋转对材料产生较强的剪切而导致PC/ABS的降解,应选用中低压缩比的螺杆。建议螺杆要求如下:长径比:20:1-25:1;压缩比:2:1-2.5:1
三、 注塑工艺参数设定:
注塑成型工艺参数,是指和温度、速度、位置、压力及时间有关系的参数。实际成形中应综合考虑,要在能***制品的质量(如:外观、尺寸精度、机械强度等)和成型作业率(如:成型周期)的基础上来合理设定。HAC系列阻燃PC/ABS参考成型工艺见下表:
表二 锦湖日丽无卤阻燃PC/ABS各牌号主要成型工艺参数表
项目
单位
HAC8250NH
HAC8250NH(M)
HAC8250NH(H)
HAC8290NH
干燥温度
℃
80-90
80-90
85-95
85-95
干燥时间
小时
4-6
4-6
4-6
4-6
模具温度
℃
50-80
50-80
50-80
50-80
成型温度
℃
230-270
230-270
230-280
240-280
成型温度的设定是以确保PC/ABS充分塑化为基准,应尽量使用低温区域,以防止材料降解。成型温度增加会明显地降低阻燃PC/ABS的粘度,增加树脂的流动性,因而,使流动距离变长。原则上,当使用建议的成型温度上***,应使熔胶滞留时间尽可能短,避免降解的产生。建议用手持式高温计,来测量熔融材料的实际温度。
模具温度
模具温度控制对决定最终制件的充填程度、外观、残余应力是非常重要的。我们建议在成型PC/ABS时使用模温机来控制模具温度,建议的模温是50-80℃。较高的模具温度,往往会产生良好的流动、较高的熔接线强度、较小的产品内应力,但成型周期会延长。若模具温度比建议的低,就会导致高内应力并损坏制件的性能。就制件表面和循环周期而言,模具温度为建议温度范围的中间值时,可望得到较好的结果。
螺杆转速
一般以在冷却时间内尽量完成计量来设定螺杆回转数(RPM)。同时要考虑材料塑化状态、螺杆回转时发生的剪切热、计量时间的稳定性和最小残留量的稳定性。过高的螺杆转速会导致过大的剪切热,从而使熔融材料的实际温度大大高于设定温度,就有可能导致材料降解。螺杆的转速与螺杆的外径有关,阻燃PC/ABS建议螺杆线速度是200mm/s,其转速通过下面公式计算:

螺杆转速RPM=〔线速度200mm/s×60〕/〔D*π〕。
推荐的螺杆转速如下图:
图三 螺杆转速图
背压
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1000HF-76701
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1100-100
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1100-111
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1100HF WH
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1100HF WH9A224L
【华韵PC/ABS塑胶的熔点多少】基础创新塑料(美国)C1100HF-100
背压的作用是提高材料的塑化质量、使材料更密实及排气。背压的调校应视原料的性能、干燥情况、产品结构及质量状况而定,阻燃PC/ABS的背压一般调校在3-10kg/cm2 。过高的背压,也会导致过大的剪切热,注塑时要留意。当产品表面有少许银丝、混色、缩水及产品尺寸重量变化大时,可适当增加背压;当射嘴出现漏胶、流涎、材料过热分解、产品变色及回料太慢时可考虑适当减低背压。
松退
松退是指为了防止熔胶流延而设定的螺杆最小后退量,它可以降低料筒内的材料压力,减少内应力。松退量与背压大小和射嘴结构和温度密切相关。背压较小时可以不设松退量;通常情况松退设定为2-5mm。过大的松退量会使料筒内的熔料夹杂气体,严重影响制品质量。
最小残余量
残余量一方面可防止螺杆头部和喷嘴接触发生机械碰撞事故;另一方面可通过此余料垫来控制注射量的重复精度,达到稳定注塑制品质量的目的。残余料量过小,则达不到缓冲的目的,易导致每次注塑的质量不稳定;过大则会使熔胶受热时间变长而降解。通常建议残余量为5-10mm。
注塑速度
选择注塑速度时,主要考虑制品的外观、模具的排气以及型腔内树脂流动的阻力。设定时要一边观察确认制品﹐慢慢变更速度。较快的注塑速度,一般会使流程加长,适合充填薄壁制品,并形成较好的表面光洁度。但对于点浇口和潜伏浇口,过快的注塑速度产生强剪切导致材料降解,从而出现银丝、变色、分层和烧焦等不良现象,同时模具排气要特别通畅。而慢速注塑速度多用于直浇口和边缘浇口进胶的制件,可以帮助避免浇口白晕、喷射痕和流痕等缺陷。对于厚壁部件[5.0mm及以上],慢速充填,有助于减少凹陷和空隙。建议采用分段阶梯式速度设定,以确保充填顺畅和制品外观。
注塑和保压压力
注射压力是为了克服熔体在流动过程中的阻力,流动过程中存在的阻力需要注塑机的压力来抵销,给予熔体一定的充填速度及对熔体进行压实、补缩,以***充填过程顺利进行。实际注塑压力跟许多变量有关,如:熔体温度、模具温度、制件几何形状、壁厚、流动长度,以及其它模具和设备情况。总之,选用能满足性能、外观和注塑循环的***压力。同时要关注实际注塑峰值压力与设定值的差异,如果峰值压力达不到设定压力,就要重新优化工艺参数。
一般情况下,合适的保压压力为注射压力的60~80%。
保压时间
保压时间的设定是根据浇口随着冷却完成其固化﹐螺杆再推进已不再对成型品施加压力为止的时间。保压时间的设定以射出时间和压力为基准﹐然后渐渐延长时间来测定成型品的重量,成型品重量不再变化为止即是要设定的保压时间
图四 制品重量随保压时间变化图
冷却时间
冷却时间的设定是基于产品固化开模取出后不致产生变形,先可以设定长一点,然后根据产品及冷却效果的不同慢慢减少,以产品不变形的最少冷却时间为冷却时间。也可按下列公式估算:
式中 δ 是需要冷却的制品厚度,单位为mm
α 是塑料的热传导系数

东莞市华韵塑胶原料有限公司公本司长期经营各国塑胶原料、;;进口柜货。欢迎洽谈惠顾。顺祝:商祺! 工程塑胶:POM、PMMA、PA6、PA9T,PA46.,PA12,PA6T,PA66、PC、PBT、PET、PPO、PPS、AES,MS.PC/ABS.LCP; 硬胶类:ABS、HDPE,HIPS、GPPS、AS、SAN..ASA.K胶; 软胶类、弹性体:PE、PP、EVA、PVC、TPR、TPE、TPU, TPV、POE等。 高性能(耐高温)通用塑胶原料。 宗旨:诚信经营,顾客至上。 可提供所有塑胶原料:在激烈的市场角逐中,本公司以诚信为先,服务至上,在质真***的前提下,本公司技术人员也时刻为客户解决原料及生产中的各种疑问及难题,共同提高,共同发展.
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 广东省东莞市樟木头镇先威路68号之一塑金塑胶商业中心8栋214房 | 统一社会信用代码 | 91441900MA4WHWD068 |
| 登记机关 | 东莞市市场监督管理局 | 法定代表人 | 刘华容 |
| 公司成立日期 | 2017-05-09 | 营业期限 | 2017-05-09 至 无固定期限 |
| 经营范围 | 销售:塑胶原料、塑胶颜料、塑胶助剂、塑胶制品。(依法须经批准的项目,经相关部门批准后方可开展经营活动)〓 | ||
-
¥34.00
-
¥34.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥59.00
-
¥29.00
-
¥34.00
-
¥32.00
-
¥34.00
