

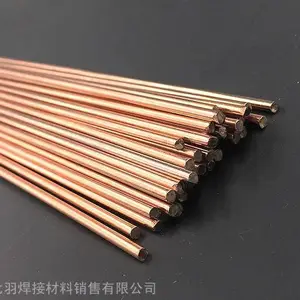

| 是否进口:否 | 产地:四川 | 品牌:ATLANTIC/大西洋 |
| 型号:CHT2209 | 焊芯直径:1.2-1.6-2.0mm | 订货号:CHT2209 |
| 货号:CHT2209 | 牌号:CHT2209 | 类型:不锈钢焊丝 |
| 材质:不锈钢 | 药皮性质:碱性焊条 | 直径:1.2-1.6-2.0mm |
| 长度:350/400mm | 焊接电流:120-180A | 电流幅度:70-110A |
| 熔点:680 | 工作温度:520℃ | 适用范围:低合金 |
| 硬度HRC:50-60 | 是否跨境货源:否 |
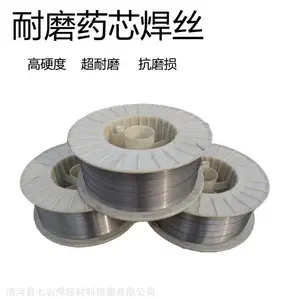
不锈钢药芯焊丝使用说明
一、不锈钢药芯焊丝的特点:
(1) 熔敷生产***。药芯焊丝可实现半自动化、自动化的高效焊接;熔敷速度远高于手工焊条,综合成本低。
(2) 焊接工艺性能优良。与实心焊丝CO2气保护焊相比,药芯中加入稳弧剂,电弧软、飞溅少,焊缝成形美观,熔滴过渡呈独特的喷射过渡形式。
(3) 保护气体采用纯CO2气,纯度应在99.98%以上。
(4) 焊接操作简单方便易上手,能进行连续的半自动及自动焊接。
二、各种不锈钢焊接材料特性对比:
对比项目 | 焊条 | 实心焊丝 | 氩弧焊 | 药芯焊丝 |
熔敷效率 | 65% | 95% | 98% | 85% |
熔敷速度 | 1.5kg/h | 3.0kg/h | 0.5kg/h | 3.9kg/h |
焊道成形 | 一般 | 较差 | 极美观 | 美观 |
焊道颜色 | 黄金色 | 参考保护气体 | 原色 | 原色或金黄色 |
飞溅量 | 多 | 多 | 无 | 少 |
稳定性 | 稳定 | 一般 | 稳定 | 稳定 |
脱渣性 | 一般 | 氧化物 | 无 | 易 |
三、不锈钢药芯焊丝常见缺陷:
(1) 条虫:多引发于真空包装不严密引起的漏气及药芯焊丝堆放于阴冷、潮湿处所致的焊接时焊缝中间有沟状或洞状虫孔,俗称条虫。
(2) 冶金气孔:与保护气体种类有关,由于冶金反应,不能使用Ar+CO2混合气体保护。
(3) 发蓝:焊接电流过大、焊接速度过快常引起焊缝发蓝现象。
(4) 送丝不畅:焊枪过度弯折,导电嘴磨损严重,焊丝表面沾染污渍容易引起送丝不畅。
四、不锈钢药芯焊丝焊接工艺要素:
1. 保存条件:
(1) 未使用的产品应存放于阴凉、干燥的仓库内,并保持仓库温度高于10℃,相对湿度≤60%。
(2) 药芯焊丝需采用真空包装,包装内有防潮袋,理论上可以***期保存。但由于一些外在因素可能会导致真空包装破损而引起焊丝内药粉吸潮,建议保存期限为1年时间。
(3) 药芯焊丝的堆放应离地面高300mm,离墙远300mm以上。
2. 焊接前准备工作:
(1) 打开包装后先确认真空包装是否破损,如若有破损应在无风环境下进行试焊,试焊无气孔出现则可正常使用。
(2) 保护气体应选用纯CO2,纯度应高于99.98%,纯度过低,水分过多或采用混合气体都容易诱发气孔或条虫。
(3) 焊前应清除焊接部位的油污、灰尘和锈蚀层等。
3. 焊接工艺控制:
(1) 焊接电源应采用直流反接(DC+)
(2) 常用保护气体流量为20-25L/min。气体流量过小容易引起条虫或气孔,气体用完或未打开流量计则焊缝出现密集的蜂窝状气孔。
(3) 焊接时控制焊丝干伸长要适中,不宜过长或过短,否则容易产生凹坑、条虫、电弧摆动等缺陷。一般干伸长应控制在15-25mm。在确认焊丝受潮的前提下课适当加大干伸长长度。
(4) 室外焊接或室内有风扇、空调等设备运作时应采取防风措施。当风速超过1.5m/s时,会破坏气体的保护效果,造成焊缝金属增氮,从而导致产生气孔及热裂纹。
(5) 焊丝在送丝机上过夜应采取适当的放潮措施,用帆布、塑料或PE膜等罩住或包裹能有效减少焊丝的受潮几率。否侧焊丝容易吸潮而导致焊接时产生条虫、凹坑等缺陷。
4. 焊丝受潮后的简便处理方法:
(1) 将受潮的焊丝在恒温箱内50-60℃保温8小时以上,温度不能过高,否则塑胶盘会软化
变形。
(2) 确认受潮的焊丝在焊接时可适当增加干伸长(相当于预热和烘干),以不影响正常焊接的干伸长为准。
(3) 另有一种有违不锈钢焊接工艺的方法:采用大的焊接电流(目的为烘干除湿),需谨慎使用。
大量现货 品质优 价格低
现货国内外各***、各种规格型号的焊材,品类众多,未来得及全部上传,如有搜不到的,请来电咨询!谢谢,祝您生活愉快!
焊条 系列:(规格型号齐全)
结构钢焊条 热强钢焊条 低温钢焊条 不锈钢焊条 堆焊焊条 铸铁焊条 镍基焊条 钴基焊条 银焊条 铜焊条 铝焊条 管道焊接专用焊条 特细电焊条
常用规格:1.6-2.0-2.5-3.2-4.0-5.0mm 各种型号 材质焊条齐全。
焊丝 系列:(规格型号齐全)
实心焊丝 气体保护焊焊丝 埋弧焊丝 药芯焊丝 气体保护焊药芯焊丝 自保护药芯焊丝 氩弧焊丝 铝焊丝 铜焊丝 钴基焊丝 耐磨焊丝 堆焊焊带 焊剂
常用焊丝规格:0.8-1.0-1.2-1.6-2.0-2.5mm 各种型号 材质焊丝齐全。


清河县七羽焊接材料销售有限公司焊接材料、砖机配件、硬质合金、碳化钨焊条、不锈钢焊条、镍基合金焊条、铸铁焊条、模具焊条、银焊条、铜焊条、进口焊条、阀门焊条、钴基焊条、气焊条、pvc进口焊条、耐磨砖机拢口、耐磨芯架、耐磨磁头、合金砖机拢口、空心砖砖机口等产品专业生产加工的公司,拥有完整、科学的质量管理体系。清河县七羽焊接材料销售有限公司的诚信、实力和产品质量获得***的认可。 主要生产高铬-钨-硼堆焊条,铸造碳化钨气焊条,碳化钨堆焊焊条,合金耐磨堆焊焊条,钼铌钨耐磨焊条,阀门焊条,不锈钢焊条,耐热钢焊条,模具焊条,轨道焊条.铜焊条.铝焊条.铜铝焊条.银焊条.铸铁焊条.特种高温堆焊耐磨系列及铸铁电、气焊条等产品。 本公司主要用于:堆焊石油、矿山、煤矿、地质、农机厂,电厂,钢厂,糖厂,造纸厂,饲料机械等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶正品、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头、钻头修补。建筑、耐火材料厂,砖机合金机口砖机配件;路政机械合金拌刀;路政机械开沟机合金刀头刀库;起爆机合金顶头;公路管理站等企业的搅拌与粉碎等。 公司资金技术力量雄厚、检测设备齐全、并配有精端的机加工设备。生产耐磨焊条,不锈钢焊条,铸铁焊条,耐热钢焊条,焊丝等多个品种规格的焊接材料。具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。并代理国内其他品牌焊条焊丝和代理纯进口品牌焊条焊丝 清河县七羽焊接材料销售有限公司欢迎各界人士洽谈咨询与合作!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 20.00万人民币 |
| 公司注册地址 | 河北省邢台市清河县长城大街南、华山北路东 | 统一社会信用代码 | 91130534MA0E341H2H |
| 登记机关 | 清河县市场监督管理局 | 法定代表人 | 马迎东 |
| 公司成立日期 | 2019-09-05 | 营业期限 | 2019-09-05至2049-09-04 |
| 经营范围 | 焊接材料批发零售(依法须经批准的项目,经相关部门批准后方可开展经营活动)*** | ||
-
¥60.00
-
¥60.00
-
¥60.00
-
¥60.00
-
¥38.00
-
¥38.00
-
¥38.00
-
¥38.00
-
¥60.00
-
¥60.00
-
¥60.00
-
¥60.00
