

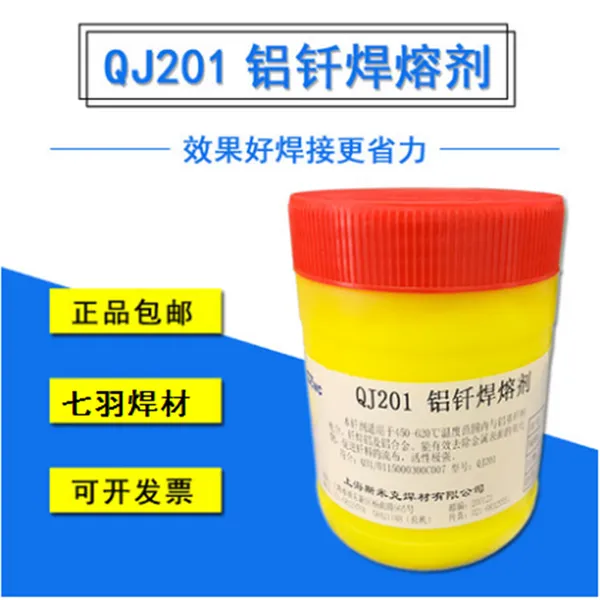
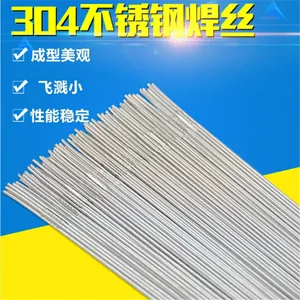

| 是否进口:否 | 产地:清河县 | 品牌:七羽 |
| 型号:都有 | 焊芯直径:0.8-6.0mm | 订货号:七羽焊材 |
| 货号:七羽焊接材料 | 牌号:七羽焊材 | 类型:焊条 焊丝 |
| 材质:各种材质 | 药皮性质:碱性焊条 | 直径:0.8-5.0mm |
| 长度:350-1000mm | 焊接电流:120-240A | 电流幅度:70-120A |
| 熔点:550 | 工作温度:600℃ | 适用范围:各种材质焊接 |
| 硬度HRC:42-80 |
1 电源极性:AC或DC-。
2 保护气体:使用纯氩气保护,纯度要在99.***以上,否则对焊道表面颜色以及气孔发生有影响。
3 气体流量:焊接电流100-200A,气体流量7-12L/min;200-300A,气体流量12-15L/min。
4 钨极伸出长度相对喷嘴尽可能短些,电弧长度以1-3mm为准。
5 室外施焊时,当风速大于1.5m/s,应采取防风措施,以防发生气孔。
6 母材表面的锈层、油污、灰尘等须除净。
7 以上建议仅供参考,在具体操作中以现场情况为准。必要时***行工艺评定再确定焊接方案。
不锈钢MIG焊丝工艺
一 实心焊丝特性
不锈钢MIG焊接既可实现高效率,又容易实现自动化,且能降低生产成本。有些实焊丝在不锈钢基本型号基础之上,增加Si含量,含量达0.8%左右,如ER308Si、ER309Si等,目的产生以下作用:
1)降低了熔滴表面的张力,使熔滴颗粒变细,使电弧稳定。
2)改善熔敷金属的润湿性使焊道波纹美观,同时防止未焊透、夹渣、气孔等缺陷,改善焊缝成型质量。
二 常用保护气体种类及特性
1 Ar-惰性气体,具有很好的稳弧作用,但用纯Ar保护时电弧容易发生漂移。
2 混合气-可采用Ar+O2或Ar+CO2混合气保护进行焊接,O2或CO2能降低液态金属表面张力、细化熔滴、稳定电弧并改善焊缝成型。与Ar混合使用可有效防止电弧漂移、过渡不稳造成的成型不佳和飞溅过多等问题。但注意气体中CO2含量较多时,会引起焊缝金属C含量增加,从而可能导致耐腐蚀能力的下降。
推荐:Ar+0~3%O2或Ar+0~5%CO2
3 Ar+CO2+O2-电弧稳定、熔深加大、焊缝成型好、但焊缝会有少量增碳。
推荐:Ar+5%CO2+2%O2
三 不锈钢实心焊丝焊接常见缺陷
1 裂纹:奥氏体不锈钢一般产生的是热裂纹。
2 夹杂:比气孔更严重的焊接缺陷,一般在“V”型坡口打底时容易出现。
3 焊道表面发黑:焊道表面严重氧化。
4 焊道不美观:呈蛇形或波浪状,焊脚不整齐。
四 不锈钢实心焊丝焊接工艺要素
1 保存条件:
该类产品不存在药粉,且不锈钢本身具有良好的耐蚀性和抗潮性,所以保存条件相对宽松。但在搬运过程中须注意轻拿轻放,否则焊丝盘受损使焊丝散落,重新缠绕会影响送丝的顺滑性。
2 焊接前准备工作:
焊件表面的油污、水份等须***清理干净。
3 焊接工艺控制:
1)电源采用直流反接(DC+)。
2)保护气体流量一般为20-25L/min。气体流量过小或者气体用完就会产生氮气孔,外观为密集型蜂窝状。
3)焊丝干伸长度控制在15-20mm。
4)室外焊接或暑期使用风扇时须采取防风措施,当风速超过1.5m/s时,会破坏气体的保护效果,造成焊缝金属增氮,从而导致产生气孔及热裂纹。
5)采取较小的热输入量,尽量保持低的层间温度,一般为≤150℃。
6)对于难焊或易开裂的异种钢焊接,适宜采取小电流、慢速焊工艺,使焊道稍微凸起;仍然不能改善,可尝试选用ER307、ER312等含较高铁素体的焊丝。
4 常用焊接电流与电压匹配原则:
匹配原则——电流决定送丝速度和熔深;电压决定电弧长短和形状。
1)根据板厚和焊接位置选择电流,然后调整电压。
2)电弧容易控制。
3)飞溅少。
4)声音柔和。

清河县七羽焊接材料销售有限公司焊接材料、砖机配件、硬质合金、碳化钨焊条、不锈钢焊条、镍基合金焊条、铸铁焊条、模具焊条、银焊条、铜焊条、进口焊条、阀门焊条、钴基焊条、气焊条、pvc进口焊条、耐磨砖机拢口、耐磨芯架、耐磨磁头、合金砖机拢口、空心砖砖机口等产品专业生产加工的公司,拥有完整、科学的质量管理体系。清河县七羽焊接材料销售有限公司的诚信、实力和产品质量获得***的认可。 主要生产高铬-钨-硼堆焊条,铸造碳化钨气焊条,碳化钨堆焊焊条,合金耐磨堆焊焊条,钼铌钨耐磨焊条,阀门焊条,不锈钢焊条,耐热钢焊条,模具焊条,轨道焊条.铜焊条.铝焊条.铜铝焊条.银焊条.铸铁焊条.特种高温堆焊耐磨系列及铸铁电、气焊条等产品。 本公司主要用于:堆焊石油、矿山、煤矿、地质、农机厂,电厂,钢厂,糖厂,造纸厂,饲料机械等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶正品、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头、钻头修补。建筑、耐火材料厂,砖机合金机口砖机配件;路政机械合金拌刀;路政机械开沟机合金刀头刀库;起爆机合金顶头;公路管理站等企业的搅拌与粉碎等。 公司资金技术力量雄厚、检测设备齐全、并配有精端的机加工设备。生产耐磨焊条,不锈钢焊条,铸铁焊条,耐热钢焊条,焊丝等多个品种规格的焊接材料。具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。并代理国内其他品牌焊条焊丝和代理纯进口品牌焊条焊丝 清河县七羽焊接材料销售有限公司欢迎各界人士洽谈咨询与合作!
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 20.00万人民币 |
| 公司注册地址 | 河北省邢台市清河县长城大街南、华山北路东 | 统一社会信用代码 | 91130534MA0E341H2H |
| 登记机关 | 清河县市场监督管理局 | 法定代表人 | 马迎东 |
| 公司成立日期 | 2019-09-05 | 营业期限 | 2019-09-05至2049-09-04 |
| 经营范围 | 焊接材料批发零售(依法须经批准的项目,经相关部门批准后方可开展经营活动)*** | ||
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
-
¥16.00
