

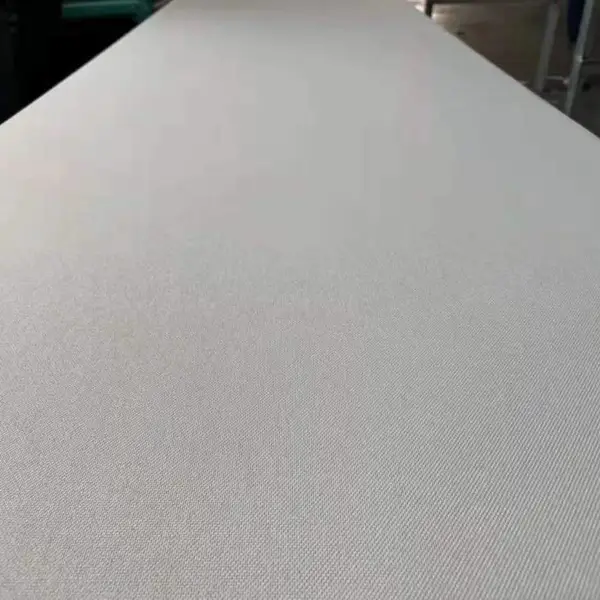
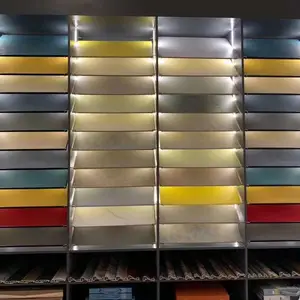
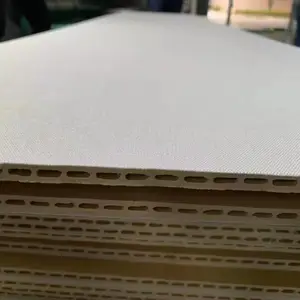

| 产地/品牌:佛山法宝隆 | 材质:竹木纤维 | 款式:平面 |
| 规格:9mm | 货号:52342346 | 颜色:定制 |
| 隔声指数:29dB | 导热系数:5W/m.K | 型号:平槽/V槽 |
| 品牌:法宝隆 | 是否跨境货源:否 |
竹木纤维集成墙面是竹木粉、PVC粉等原材料按照比例混合并进行搅拌,然后再经过挤压、模压成型加工工艺,生产出所需的型材,整个生产过程不含任何胶水成分,完全避免了材料中由于甲醛释放导致对人体的危害。
具体步骤如下:
***步:后台原材料配比。将碳酸钙、竹木纤维粉、塑脂、高分子纳米融合剂等原材料按照比例混合并进行搅拌。
***步:进入自动高温高压挤出线。原材料通过200度以上高温挤压成型产出板材。
第三步:进入自动砂光除尘线。通过砂光除尘让集成墙面的表面更加平整光滑。
第四步:进入高温恒温道和急速冷却线。通过200度以上高温,再用水迅速冷却***消除膨胀系数,提高的板材的密度,让板材更有韧性。(在进行水冷工艺处理后,生产出来的集成墙面防水、防火、不怕发霉等,不用担心消费者关心的墙面出现霉斑、起皮、开裂等问题)
第五步:进入无缝开槽线。使用无缝开槽技术,让板材拼接无缝隙安装更加便捷。
第六步:进入除尘线。让板材更加平整,让接下来的表面覆膜不易脱落。
第七步:进入表面包覆线:根据之前设计好的产品花色以及款式,在表面进行特殊工艺处理后热覆膜,实现大理石纹、木纹、壁纸纹等手感和质感。使集成墙面的表面更加平滑光亮,而且在提高光泽度的同时又能够起到防潮、防水、耐磨、耐化学腐蚀等保护作用。
第八步:质量检测包装。经过以上一系列工艺之后,竹木纤维集成墙面产品就进入最后的包装流程,最终成品也就基本生产完成。工厂的质检人员再从成品中抽取样品进行质量检测,***成品的合格率,然后再作为成品批量生产上市。
以上就是竹木纤维集成墙面从一堆原料变成一块板材的全部过程。
影响集成墙面发泡板质量的五大因素
在PVC发泡板挤出过程中,碰到的问题基本可以归为5类,一是稳定性问题;二是熔体强度问题;三是润滑问题;四是分散问题;五是发泡剂问题。这五类问题特别是前三类问题会相互制约,交叉影响,从表面现象看有时很难立刻分清楚,要说方观察分析,找到问题根源才能根本解决。
一、稳定剂问题
稳定性不足,会影响整个板面,板面发黄,发泡片材脆性大
二、熔体强度问题
熔体强度不足会导致发泡片泡孔大,纵切面泡很长。
三、润滑剂问题
润滑剂分为外润滑剂和内润滑剂,外滑有利于脱模,对板材表面的光洁性有好处,外滑太少,挤出机5区温度不易控制,易升温,这会导致合流芯温度高,板材中间出大泡、串泡、发黄等问题,板材表面也不光滑 ;外滑多,析出会变得严重,表现在模具内的结构和板材表面外滑的析出,也会表现为某些个别现象在板面上不定期的来回移动。内滑有利于塑化和熔体的流动性,内滑不足板面难以控制厚度,表现为板材中间厚两边薄;内滑多,易出现合流芯温度高的现象。
四、分散问题
工艺温度控制问题:上面提到的四个问题属于根本性问题,是基础,是深层次问题。相对于上面四个问题,工艺温度控制则要直观得多,是表面问题,但温度控制不好,会诱发根本问题的出现。提高加工工艺温度,材料稳定时间会降低,出现稳定性问题;原有的润滑平衡会被打破,一般表现为外润滑不足,特别是后期外润滑,需提高外润滑添加量;温度提高也会导致熔体强度降低,发泡片材泡孔增大,泡孔数量减少,片材发脆易断裂;温度提高降低了熔体强度也会降低熔体粘度,粘度降低剪切分散能力降低,对分散能力不强的螺杆而言,有时会出现分散不均匀。
五、发泡剂问题
在PVC制品中使用最多的就是黄色发泡剂AC,当制品中添加AC后,受热分解,产生大量的热,制品膨胀,熔体强度降低,直到包不住AC发泡剂分解产生的小气泡,数目多的小气泡就会融合变成大气泡,密度降低受到阻碍。为此我们必须添加发泡调节剂进行补强,来增大熔体强度,使气泡均匀分布,来降低密度。
集成墙面发泡板在生产过程中常遇到的问题及解决措施
集成墙面发泡板是最近几年刚兴起的一种环保装饰材料,产品以环保、美观、防潮、安装方便等优点迅速赢得客户喜爱。作为集成墙面生产厂家,维尚优居总结了在pvc墙板挤出的过程中,常见的非正常状态主要有:墙板不直、墙板凸凹不平、表面不光滑、密度大、波浪纹、韧性不好等,遇到这些问题我们应该如何解决呢?
一、墙板不直
首先要检查定型模与口模是否对正,一般情况下墙板向上方弯曲可能是因为定型模口与口模没有对正,位置偏高;而墙板向下弯曲则是因为定型模口出现偏低的状况。
在定型模口与口模已经对正的情况下,再检查水冷槽、牵引以及锯台是否与定型模型对正。
在这些原因都排除之后,不直原因还可能有两种:
①pvc墙板制品冷却度不够,其次是出水冷槽后的温度仍然比较高,在受到外力的情况下而进行扭曲,具体调整方法为增大定型模以及水冷槽的冷却水量或者想办法降低冷却的水温,再不行就直接降低生产的速度;
②两边出料的速度不一致,调整方法:把模具两边的温度调到一样后观察半小时,如果没有变化看哪边出料速度慢就把哪边的温度升高几度,或者是哪边出料快就把哪边的温度再降低几度。
二、PVC墙板局部凹凸不平
一般墙板局部的凸凹不平主要出在定型模的真空定型段。如真空度不够,或是定型模冷却水不够,调整办法为加大该局部的冷却水量,通过水封来提高真空度,来加快墙板制品冷却速度。如果该局部水开到了还不平,那就将定型模拆下来清理其真空气路。
三、墙板整体表面不光滑
原因是模具的整体温度过高或挤出机主机真空泵工作不正常,调法:把模具的温度整体降低几度或清理挤出机真空泵。
四、墙板裂筋
看是否墙板有破损进水的情况发生。或者配方中润滑剂的含量偏高,尤其是外润滑用量偏多。或者使用了比较劣质的稳定剂,内部外润滑用量偏多,稳定成分偏少。
五、密度太大,发泡不好
首先看润滑是否平衡,润滑偏多,造成熔体强度下降,泡孔变大,密度就会增大。再次可适当降低发泡剂用量或者增加调节剂用量看看是否有效果,根据反馈出的情况进行调整。
六、表面波浪纹
主要原因是出料不均造成的,造成出料不均的原因有:塑化过度熔料过软;物料流动不均匀;牵引和挤出不匹配;熔体强度过大而回弹等
对此我们可以从以下几个方面进行解决:
(一)工艺方面:
1)降低生产速度,如螺杆转速,喂料速度等,适当调高牵引速度;在生产中有时这样调整波浪纹就不见了。
2 ) 降低挤出温度,尤其是三四区塑化段的温度。本身现在生产的护墙板很多企业都使用小管料、塑钢料或者发泡板料进行生产,这些料属于二次加工料,塑化极快,适当降低塑化对于生产和制品稳定有一定好处。
(二)设备方面:
1、调大螺杆的间隙,适当降低剪切,减慢塑化;
2、清理模头,进行抛光处理,尤其是模具两端,让熔融物料流动流畅。
3、查看模具有问题,如忘记装定位销,或者螺杆是否有问题,如不同心等,这样会造成物料流动偏向,一般只在料多的一侧出现波浪纹,而且通过调整配方难以消除。

佛山市法宝隆新材料科技有限公司,2000平方的展厅总部坐落在顺德龙江,生产基地达到60亩地位于佛山高明,主要销售集成墙板,spc地板,窗帘,整体配套软装整体空间输出,自主设计,自主研发,自主生产,自主销售,针对市面上集成墙行业套路太多,价格太乱,差异化不明显,公司在2019年针对重新开发新模式,更新pvc饰面集成墙板,布饰面集成墙,将集成墙重新推出市面并结合整体软装等新模式,市场差异化明显反响较大,得到广大高端客户和旗下经销商的认可,无论新建还是翻新,无论您身为 业主,终端用户,设计师还是装饰工程公司,我们都将是您理想的合作伙伴.我们经验丰富的施工队伍将为您的墙面空间安装提供充分的保障.
点击查看>-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
