

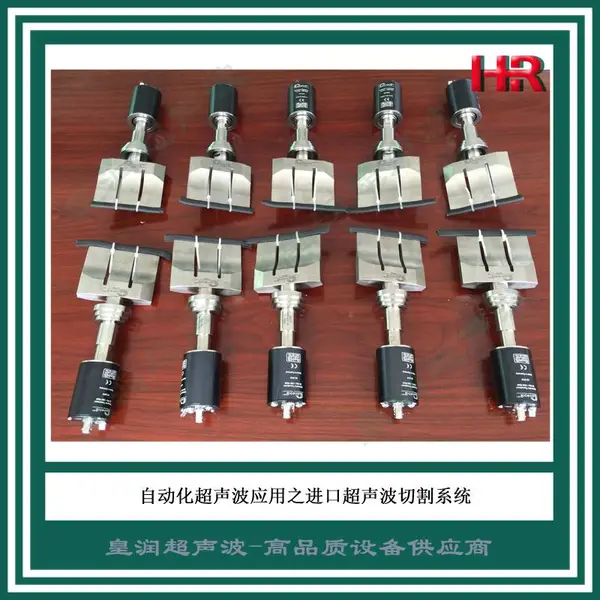
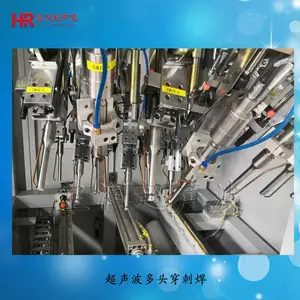
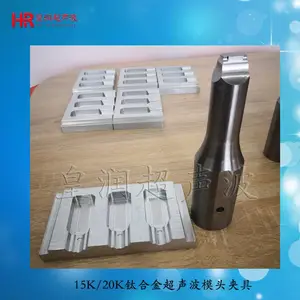

| 是否进口:否 | 产地:上海 | 品牌:皇润HR |
| 型号:20K | 材质:铝合金 | 订货号:超声波模具 |
| 加工定制:是 | 货号:超声波焊头 | 类型:超声波焊机焊头 |
| 规格:套 | 工作温度:-40-40℃ | 长度:200 |
| 焊接电流:10A | 净重:5Kg | 熔点:280℃ |
| 适用范围:塑料焊接 | 助焊剂含量:10 | 焊丝直径:5mm |
| 是否跨境货源:否 |
15K超音波模具 超音波熔接头皇润超声上海制造
15K超音波模具 超音波熔接头皇润超声上海制造
如何检测超声波焊接效果 塑料产品使用超声波热熔效果,可以通过调节热压参数来达到预想的焊接效果,那么塑件产品超声波焊接后需要进行什么样的检查? 1.连接牢固度 塑件使用超声波热压,首先要***的是牢固,手扳、拉力计测试。 2.内部结构 超声波热压原理是高频振动,压接完成后,可能会出现内部电子结构损坏或塑料柱断裂。摇一摇确认产品是否有异响;电子产品直接测试一下通电后电流结构是否被破坏。 3.外观面 查看产品表面是否有擦伤、压痕,重点关注四个角。 4.熔接面 检查熔接面是否有溢胶/焊缝。 5.密封性 内部吹气,检查是否漏液漏气。 以上五项是超声波压接后基本的检测项目,有其他焊接需求的,需要提前告知超声波焊接机生产厂家,在设计塑料制品及制作超声波模具时就需要考虑。
超声波焊接以后产品内部零件损坏,怎么解决? 超声波焊接后产品零件损坏的原因分析如下: 1).超声波焊接机功率太强造成; 2).相反在有些情况下需要加强超声波的能量,使高能量的超声波在尽可能短的时间内完成焊接,较短的时间不足以对产品结构造成破坏; 3).超声波变幅杆能量输出太强; 4).底模治具受力点悬空,受超声波传导振动而破坏; 5).塑料制品高、细成底部直角,而未设缓冲疏导能量的R角,致使应力集中而造成破坏; 6).不正确的超声波加工条件. 7).塑料产品之柱或较脆弱部位,开置于塑料模分模在线; 所以当我们的产品经超声波焊接作业而发生变形时,从表面看来好像是超声波焊接的原因,然而这只是一种结果,塑料产品未熔接前的任何因素,熔接后就形成何种结 果。如果没有针对主因去探讨,那将耗费很多时间在处理不对症下药的问题上,而且在超声波间接传导熔接作业中(远场超声),6kg以下的压力是无法改变塑料的 轫性与惯性。所以不要尝试用强大的压力,去改变熔接前的变形(焊接机压力为6kg),包含用模治具的强迫挤压。或许我们也会陷入一个盲点,那就是从表 面探讨变形原因,即未熔接前肉眼看不出,但是经完成超声波焊接后,就很明显的发现变形。其原因乃产品在焊接前,会因导熔线的存在,而较难发现产品本身各种 角度、弧度与余料的累积误差,而在完成超声波焊接后,却显现成肉眼可看到的变形。

15K超音波模具 超音波熔接头皇润超声上海制造
超声波模具设计-超声波焊接模具应用解析 首先我们来说说超声波焊接机焊头、变幅杆均被设计为一个工作频率的半波长谐振体,在工作状态下,两个端面的振幅很大,应力最小,而相当于中间位置的节点振幅为零,应力很大。节点位置一般设计为固定位,但通常的固定位设计时厚度要大于3mm,或者是凹槽固定,所以固定位并不是一定为零振幅,这样就会引致一些叫声和一部分的能量损失,对于叫声通常用橡胶圈同其它部件隔离,或采用隔声材料进行屏蔽,能量损失在设计振幅参数时予以考虑。 超声波焊接机焊接通常会在焊接位表面,底座表面设计网纹,网纹设计的目地在于防止金属件的滑动,尽可能将能量传递到熔接位。网纹设计一般有方形、菱形、条形网纹。黄金手饰等金属包覆焊头与底座根椐要求不能设计纹路,网纹的大小与深浅根据具体的焊接材料要求来确定。 超声波模具因为工作于高频振动情况下,应尽量保持一个对称设计,以避免声波传递的不对称性导致的不均衡应力及横向振动(我们所用于焊接的焊头利用的是超声波振动的纵向传递,对于整个谐振系统而言),不均衡振动能导致焊头发热及断裂。超声波焊接应用于不同行业对加工精度要求是不同的,对于特别薄的工件如锂离子电池极片与极耳的焊接、金箔等的包覆等对加工精度的要求非常高,我们所有的加工设备均采用数控设备(如加工中心等),这样才能***加工出来的精度符合要求。
超声波模具损坏的原因 塑胶制品在用超音波塑胶熔接机焊接时需要做相应的超声波夹具,模具分为上模和下模,下模主要起固定作用,模具模腔内做光滑,避免塑胶刮伤,上模不仅要做和超声波焊接机相同的频率,还要考虑塑胶制品的材质,熔点来设计模具的振幅,设计超声波模具的振幅作用就是增强机器的功率。产品容易焊接的振幅会适当的做小一点,振幅越大模具寿命越短,振幅做的太小,设备功率不足的情况下,有些比较难焊接的材质就会因为焊接时间太长导致塑胶制品表面***。
如何检测超声波焊接效果 塑料产品使用超声波热熔效果,可以通过调节热压参数来达到预想的焊接效果,那么塑件产品超声波焊接后需要进行什么样的检查? 1.连接牢固度 塑件使用超声波热压,首先要***的是牢固,手扳、拉力计测试。 2.内部结构 超声波热压原理是高频振动,压接完成后,可能会出现内部电子结构损坏或塑料柱断裂。摇一摇确认产品是否有异响;电子产品直接测试一下通电后电流结构是否被破坏。 3.外观面 查看产品表面是否有擦伤、压痕,重点关注四个角。 4.熔接面 检查熔接面是否有溢胶/焊缝。 5.密封性 内部吹气,检查是否漏液漏气。 以上五项是超声波压接后基本的检测项目,有其他焊接需求的,需要提前告知超声波焊接机生产厂家,在设计塑料制品及制作超声波模具时就需要考虑。
超声波焊接以后产品内部零件损坏,怎么解决? 超声波焊接后产品零件损坏的原因分析如下: 1).超声波焊接机功率太强造成; 2).相反在有些情况下需要加强超声波的能量,使高能量的超声波在尽可能短的时间内完成焊接,较短的时间不足以对产品结构造成破坏; 3).超声波变幅杆能量输出太强; 4).底模治具受力点悬空,受超声波传导振动而破坏; 5).塑料制品高、细成底部直角,而未设缓冲疏导能量的R角,致使应力集中而造成破坏; 6).不正确的超声波加工条件. 7).塑料产品之柱或较脆弱部位,开置于塑料模分模在线; 所以当我们的产品经超声波焊接作业而发生变形时,从表面看来好像是超声波焊接的原因,然而这只是一种结果,塑料产品未熔接前的任何因素,熔接后就形成何种结 果。如果没有针对主因去探讨,那将耗费很多时间在处理不对症下药的问题上,而且在超声波间接传导熔接作业中(远场超声),6kg以下的压力是无法改变塑料的 轫性与惯性。所以不要尝试用强大的压力,去改变熔接前的变形(焊接机压力为6kg),包含用模治具的强迫挤压。或许我们也会陷入一个盲点,那就是从表 面探讨变形原因,即未熔接前肉眼看不出,但是经完成超声波焊接后,就很明显的发现变形。其原因乃产品在焊接前,会因导熔线的存在,而较难发现产品本身各种 角度、弧度与余料的累积误差,而在完成超声波焊接后,却显现成肉眼可看到的变形。
15K超音波模具 超音波熔接头皇润超声上海制造
超声波模具设计-超声波焊接模具应用解析 首先我们来说说超声波焊接机焊头、变幅杆均被设计为一个工作频率的半波长谐振体,在工作状态下,两个端面的振幅很大,应力最小,而相当于中间位置的节点振幅为零,应力很大。节点位置一般设计为固定位,但通常的固定位设计时厚度要大于3mm,或者是凹槽固定,所以固定位并不是一定为零振幅,这样就会引致一些叫声和一部分的能量损失,对于叫声通常用橡胶圈同其它部件隔离,或采用隔声材料进行屏蔽,能量损失在设计振幅参数时予以考虑。 超声波焊接机焊接通常会在焊接位表面,底座表面设计网纹,网纹设计的目地在于防止金属件的滑动,尽可能将能量传递到熔接位。网纹设计一般有方形、菱形、条形网纹。黄金手饰等金属包覆焊头与底座根椐要求不能设计纹路,网纹的大小与深浅根据具体的焊接材料要求来确定。 超声波模具因为工作于高频振动情况下,应尽量保持一个对称设计,以避免声波传递的不对称性导致的不均衡应力及横向振动(我们所用于焊接的焊头利用的是超声波振动的纵向传递,对于整个谐振系统而言),不均衡振动能导致焊头发热及断裂。超声波焊接应用于不同行业对加工精度要求是不同的,对于特别薄的工件如锂离子电池极片与极耳的焊接、金箔等的包覆等对加工精度的要求非常高,我们所有的加工设备均采用数控设备(如加工中心等),这样才能***加工出来的精度符合要求。
超声波模具损坏的原因 塑胶制品在用超音波塑胶熔接机焊接时需要做相应的超声波夹具,模具分为上模和下模,下模主要起固定作用,模具模腔内做光滑,避免塑胶刮伤,上模不仅要做和超声波焊接机相同的频率,还要考虑塑胶制品的材质,熔点来设计模具的振幅,设计超声波模具的振幅作用就是增强机器的功率。产品容易焊接的振幅会适当的做小一点,振幅越大模具寿命越短,振幅做的太小,设备功率不足的情况下,有些比较难焊接的材质就会因为焊接时间太长导致塑胶制品表面***。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3999.00
-
¥1.7万
-
¥1.7万
-
¥888.00
-
¥1.7万
-
¥1.7万
-
¥888.00
-
¥9999.00
推荐产品
-
¥888.00
-
¥1.7万
-
¥888.00
-
¥888.00
本页信息为上海皇润超声波技术有限公司为您提供的"15K超音波模具 超音波熔接头皇润超声上海制造"产品信息,如您想了解更多关于"15K超音波模具 超音波熔接头皇润超声上海制造"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
