

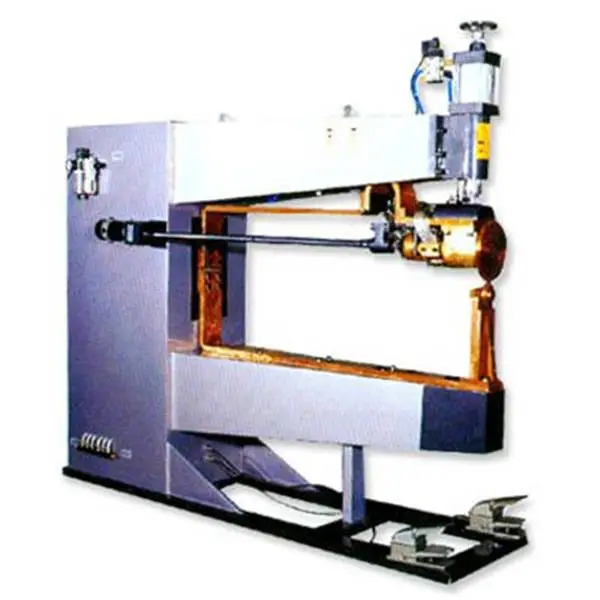

永康市骏龙焊接设备有限公司专业生产储能焊机,直流焊机,中频网焊机,点焊机,闪光焊机,化工网焊机,化工网设备等产品!!!
永康市骏龙焊接设备有限公司为您介绍经营理念:
“制造高品质的产品,提供高水平的服务,满足客户需求”是我们的质量方针。
“设计超前,功能超越”是我们的研发目标。
“人诚、品真、共享、创新”是我们的企业文化。
“爱岗、敬业、奉献、团结”是我们的行为准则。
公司的经营纲领是:制造好的产品,尽企业责任;溶公司同仁智慧,共谋发展;以科技为先导,创专业***。
永康市骏龙焊接设备有限公司欢迎各界朋友莅临参观,拨打图片上的电话咨询!

永康市骏龙焊接设备有限公司专业生产储能焊机,直流焊机,中频网焊机,点焊机,闪光焊机,化工网焊机,化工网设备等产品!!!
永康市骏龙焊接设备有限公司为您介绍焊接变形知识:
焊接变形的大小与焊缝的尺寸、数量和布置有关。首先从设计上合理地确定焊缝的数量、坡口的形状和尺寸,并恰当地安排焊缝的位置,对于减少变形十分重要。在工艺上采用高能量密度的焊接方法和小线能量的工艺参量,例如多层焊对减少焊缝的纵、横向收缩以及由此引起的挠曲和失稳变形是有利的。但多层焊对角变形不利。采用合理的装配、焊接顺序、反变形和刚性固定可以减少焊接变形。
永康市骏龙焊接设备有限公司欢迎各界朋友莅临参观,拨打图片上的电话咨询!
永康市骏龙焊接设备有限公司专业生产储能焊机,直流焊机,中频网焊机,点焊机,闪光焊机,化工网焊机,化工网设备等产品!!!
永康市骏龙焊接设备有限公司为您介绍:
(1)伸出长度l0 即工件伸出夹钳电***面的长度。选择伸出长度时,要考虑两个因素:顶锻时工件的稳定性和向夹钳的散热。如果l0过长,则顶锻时工件会失稳旁弯。l0过短,则由于向钳口的散热增强,使工件冷却过于强烈,会增加塑性变形的困难。对于直径为d的工件,点焊机定做,一般低碳钢:l0=(0.5-1)d,铝和黄铜:l0=(1-2)d,铜:l0=(1.5-2.5)d。
(2)焊接电流Iω和焊接时间tω 在电阻对焊时,焊接电流常以电流密度jω来表示。jω和tω是决定工件加热的两个主要参数。二者可以在一定范围内相应地调配。可以采用大电流密度、短时间(强条件),也可以采用小电流密度、长时间(弱条件)。但条件过强时,容易产生未焊透缺陷;过软时,会使接口端面严重氧化、接头区晶粒粗大、影响接头强度。
(3)焊接压力Fω与顶锻压力Fu,Fω对接头处的产热和塑性变形都有影响。减小Fω有利于产热,但不利于塑性变形。因此,易用较小的Fω进行加热,而以大得多的Fu进行顶锻。但是Fω也不能过低,否则会引起飞溅、增加端面氧化,并在接口附近造成疏松。
永康市骏龙焊接设备有限公司欢迎各界朋友莅临参观,拨打图片上的电话咨询!
点焊机定做品牌企业由永康市骏龙焊接设备有限公司提供。“储能焊机,直流焊机,中频网焊机,点焊机,闪光焊机,化工网焊机”就选永康市骏龙焊接设备有限公司(),公司位于:永康市烈桥工业区正大路109号,多年来,骏龙坚持为客户提供好的服务,联系人:樊总。欢迎广大新老客户来电,来函,亲临指导,洽谈业务。骏龙期待成为您的长期合作伙伴!
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
