

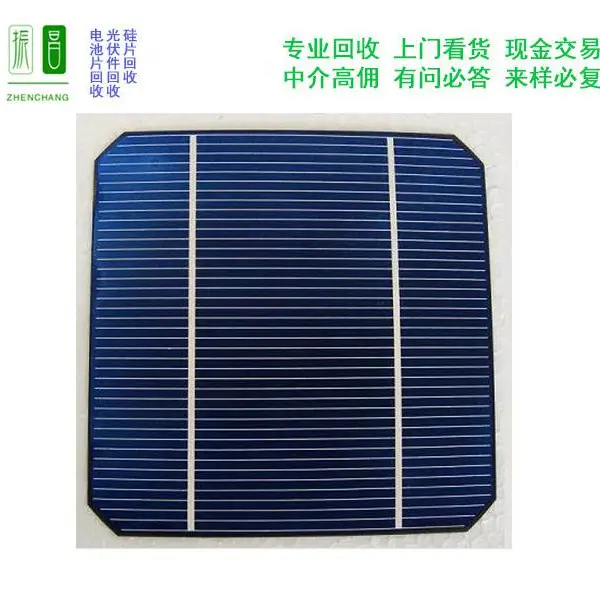


将串好的电池片拼接起来,并按照规定的顺序将各叠层进行铺设。
3.3 焊接:
将电池片串联条背面朝上, 逐条依次放在钢化玻璃上。串联条摆放时有一定的方向性,必须按照图纸上规定的排列方式进行摆放并 调整前后左右间距,随后用定位带固定串联条;接着用汇流条完成各电池串联条的拼装焊接;正确排列正、负极和抽头引出带。
准备好组件玻璃,武汉太阳能电池板采购,如果是绒面的话,应毛面向上,滞销太阳能电池板采购,铺设一层表面 EVA 胶膜 ( 毛面朝上 ) ,再将刚刚拼装好的的电池串联条滑向表面 EVA 膜之上。再 在上面铺设一层背面 EVA 膜 ( 毛面朝下 ) 。后将背膜(反面朝下)铺在上面上,其出线孔与引线位置相对应(此时 EVA 也要在对应位置开孔),然后将引出线从出线孔中伸出。
(3)太阳能发电电池拼装加工工艺介绍
③反面串接:是将36片电池串接在一起产生一个组件串。现阶段一般选用的加工工艺是手动式的,电池的精准定位关键靠一个磨具板,上边有36个置放电池片的凹形,招标太阳能电池板采购,槽的尺寸和电池的尺寸相对性应,槽的部位早已设计方案好,不一样规格型号的组件应用不一样的模版,作业者应用电铬铁和焊锡丝将“前边电池”的反面电级(负级)电焊焊接到“后边电池”的反面电级(正级)上,那样先后将36片串接在一起并在组件串的正负电焊焊接出导线。
④层压敷设:反面串接好且历经检测达标后,将组件串、玻璃和激光切割好的EVA、玻璃化学纤维、侧板依照一定的层级敷设好,提前准备层压。玻璃事前涂一层实验试剂,以提升玻璃和EVA的粘结抗压强度。敷设时确保电池串与玻璃等原材料的相对部位,调节好电池间的间距,为层压做好基本。敷设层级:从下向上:玻璃、EVA、电池、EVA、玻璃化学纤维、侧板。
以 100W 输出功率,每天使用 5 个小时为例,介绍一下计算方法:
1. 首先应计算出每天消耗的瓦时数 ( 包括逆变器的损耗 ) :若逆变器的转换效率为 90 %,则当输出功率为 100W 时,则实际需要输出功率应为 100W/90 % =111W ;若按每天使用 5 小时,则耗电量为 111W*5 小时 =555Wh 。
2. 计算太阳能电池板:
按每日有效日照时间为 6 小时计算,再考虑到充电效率和充电过程中的损耗,太阳能电池板的输出功率应为 555Wh/6h/70%=130W 。其中 70 %是充电过程中,太阳能电池板的实际使用功率。
武汉太阳能电池板采购-振昌光伏科技-滞销太阳能电池板采购由苏州振昌光伏科技有限公司提供。苏州振昌光伏科技有限公司()是江苏 苏州 ,太阳能及再生能源的***,多年来,公司***执行科学管理、创新发展、诚实守信的方针,满足客户需求。在振昌领导携全体员工热情欢迎各界人士垂询洽谈,共创振昌更加美好的未来。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
