


1.乳化油冲液后不乳化
在乳化油的生产过程中一般都会加入一些挥发性的稳定剂,如果在生产过程中不能按工艺要求操作或者使用了劣质的基础油作为原料都有可能产生这种现象,处理这个问题的的办法就是加入一些可以乳化的乳化油,搅拌后就可以使其乳化,或者加入一些酒精,比例控制在1%-2%左右。
2.工件切割不动
在实际切割过程中经常会遇到工件切割不动的情况,有时根本无法切割,这种情况一般发生在高厚度切割或切割象不锈钢等难加工材料时,其根本的原因就是工作液不具备良好的拍除蚀除产物的特性,应急的办法是加入一些洗涤精或者将工作液的浓度增加,但根本的办法是换用好的工作液。(在某些地区由于使用硬水冲液也会产生割不动的问题)
3.钼丝正反向切割时切割的速度不一致,甚至一个方向不走
这种情况在高厚度切割时往往会遇到,根本原因还是工作液的问题,当然也和其它因素如:变频跟踪速度、钼丝张力的均匀一致性等有关。顺便说一句,在切割高厚度工件时将变频跟踪打快一点,因为在过跟踪时基本不会断丝,数控车床供应商,但在欠跟踪时往往会导致加工不稳,引起断丝。

昆明机床H股退市汉川机床实施拍卖
自2019年8月26日上午9时起,昆明机床在继2018年5月A股退市后被取消H股上市地位。昆明机床股份自2017年3月23日起暂停买卖,数控车床供应,且未能于2019年7月31日或之前复牌。2019年8月9日,根据《上市规则》第6.01条,香港联交所取消其上市地位。2019年8月,汉川数控机床股份公司实施拍卖,涉及其全部实物资产、无形资产及一项长期股权投资。自2012年起,汉川机床受行业持续低迷、新建厂区致债务沉重等因素影响,优质球面数控车床供应,逐步陷入经营和债务困境。2017年10月25日,汉川机床因资不抵债经人民受理进入破产重整程序。
故障分析:ZK8206数控锪端面钻中心孔机床采用螺旋式排屑机,加工中的切屑沿着床身的斜面落到螺旋式排屑机所在的沟槽中,螺旋杆转动时,沟槽中的切屑即由螺旋杆推动连续向前运动,终排入切屑收集箱。机床设计时为了在提升过程中将废屑中的切削液分离出来,在排屑机排出口处安装一直径160mm、长350mm的圆筒形排屑口,排屑口向上倾斜30°。机床试运行时,大量切屑阻塞在排屑口,电动机过载报警。原因是切屑在提升过程中,受到圆筒形排屑口内壁的摩擦,斜导轨数控车床供应,相互挤压,集结在圆筒排屑口内。
故障排除:将圆筒形排屑口改为喇叭形排屑口后,锥角大于摩擦角,故障排除。
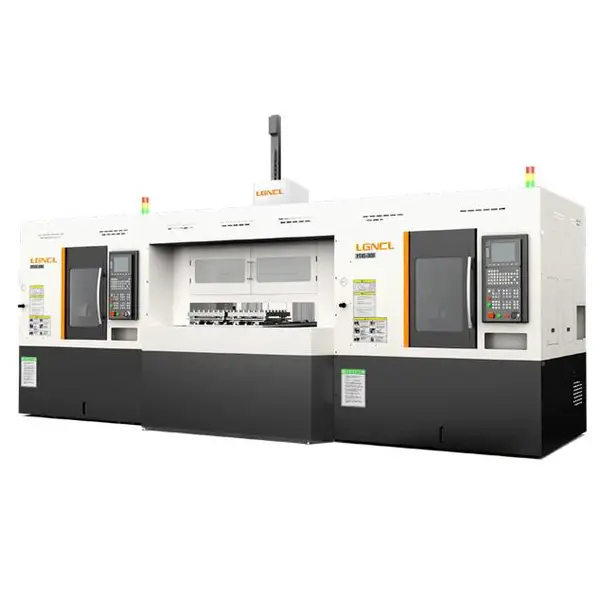
优质球面数控车床供应-立冈机床(在线咨询)-数控车床供应由浙江立冈机床有限公司提供。浙江立冈机床有限公司()是一家从事“机床,机床附件,工业自动控制系统制造,加工,销售”的公司。自成立以来,我们坚持以“诚信为本,稳健经营”的方针,勇于参与市场的良性竞争,使“立岗”品牌拥有良***。我们坚持“服务为先,用户至上”的原则,使立冈机床在机床附件中赢得了众的客户的信任,树立了良好的企业形象。 特别说明:本信息的图片和资料仅供参考,欢迎联系我们索取准确的资料,谢谢!同时本公司()还是从事浙江数控机床,高端精密机床,高性能数控车床的厂家,欢迎来电咨询。

浙江立冈机床有限公司是一家在“智造中国”宏伟战略中应运而生的机床行业新力军。在产业自动化的基础上,企业高薪聘请拥有多年高精密机械实践经验的台湾工程师作为核心团队,同时引进机床设计人才,全力构建“新品牌、老团队、硬技术、精工艺”的企业特质。在“大众创业、万众创新”的浪潮中,中华民族迎来了伟大复兴中国梦的新时代,今天的中国已经靠近世界舞台中心。作为“立冈人”,我们时刻铭记“承使命、有担当、促发展、创格局”的企业精神,惟有不断学习、不断探究、不断超越的成长进步,才能不负的匠心、不负客户的信任与託付。目前拥有的PT与QT两大系列共二十多款机型的机床一经面世,即获得了行业的普遍赞誉与消费者的认可。立冈机床,立志***一个标志着有品质的机床品牌,立志造出能代表中国机床力量与刚强之美的产品!
点击查看>| 注册资本 | 3000万 | 公司注册地址 | 浙江省台州市温岭市东部新区金塘北路19号 |
| 统一社会信用代码 | 91331081MA2AM6GE2H | 法定代表人 | 应宗连 |
| 公司成立日期 | 2018/3/8 | 营业期限 | System.String[] |
| 经营范围 | 机床、机床附件、工业自动控制系统制造、加工、销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
