

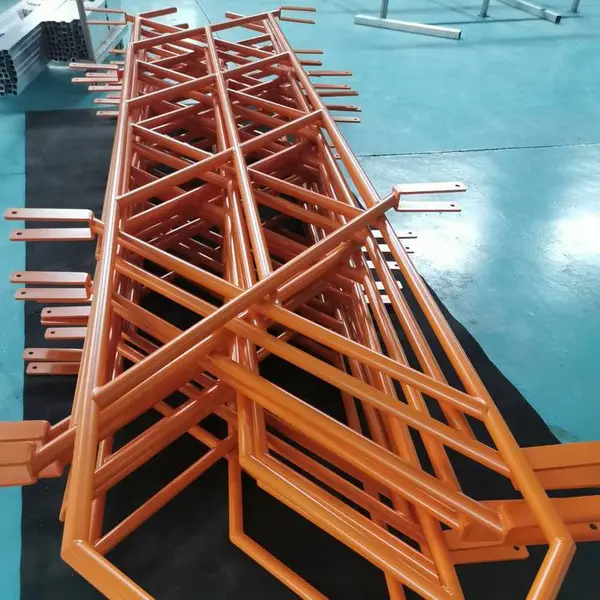
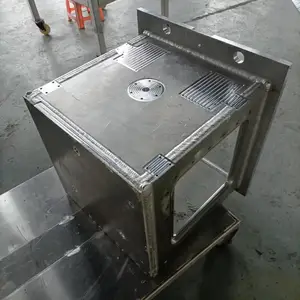
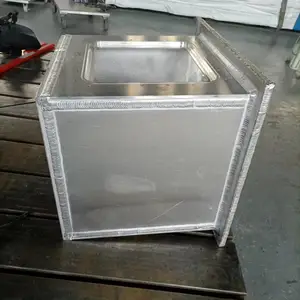

| 产品特性:适用性强 | 焊接方法:氩弧焊 | 焊接工件材质:铝合金 |
| 能量来源:电弧 | 打样周期:1-3天 | 加工周期:4-7天 |
| 年最大加工能力:50000件件 | 年剩余加工能力:5000件 | 生产地址:四川省成都市都江堰市 |
| 送货方式:物流 |
铝合金焊接生产厂家 铝焊接加工厂
铝合金焊接是指铝合金材料的焊接过程。铝合金强度高和质量轻。主要焊接工艺为手工MIG焊(熔化极惰性气体保护焊)和自动MIG焊,其母材、焊丝、保护气体、焊接设备。

铝合金焊接常规的有如下几种焊接方式:
1、铝氩弧焊机焊接,比如采用交流铝氩弧焊焊接,这种在***的特种焊接门市,焊接加工厂都需要具备的基本设备。
2、铝脉冲气体保护焊机,比如威欧丁MIG500或者MIG350,这种脉冲气体保护焊机焊接效率比较高,适合对于成型要求不是那么严格的铝结构件焊接。
3、铝电焊条焊接,用直流电焊机焊接,电焊条要***起弧性能好,焊接成型美观的铝电焊条焊接,比如WEWELDING555铝电焊条焊接
4、低温铝焊接用火焰焊接,这种一般是薄料的铝合金,采用比如低温179度的M51,或者低温385的WEWELDING53低温焊丝焊接。
***铝材送丝工具,一套工具将包含以下物品:
1 .非金属衬管——设计来程度减小送丝摩擦
2. U型槽驱动滚轮——用来避免教软的铝丝断裂或者变形。这些驱动滚轮不会象V型槽滚轮一样刮伤铝丝。使用V型槽滚轮的话,会让焊丝刮花衬管造成堵塞,引起送丝故障。
3.进口和出口引导装置——设计来避免焊丝刮伤。
4.接触头——使用在铝材焊接的接触头有更大直径的开口,因为在铝丝升温时,产生的膨胀比钢材多。因此,铝丝***接触头的尺寸在小得足够保持电接触的同时,又足够允许膨胀。
如果你要在家或者车间焊接铝材,那么首先我们需要澄清下面一些被大众误解的东西:1.你至少需要拥有一台价值4000美元的焊机和***的焊接技巧来焊接铝材;2.不需要练习就可以完成效果很好的焊接作业;3.你需要购买适合铝材焊接的昂贵焊枪。
(1)气焊
氧-气焊火焰的热功率低,热量较分散,因此焊件变形大、生产率低。用气焊焊接较厚的铝焊件时需预热,焊后的焊缝金属不但晶粒粗大、组织疏松,而且容易产生氧化铝夹杂、气孔及裂缝等缺陷。这种方法只用于厚度范围在0.5~10㎜的不重要铝结构件和铸件的焊补上。
(2)钨极氩弧焊
这种方法是在保护下施焊,热量比较集中,电弧燃烧稳定,焊缝金属致密,焊接接头的强度和塑性高,在工业中获得起来越***的应用。钨极氩弧焊用于铝合金是一种较***焊接方法,但钨极氩弧焊设备较复杂,不宜在室外露天条件下操作。
(3)熔化极氩弧焊
自动、半自动熔化极氩弧焊的电弧功率大,热量集中,热量影响区小,生产效率比手工钨极氩弧焊可提高2~3倍。可以焊接厚度在50㎜以下的纯铝及铝合金板。例如,焊接厚度30㎜的铝板不必预热,只焊接正、反两层就可获得表面光滑、质量优良的焊缝。半自动熔化极氩弧焊适用于焊缝、断续的短焊缝及结构形状不规则的焊件,用半自动氩弧焊焊炬可方便灵活地进行焊接,但半自动焊的焊丝直径较细,焊缝的气孔敏感性较大。
(4)脉冲氩弧焊
1)钨极脉冲氩弧焊
用这种方法可明显改善小电流焊接过程的稳定性,便于通过调节各种工艺参数来控制电弧功率和焊缝成形。焊件变形小、热影响区小,特别适用于薄板、全位置焊接等场合以及对热敏感性强的锻铝、硬铝、超硬铝等的焊接。
2)熔化极脉冲氩弧焊
可采用的平均焊接电流小,参数调节范围大,焊件的变形及热影响区小,生产***,抗气孔及抗裂性好,适用于厚度在2~10㎜铝合金薄板的全位置焊接。
(5)电阻点焊、缝焊
可用来焊接厚度在4㎜以下的铝合金薄板。对于质量要求较高的产品可采用直流冲击波点焊、缝焊机焊接。焊接时需要用较复杂的设备,焊接电流大、生产率较高,特别适用于大批量生产的零、部件。
(6)搅拌摩擦焊
搅拌摩擦焊是一种可用于各种合金板焊接的固态连接技术。与传统熔焊方法相比,搅拌摩擦焊无飞溅、***尘,不需要添加焊丝和保护气体,接头无气孔、裂纹。与普通摩擦相比,它不受轴类零件的限制,可焊接直焊缝。这种焊接方法还有一系列其它优点,如接头的力学性能好、节能、***、焊前准备要求低等。由于铝及铝合金熔点低,更适于采用搅拌摩擦焊。

成都韵弘科技有限公司是一家集技术研究与试验发展为一体的民营企业,主要以铝合金、钛合金等轻量化金属材料的焊接技术及产品研发、开发为主,行业板块主要以航空地勤维保,航天设施、***装备配套,水电设施维保及市政配套设施等。公司先后通过了***和G*B质量管理体系认证、公司培养出了多名专业技能人员。并引进了前成发总工程师和电子科大教授作为公司的设计和电子信息专家顾问,为公司的研究开发提供了助力!公司建有力学性能实验室及振动时效仪、相控阵无损检测仪等检验检测和试验设备。并先后研发***了多项行业重点难题,特别2系铝合金和7系高强度铝合金的焊缝抗拉强度分别达到了394Mpa和534Mpa。 公司与中国船级社、中国质量检测院、兵器研究所、611、电子30所、总装备部设计研究总院、四川省机械设计研究院、四川省交通设计院以及哈工大、电子科技大学等多家科研院所和专业高等学府的专家、教授、学者交流探讨各种焊接、设计、加工技术中的各种难题,取得了宝贵的专业经验!我们从成立至今,经历了无数坎坷,但我们不畏艰难,逆流而上,将重点放在轻质、防腐的铝合金、钛合金领域. 感恩有您!诚心报国!我们将兢兢业业、努力工作,充分发挥我们的专业知识为您排忧解难!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 1041.00万人民币 |
| 公司注册地址 | 四川省成都市都江堰市四川都江堰经济开发区尚阳大道666号南区6号 | 统一社会信用代码 | 91510124343016012E |
| 登记机关 | 都江堰市市场监督管理局 | 法定代表人 | 彭泽友 |
| 公司成立日期 | 2015-05-26 | 营业期限 | 长期有效 |
| 经营范围 | 一般项目:工程和技术研究和试验发展;金属结构制造;金属表面处理及热处理加工;机械零件、零部件加工;工业机器人制造;增材制造;增材制造装备制造;通用设备制造(不含特种设备制造);电力设施器材制造;高性能有色金属及合金材料销售;国内贸易代理;通用零部件制造;智能控制系统集成;工业工程设计服务;金属制品研发;特种作业人员安全技术培训;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;机械设备研发;技术进出口;智能机器人的研发;新材料技术推广服务;非居住房地产租赁;物料搬运装备制造;货物进出口;金属结构销售;机械零件、零部件销售;机械设备销售;工业机器人销售;金属制品销售;国内货物运输代理;汽车零部件及配件制造;铁路机车车辆配件制造;船用配套设备制造;模具制造;机床功能部件及附件制造;电容器及其配套设备制造;信息技术咨询服务;业务培训(不含教育培训、职业技能培训等需取得许可的培训);信息咨询服务(不含许可类信息咨询服务)。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动)许可项目:火箭发射设备研发和制造;民用航空器零部件设计和生产;检验检测服务;民用航空器(发动机、螺旋桨)生产;建设工程施工。(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以相关部门批准文件或许可证件为准) | ||
𐃆𐃇𐃈 𐃆𐃈𐃉𐃊 𐃉𐃋𐃌𐃍
- 电 话 𐃈𐃍𐃇𐃎𐃉𐃌𐃏𐃊𐃏𐃉𐃐𐃆
- 传 真 𐃈𐃍𐃇𐃎𐃉𐃌𐃏𐃊𐃏𐃉𐃐𐃆
- 地 址 四川 成都 都江堰市 成都市都江堰市经济开发区尚阳大道666号南区6号
-
¥4600.00
-
¥2800.00
-
¥4.5万
-
¥1200.00
-
¥2800.00
-
¥1800.00
-
¥280.00
-
¥1900.00
-
¥280.00
-
¥280.00
-
¥280.00
-
¥280.00
