

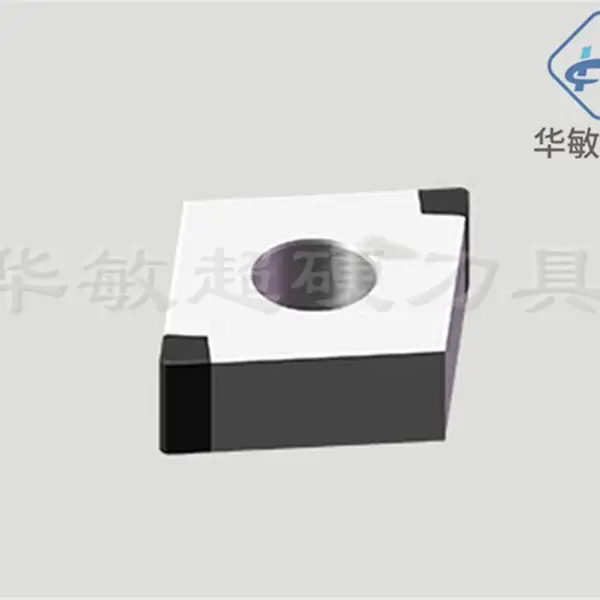
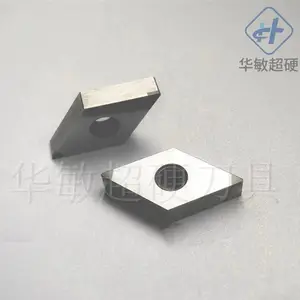
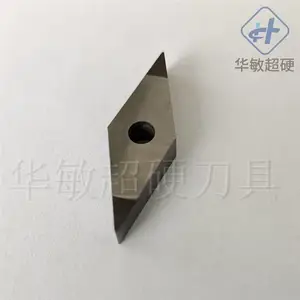
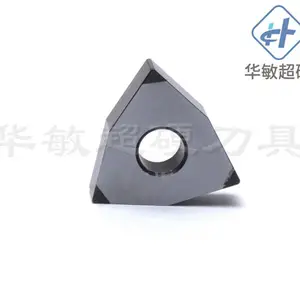
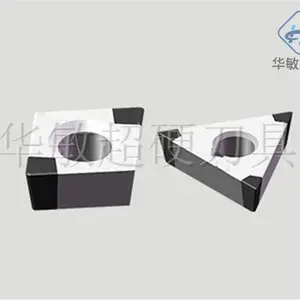

| 产品特性:断续寿命长 | 类型:车削刀具 | 品牌:华敏刀具 |
| 型号:CCGW09T304 | 材质:聚晶立方氮化硼 | 是否进口:否 |
| 产地:郑州 | 订货号:TCGW110304 | 货号:VCGW150404 |
| 结构类型:机夹式 | 是否涂层:非涂层 | 适用机床:车床 |
| 加工范围:粉末冶金,淬火钢,铸铁 | 规格:HJ81 | 是否跨境货源:否 |
| 特点:可断续加工 | 线速度:80-200m/min | 切深:0.5 |
粉末冶金是一种使零件可以“接近最终形状”的成型工艺,广泛应用于汽车、农机生产等行业。粉末冶金零件虽然只需少量的加工,但是***难加工,这主要是由于粉末冶金材料的多孔性结构所引起的,多孔结构降低了刀具的使用寿命。目前加工粉末冶金零件的刀具材料有硬质合金,金属陶瓷,立方氮化硼(CBN)等,本文主要介绍了粉末冶金零件难加工的原因,及采用HJ80、HJ81牌号CBN刀具切削加工粉末冶金零件的应用案例。
粉末冶金零件难加工的原因
虽粉末冶金零件只需少量的加工,但是加工粉末冶金零件是***困难的,这主要是由于粉末冶金材料的多孔性结构引起的。
多孔性会致使(1)切削刃不耐磨;(2)切削刃温度高,引起刀片磨损和变形;(3)内在的多孔结构引起表面面积增加,使热处理时发生氧化或碳化,并且这些氧化物和碳化物很硬很耐磨;(4)由于孔隙的存在,在较小的面积内硬度值也有一定的波动。测得的宏观硬度虽为HRC20-35 ,但组成零件的颗粒硬度会高达HRC60 ,这些硬颗粒会导致严重而急剧的刃口磨损;(5)很多粉末冶金零件热处理后更硬,强度更高。(6)零件里可能会有掺夹杂物的存在。这些问题都会称为粉末冶金零件难加工的问题。
粉末冶金车削加工刀具的选择
华敏CBN刀具因其高硬度和耐磨性而适合于粉末冶金零件的车削加工,当颗粒硬度超过HRC50时,不管宏观硬度值是多少,立方氮化硼刀片是可用的。目前常见的华敏CBN刀具材质有HJ80材质和HJ81材质,其中Hj81材质是粉末冶金加工刀具新材料,可微断续切削粉末冶金,HJ80材质主要用于连续切削工况,吃刀深度≤0.5mm,是目前加工粉末冶金的理想刀具材质。HJ83牌号可以断续加工粉末冶金零部件。
CBN刀具加工粉末冶金零件的切削参数
由于每个零件的大小不同,工况不同,机床刚性不同,因此在加工粉末冶金零件时切削参数有所调整,因此刀具厂家一般只提供一个范围(如下表),从低到高调整至更合理的切削参数值。
华敏立方氮化硼刀片切削参数
CBN刀具HJ81材质车削加工粉末冶金带轮的案例
CBN刀具HJ80材质车削加工粉末冶金气门座圈的案例

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 河南省郑州市高新技术产业开发区长椿路11号国家大学科技园孵化基地13幢2单元11层1108号 | 统一社会信用代码 | 91410100MA9F399M5R |
| 登记机关 | 郑州市高新技术产业开发区市场监督管理局 | 法定代表人 | 徐建超 |
| 公司成立日期 | 2020-05-09 | 营业期限 | 2020-05-09 至 无固定期限 |
| 经营范围 | 超硬材料及制品的研发、销售、技术转让;五金工具、机电设备、工业成套装备及配件的安装及维修;销售:工量刃具、金属材料及制品、机械设备、化工设备、冶金设备及部件、仪器仪表、矿用机械设备及配件、电力设备、新能源设备及配件;货物或技术进出口。 | ||
-
¥108.00
-
¥108.00
-
¥108.00
-
¥108.00
-
¥108.00
-
¥108.00
-
¥6.60
-
¥108.00
-
¥108.00
-
¥108.00
-
¥108.00
-
¥108.00
