
| 产品特性:不锈钢 | 是否进口:否 | 产地:上海 |
| 品牌:戈岚孚来 | 型号:PAW | 作用原理:等离子 |
| 作用对象:金属 | 订货号:002 | 货号:002 |
| 产品别名:纵缝自动焊机 | 输入电压:380V | 频率:55Hz |
| 额定输入电源容量:35KVA | 暂转率:70% | 维弧电流范围:400A |
| 维弧空载电压:380V | 引弧气体流量:1L/min | 脉冲频率范围:55Hz |
| 离子气体流量:1L/min | 功率:35W | 最大输出负载率:70 |
| 保护气流量:1L/min | 冷却水流量:1L/min | 外形尺寸:4*4*5 |
| 重量:5000KG | 用途:焊接 | 净重:4000kg |
| 输出电流调节范围:0-400 | 维弧电流:400 | 脉冲占空比(%):1 |
| 套装:是 | 是否跨境货源:否 | 运输方式:卖家承担 |
| 安装方式:固定式 | 焊接材料:不锈钢、钛合金、碳钢 | 工件形式:十字架、滚轮架、横臂式 |
| 耗材:喷嘴 |
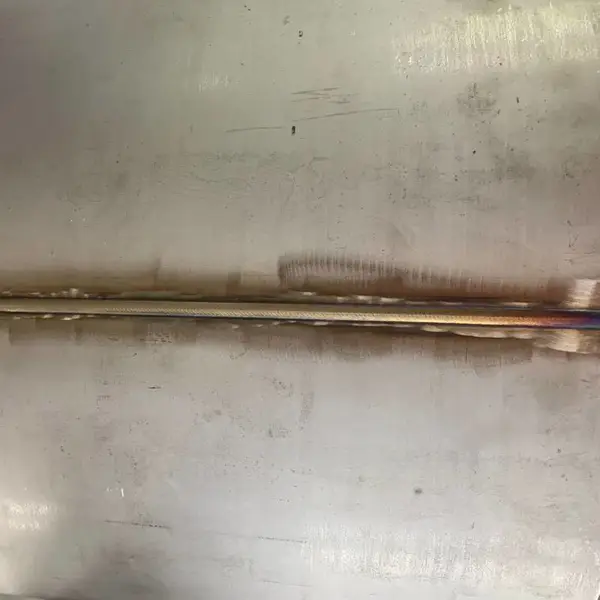
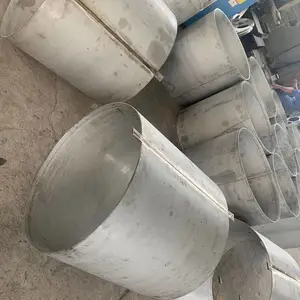
EWM焊接电源不锈钢筒体自动化纵缝焊接设备维护汽体:稀有气体,氩气,氦气或化合物,用以将低温等离子弧地区与空气防护。 氩更普遍,因为它更重,而且在较低水流量下出示更强的屏蔽掉。 针对平焊和竖直电焊焊接,每钟头15至30立方英寸(7至14升/分鐘)的维护气旋就充足了。 顶置部位电焊焊接必须稍高的水流量。 氩气用以低温汽体,飞出速度为1立方英寸/钟头(0.5升/分鐘),高每钟头5立方英寸(2.4升/分鐘),用以电焊焊接,实际在于割炬规格和运用。 低温汽体不建议应用特异性汽体。 此外,必须冷却循环水。
自动化纵缝焊接设备的品质十分高,而且一般高过汽体钨电弧焊接,由于焊接中少或沒有钨参杂物。 低温等离子氩弧焊的堆积速度稍高于钨极气体保护焊。
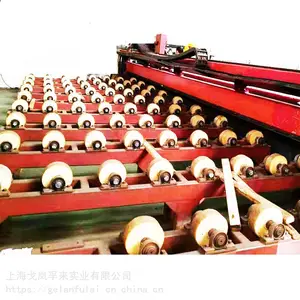
不锈钢筒体自动化纵缝焊接设备显示信息的大部分自变量与别的氩弧焊全过程相近。 有两个列外:纵缝自动焊机压力和喷头中的管口直徑。 关键自变量在该全过程中充分发挥了非常大的操纵功效。 针对给出的运用,主次自变量一般固定不动在佳标准下。 全部自变量都应出現在电焊焊接程序流程中。 例如电级的视角和倒退及其电级种类的自变量被觉得是固定不动的运用。 与钨气弧加工工艺对比,低温等离子弧加工工艺对这种自变量的回应不一样。 橡胶支座或焊炬与产品工件中间的间距对技术不特别敏感,但电焊焊接不一薄厚构件时的焊炬视角比应用钨电孤更关键。
纵缝自动焊机电焊焊接电流量能够是单脉冲的,以得到单脉冲为汽体钨极电弧激光焊接出示的同样优势。高电流量单脉冲用以大透过,但并不是全天以容许金属材料凝结。这为不适合的工作中出示了更非常容易操纵的水洼。单脉冲能够根据与用以汽体钨极电弧焊接的同样的设备进行。
程序化交易电焊焊接还可以用以电焊焊接,其方法与用以汽体钨电弧激光焊接的方法同样。应用具备程序编写工作能力的同样开关电源,而且为一些种类的工作中出示优点。程序编写的多元性在于特殊程序运行的要求。除开程序编写电焊焊接电流量以外,一般还必须对汽体流开展程序编写。当关掉一个钥匙孔时,它是非常关键的,该钥匙孔是使电焊焊接的根处根据联接2个水管所***的。
用纵缝自动焊机技术提供添充焊条的方式 与用以汽体钨电弧激光焊接的方式 基本一致。这代表着在进到电焊焊接溶池以前,将底压电流量释放到添充焊条内以加热它。

我公司生物制药全自动管管焊机?大量用于制药,食品饮料,电子半导体,气体等洁净管路的安装维修工程。 便携式管道自动焊机全程焊接过程通过系统自动编程,简单输入管径和厚度就可以实现全自动环缝焊接;根据焊缝要求也可对焊缝参数如,电流大小,旋转速度,时间等进行微调以***高质量焊缝的实现。纯氩气作为保护气体,焊缝均匀美观。焊接全程水冷*** 焊枪可以长时间焊接工作。设备大量使用进口元器件,使设备的耐用性和性能与进口焊接设备达到相同的焊接水平。超高的性价比使得我司焊机已经获得国内甚至国外客户的高度认可。 我司专业配套生产的不锈钢管自动焊机覆盖管径从6-156毫米。重量从2kg-6.5kg等,配套电源为5-200A,机头配备水冷系统确保长时间焊接工程。该款生物制药全自动管管焊机体积小,重量轻,?对于现场施工人员便于操作。 封闭式管道自动焊机不仅可以焊接直管与直管对焊,还可以为直管对接弯头、三通、法兰等管件的焊接。为您现场焊接提供多功能的焊接方式以及专业的焊接指导。 我们提供的不仅是高品质的水处理管道自动焊机,更提供***售后培训和焊接工艺指导。帮助您完成高质量的施工作业的同时,也大大降低成本。 如有需要请联系网站的电话,现场提供焊接样管,为您早日圆满完成工程提供良好的设备和服务。
点击查看>| 统一社会信用代码 | 91310115324577586L | ||
-
¥8.65万
-
¥8000.00
-
¥8.32万
-
¥7.9万
-
¥7.99万
-
¥3.49万
-
¥3.5万
-
¥3.5万
-
¥8.32万
-
¥8000.00
-
¥8.65万
-
¥8.65万
