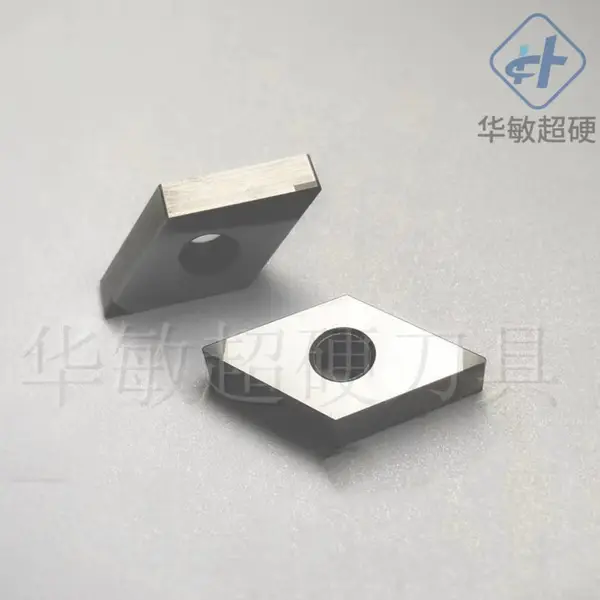

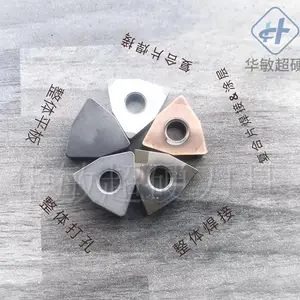
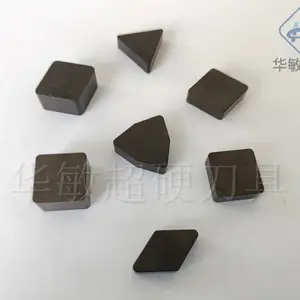
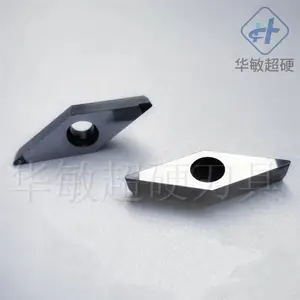


| 产品特性:耐磨抗冲击 | 类型:车削刀具 | 品牌:华敏刀具 |
| 型号:TNGA160404 | 材质:聚晶立方氮化硼 | 是否进口:否 |
| 产地:郑州 | 订货号:SNMN120404 | 货号:CNMN120408 |
| 结构类型:机夹式 | 是否涂层:非涂层 | 适用机床:车床 |
| 加工范围:高铬铸铁,淬火钢,铸铁 | 规格:pcbn刀具 | 是否跨境货源:否 |
| 特点:解决车不动 | 线速度:80-1000m/min | 切深:1-10mm |
华敏HJ60牌号刀具—高效硬车的切削刀具
硬钢通常指淬火后具有马氏体组织,其硬度一般在HRC45-68的工件材料。其特点是:1)硬度高、塑性变形差,单位切削阻力大。2)导热率低。3)不易产生积屑瘤,4)刀刃易崩碎、磨损。
针对淬硬钢的特点以及硬车过程中的加工特点,华敏研发部门研发了HJ60牌号刀具材料。金属结合剂 HJ60牌号 CBN刀具,在具备高硬度的同时,耐磨性和抗冲击韧性兼备,刀具寿命是传统陶瓷刀具的2-3倍以上。
表1. 华敏HJ60片刀具材料介绍
牌号 | CBN含量 (Vol%) | CBN粒度 (μm) | 结合剂 | 加工方式 | 被加工材料 | 应用领域 |
HJ60 | 55 | 2~5 | 金属 | 精加工 半精加工
| 硬钢 | 齿轮、风电轴承、滚珠丝杠、传动轴等。 |
HJ60 牌号CBN刀具,主要用硬钢件的半精加工、精加工工序,主要应用于齿轮、风电轴承、滚珠丝杠、传动轴等领域的硬钢件的高效率加工。

表2.齿轮加工案例
齿轮加工案例 | 切削参数 | 对比 | |||
V | f | A p |
寿命 件/刃 | 加工质量 | |
国外CBN CNGA120404 | 80 | 0.08 | 0.3 | 200 | Ra1.6 |
华敏CBN CNGA120404 | 120 | 0.12 | 0.3 | 200 | Ra1.6 |
总结:满足工艺要求并效率提高125%。 | |||||
表3.齿轮加工案例
齿轮加工案例 | 切削参数 | 对比 | ||||
V | f | A p | 效率 | 寿命 | 加工质量 | |
国外陶瓷 CNGA120408 | 150 | 0.08 | 0.5 | 1 | 60 | Ra1.2 |
华敏CBN CNGA120408 | 150 | 0.08 | 0.5 | 1 | 140 | Ra0.8 |
总结:寿命是国外品牌的2.3倍,光洁度提升。 | ||||||
郑州华敏HJ60牌号CBN刀具在硬钢加工的广泛应用和优异性能,不仅证明了华敏在材料研发上的实力,硬钢加工中的性能优势,也是对华敏品牌的一次次肯定。郑州华敏正努力打造中国民族超硬刀具***,成为世界水平的超硬刀具制造商和供应商。
华敏CBN刀具的加工材质
(1)高硬度铸铁
如高铬铸铁、合金铸铁、镍硬铸铁、白口铸铁均属于高硬度铸铁,典型零部件有轧辊、工业泵等。针对高硬度铸铁常用CY1系列材质,优势***。可拉荒粗车有夹砂、气孔的铸件毛坯。
(2)高硬度钢件(硬度HRC45以上)
如高锰钢、高速钢、淬火钢,高频淬火钢,工具钢,轴承钢等,典型零部件包括轧臼壁、高速钢轧辊、淬硬齿轮/齿轮轴、轴承、滚珠丝杠、模具等。使用CY1/CY6和HJ6系列材质cbn刀具效果明显。【刀片的韧性和耐磨性能优异;单边背吃刀量ap可达7.5mm,可加工HRC45-HRC79之间的高硬度钢件】
(3)普通灰铸铁(HT150/200/250/300等)
如发动机缸体/缸盖、刹车盘、制动鼓、皮带轮、离合器压盘等均属于灰铸铁件。使用CY3和HJ3材质的系列刀具。加工速度高,效***,有效节约成本。
(4)其他难加工材料
如粉末冶金、高温合金材料,及镍基、铁基、钴基等高硬度堆焊/喷焊/激光熔覆/热喷涂材料工件。使用HJ8牌号的cbn刀具。

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 河南省郑州市高新技术产业开发区长椿路11号国家大学科技园孵化基地13幢2单元11层1108号 | 统一社会信用代码 | 91410100MA9F399M5R |
| 登记机关 | 郑州市高新技术产业开发区市场监督管理局 | 法定代表人 | 徐建超 |
| 公司成立日期 | 2020-05-09 | 营业期限 | 2020-05-09 至 无固定期限 |
| 经营范围 | 超硬材料及制品的研发、销售、技术转让;五金工具、机电设备、工业成套装备及配件的安装及维修;销售:工量刃具、金属材料及制品、机械设备、化工设备、冶金设备及部件、仪器仪表、矿用机械设备及配件、电力设备、新能源设备及配件;货物或技术进出口。 | ||
-
¥80.00
-
¥80.00
-
¥88.00
-
¥88.00
-
¥88.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥136.00
-
¥136.00
-
¥136.00
-
¥136.00
