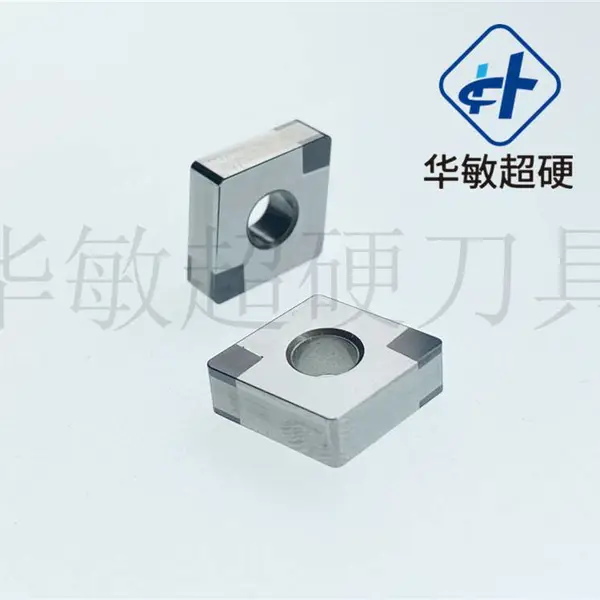
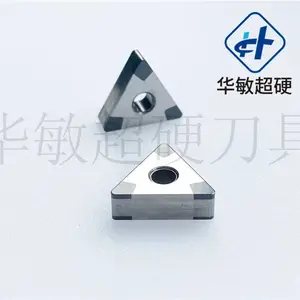
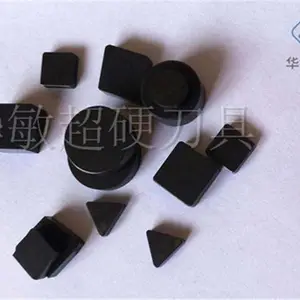
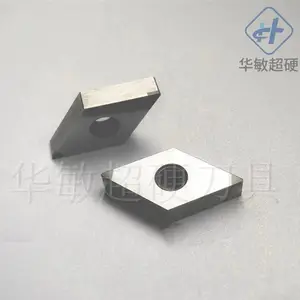
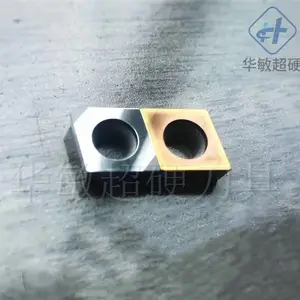

| 产品特性:耐磨抗冲击 | 类型:车削刀具 | 品牌:华敏刀具 |
| 型号:TNGA160404 | 材质:聚晶立方氮化硼 | 是否进口:否 |
| 产地:郑州 | 订货号:CCGW09T304 | 货号:CNGA120404 |
| 结构类型:机夹式 | 是否涂层:非涂层 | 适用机床:车床 |
| 加工范围:高锰钢,淬火钢,铸铁 | 规格:WNGA080408 | 是否跨境货源:否 |
| 切深:0-5mm | 线速度:80-300m/min | 走刀量:0.05-0.15 |
加工淬火后高硬度钢件的刀片材质有硬质合金、陶瓷、立方氮化硼,其中硬质合金刀片的硬度在89~94HRA,相当于71~76HRC,对于HRC48以上的45号钢淬火后车削时,硬质合金刀片容易烧刀造成磨损块且车效率低,陶瓷材质刀片由于脆性太大,容易崩刀,一般常用于超精车HRC50以下45号钢淬火后工件经济性较好。
华敏刀具推出的cbn材质刀片HJ60和CY6系列,采用独特配方设计,既提高了刀片的耐磨性,又具有很好的抗崩损性能,是热后硬车淬火后高硬度钢件的理想刀具。加工出工件表面光洁度Ra0.4,尺寸稳定性好。间断切削加工淬火钢选HJ63材质刀片性能:硬度高,耐磨性好,抗冲击性强。
加工材质如9SiCr 、T8、T10、H13工具钢淬火钢,硬度HRC60左右渗碳淬火钢20CrMnTi、20Cr,模具钢等淬火材料,40Cr 、42CrMo淬硬钢及65HRC以上淬火硬钢, Cr12MoV模具钢淬火料HRC62以上的, HRC62-HRC68硬度淬火后GCr15轴承钢,
车加工钢件高频淬火后硬度HRC55-62的刀片常用型号:
精车外圆、端面、内孔常用刀片型号:
CNGA120404(08),TNGA160404(08),DNGA150404(08),WNGA080404(08),CCGW09T304(08)。
(1) 连续加工用HJ60材质cbn刀片:主要面临的加工难题是硬度高,高温状态下切削会导致刀具不耐磨。针对此类情况,华敏超硬研发出立方氮化硼刀具HJ60牌号此牌号除了本身硬度高,耐磨性好,而且可承受高温状态下高速连续加工齿轮,精度达到Ra0.8。其切削参数为:Vc=60-250m/min,Fr=0.05-0.35,ap≤1mm。加工效果是在切削速度高于陶瓷刀具的基础上,刀具寿命是陶瓷刀具的5倍还要多。

(2) 中等断续加工用HJ61材质cbn刀片:难加工问题有:a.硬度高;b.加工表面有断续,如端面有群孔,或内孔中有槽。CBN刀具HJ61牌号可有效解决。采用非金属(陶瓷)作为粘结剂,提高刀具的抗冲击韧性,可承受中等断续切削,切削参数:Vc=60-250m/min,Fr=0.05-0.35,ap≤1mm,加工效果:不仅刀具寿命高,而且工具费只有进口CBN刀具的1/2。
工件材质:20CrMnTi(硬度HRC58-62) | |||||
刀具材质 | 切削速度 | 刀具寿命 | 效率 | ||
华敏HJ61材质 | 135m/min | 1000件 | 提高22% | ||
某欧系品牌CBN | 110m/min | 600件 | ---- | ||
齿轮端面断续加工 | 工件材质:20CrMnTi(硬度HRC58-62) | ||||
刀具材质 | 刀具寿命 | 最终失效形式 | |||
HJ63材质 | 600件 | 正常磨损 | |||
某欧系品牌CBN | 100件 | 破损碎裂 | |||
(3)强断续大余量切削加工用CY6:主要难加工问题在于:a.硬度高;b.变形量大,余量大;c.齿轮被加工表面属于强断续,刀具需承受很大的冲击。华敏超硬于2015年研制出一款高性能高质量的立方氮化硼刀具,。它的性能是不仅硬度高,耐磨性好,而且抗冲击韧性高于CY6牌号。
齿轮外圆断续加工 | 工件硬度:HRC60 | |||||
刀具材质 | 切削速度 | 刀具寿命 | 最终失效形式 | |||
CY6材质 | 90m/min | 0.5件/刃 | 正常磨损 | |||
某品牌陶瓷刀片 | 45m/min | 0.3件/刃 | 破损碎裂 | |||
滚珠丝杆两端 | 工件材质:GCr15(硬度HRC60-62) | |||||
刀具材质 | 切削速度 | 吃刀深度 | 最终实效形式 | |||
CY6材质 | 95m/min | 4.5mm | 正常磨损 | |||
某品牌陶瓷刀具 | 65m/min | 0.5mm | 破损碎裂 | |||

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 河南省郑州市高新技术产业开发区长椿路11号国家大学科技园孵化基地13幢2单元11层1108号 | 统一社会信用代码 | 91410100MA9F399M5R |
| 登记机关 | 郑州市高新技术产业开发区市场监督管理局 | 法定代表人 | 徐建超 |
| 公司成立日期 | 2020-05-09 | 营业期限 | 2020-05-09 至 无固定期限 |
| 经营范围 | 超硬材料及制品的研发、销售、技术转让;五金工具、机电设备、工业成套装备及配件的安装及维修;销售:工量刃具、金属材料及制品、机械设备、化工设备、冶金设备及部件、仪器仪表、矿用机械设备及配件、电力设备、新能源设备及配件;货物或技术进出口。 | ||
-
¥88.00
-
¥88.00
-
¥88.00
-
¥88.00
-
¥88.00
-
¥136.00
-
¥136.00
-
¥136.00
-
¥88.00
-
¥88.00
-
¥88.00
-
¥88.00
