

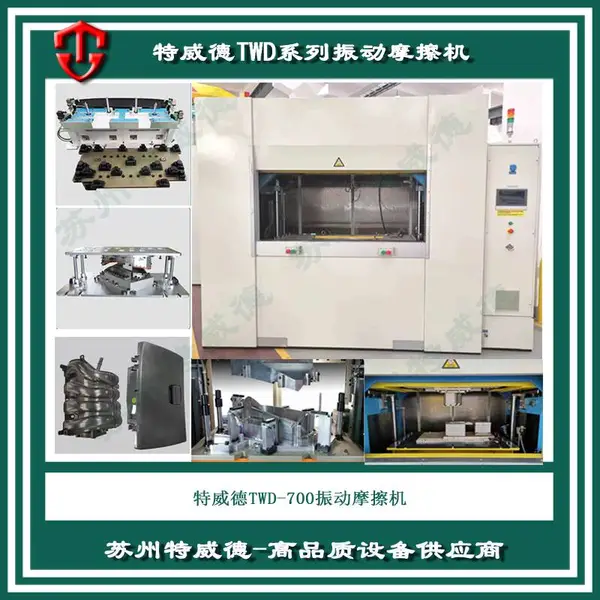
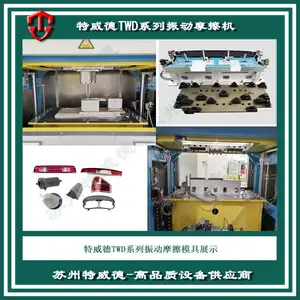

| 产品特性:振动焊接 | 是否进口:否 | 产地:上海 |
| 品牌:特威德 | 型号:TWEED | 工作台移动范围:100mm |
| 焊接压力:5g | 输入电压:220V | 频率:15000Hz |
| 额定输入电源容量:220KVA | 额定输入电流:15A | 空载输出电压:24V |
| 额定负载持续率:100% | 输出电流调节范围:100V | 功率:2800W |
| 效率:10% | 功率因素:15 | 绝缘等级:4 |
| 外壳防护等级:6 | 用途:焊接 | 材料及附件:焊材 |
| 电流:交流 | 作用原理:逆变 | 外形尺寸:500*600*1200mm |
| 净重:95Kg | 焊咀对地电压:24mv | 套装:超声波配套 |

选用TWEED特威德振动摩擦焊接机还是4200W大功率超声波焊接机
如何检测超声波换能器的好坏 超声波换能器是超声波产品的心脏.而机电设备尤其重要.它将电箱送过来的高频高压电源转换成高频机械振动,功率输出可达好几千瓦,所以它的稳定性及功率输出对整机运作性能相当重要,也是设备中有价款值的,它是体现整台设备价值的关键. 以下是如何检测超声波换能器的好坏的方法: 1、参数检测;检测换能器参数是否跟电箱参数匹配,是否能达到理想效果。 2、可以从它的制作工艺及外观来鉴别:它直接体现出技术对产品的质量重视,工艺及外观好的产品质量自然会好一点(但也不能是)。而且设计工艺直接影响产品质量。 ? 3、可以根据它的工艺设计及使用材料来鉴别:不过这需要对换能器材料很了解。设计是否合理应根据选用材料来定,材料的好坏直接影响产品的质量,照板复制出来的不一定行.同规格的材料产地不一样,质量也就相差很大.差的材料再好的技术也做出好产品。 超声波换能器 4、上机试验: ? 1) 、稳定性试验(模拟老化试验);带上设备额定负载检测电箱及换能器的功率输出稳定性。 ? 2) 、超负荷运作测试;测试产品质量的稳定性及寿命。此项检测只需带上额定负载连续不间断运行8小时即可。 3) 、功率输出试验;它能检测出换能器与电箱的匹配情况,同时可以反应出电箱及换能器负载功率输出的大小,模具带的越大工作效果越好说明功率输出越强。(电流大小只能反应输出效率,并不代表设备功率大小) .
产品用超声波焊接工艺需要满足三个基本条件才能达到理想的效果 1.两个塑胶材料是否可以熔接:不同种材质之间有的能更好地焊接,有的是基本能相熔,有的是不相熔的。同一材料之间熔点是相同的,从原理讲是可以焊接的,但是当要焊接的工件的熔点大于350℃时,就不在适合用超声焊接了。因为超声是瞬间使工件分子溶化,判断依据是在3秒之内,不能良好熔接,就应该选择其它焊接工艺。如热板焊接等。一般来讲ABS料是容易焊接,尼龙或PP料是难熔接的。 2.塑胶件要加合理的超声波焊线:当瞬间能量产生时,接缝面积越大,能量分散越严重,焊接效果越差,甚至无法焊接。另外超声波是纵向传波的,能量损失同距离成正比,远距离焊接应控制在6厘米以内。焊接线应控制在30----80丝之间为宜,工件的壁厚不能低于2毫米,否则不能良好熔接,特别是要求气密的产品。 3.产品结构要设计合理:在产品研发设计前我们要考虑到做好成品的外观,两个合成的塑胶件接缝位置是否错位刮手,依靠超声波固定夹具来解决焊接后错位是错误的,产品放入夹具太紧会刮伤,制作夹具默认放大单边0.1mm,那么产品没有的情况下,焊接好的成品会有0.2mm的错位,超声波厂家也有做气动或手动工装夹具来固定产品避免错位,生产速度和夹具制造成本都会造成不必要的开支。有经验的工程师应该都知道,没有美工线的产品在装配变形后极易引起上下盖错位,从而导致刮手。超声也是一样,也有错位的机率,为了防止有刮手现像,还是做一点美工线在上面。
35K塑料熔接机 超音波焊接机生产工厂
为解决上述技术问题,本实用技术方案是一种超声波熔切水口料装置,包括机座平台、支柱及超声波熔接机体,所述支柱竖立于机座平台一端,所述超声波熔接机体架设于支柱上端;还包括超声波下模、升降装置及超声波上模;所述超声波下模设置于机座平台之上,用于带有水口料的待加工产品;所述升降装置安装于超声波熔接机体上,超声波上模与升降装置下端相连接,升降装置可带动超声波上模上下位移;所述超声波上模与超声波下模的位置上下相对,该超声波上模可往下于超声波下模上的待加工产品的水口料。 在上述技术方案中,所述升降装置为下压气动装置。在上述技术方案中,所述超声波的频率为15 kHz 20 kHz 。在上述技术方案中,所述超声波上模的形状呈圆柱体型,所述超声波下模的形状呈凸圆台型。超声波熔切水口料装置的工作原理为将带有水口料的产品放入超声波下模上,启动超声波熔接机体,超声波上模快速垂直落下水口料后,开始发出的声波,将产品和水口料相连处分离开,完成水口熔切工艺,其熔切的产品外观良好,不会有水口残留,毛丝,刮花等现象。 本实用有益效果是本实用采用机器动力方式,摒弃了原有的手动按压的繁琐工艺手法,避免了操作过程中手动存在的精度偏差问题。只需将注塑成型的带有水口料的待加工产品置于超声波下模上,然后通过超声波上模的下压,并发出超声波,即可进行产品的水口料熔切,其操作容易,效率,以1*8的产品为例,4秒能完成8个产品的水口熔切,每小时7200个产品,产能大大提高,使其减小企业人工的投入及机壳物料的损坏浪费,降低企业生产的成本,有利于提高工作的生产效率,推动企业向数字自动化的智能方向发展,有利于公司在市场的竞争力。再者,由于本实用利用超声波熔切分离水口料,无需对带有水口料的产品进行严格的位置限定,因而更改产品结构时,超声波模具一般能继续使用,通用性强,也不会因为水口料变形导致维修超声波模具的问题。
超声波切水口注塑料口工艺 超声波振动水口切除.利用超声波的原理将注塑好的塑胶件水口振落;振落的塑胶件光滑漂亮无毛刺;小型塑胶配件/压克力钻/苯料钻/树脂钻/AB钻及相关纽扣的切割加工,每次切除震落水口只需在0.5~1S内完成,只需1~2秒即可切割完成,而且切割下来的钻表面光滑,切口无毛边和尾巴。 手机机壳、按键、装饰片、塑胶玩具及各种电子产品在注塑完成之后,一般都会连接有水口料(残留料)。 在现有技术中,处理和分离产品的水口料主要有以下两种方式: 其一、人工用剪钳将产品边缘的水口料剪掉,用这种方法处理水口料时,容易出现操作失误而造成品质问题,故人工用剪钳剪水口有如下缺陷需要人一手拿产品,另一手拿剪钳将产品与水口料剪掉分离,操作过程繁杂。如一产品出模数位1*8,按剪一个水口 2秒,现在8个水口就需要20秒,每小时1800个产品,远远达不到生产产能,并且人工剪水口时间长会导致疲劳,手指疼痛,使人精力不集中,产生品质问题,人工手动操作还受个人主观意识的影响,其剪出来的水口长短不一、速度的快慢都存在着随意不确定性,这样直接影响产品的质量。如水口剪长、刮花产品等,导致物料报废。 其二、开五金冲切模具将产品边缘的水口冲切掉,用这种方法处理水口料时,同样容易出现操作失误造成的品质问题出现,故开五金冲切模具水口有如下缺陷: ? 1.需要人一手拿产品放入开好的开五金冲切模具里面定好位,另一手将手啤机压下来,将产品和水口分离, 冲切时间长会导致疲劳,手指疼痛,使人精力不集中,产生品质问题,人工手动操作还受个人主观意识的影响,其速度快慢不一。这种方式处理出水口如一产品出模数位1*8,按一次冲切完成计算需要6秒,现在8个水口就需要6秒,每小时4800个产品,生产产能比上一种方式提高60%,但是相对产能还是比较低。并且这种方式处理水口还有一个重要的缺陷如下一款产品在开发阶段难免会对产品结构做相应的更改,故冲模是按产品来制作的,是不可以随便更改的,有些产品因结构需要更改产品,导致冲切模具无法使用,必须重新按更改后的新产品制作冲模,前套模具报废。 ?2.冲切模具对产品和水口尺寸要求很高,因注塑出来的产品会有不同程度的缩水现象,往往因为缩水现象导致冲模尺寸和产品尺寸对不到,需要更改冲模,还有水口不能变形,有一点变形也对不到冲模。 超声波切水口

公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
-
¥1.89万
-
¥1.89万
-
¥1888.00
-
¥1888.00
-
¥1888.00
-
¥1888.00
-
¥1888.00
-
¥1888.00
-
¥1888.00
-
¥1888.00
-
¥1.89万
-
¥1888.00
