


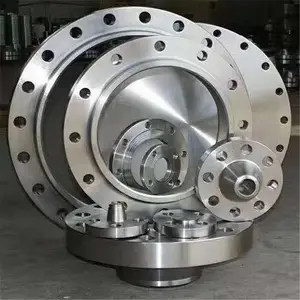

| 产品特性:量大优惠 | 材质:碳钢 | 产地:盐山 |
| 等级:高压 | 抗压强度:1.0Mpa-6.3Mpa | 类型:轴向型 |
| 连接方式:焊接 | 品牌:申鸿牌 | 特殊功能:弹性好、 钢度值低、 耐腐蚀、 耐高压 |
| 型号:219 | 直径:DN200 | 执行标准:HG/T20615 |
| 产品规格:DN200 PN1.6Mpa | 是否跨境货源:否 |
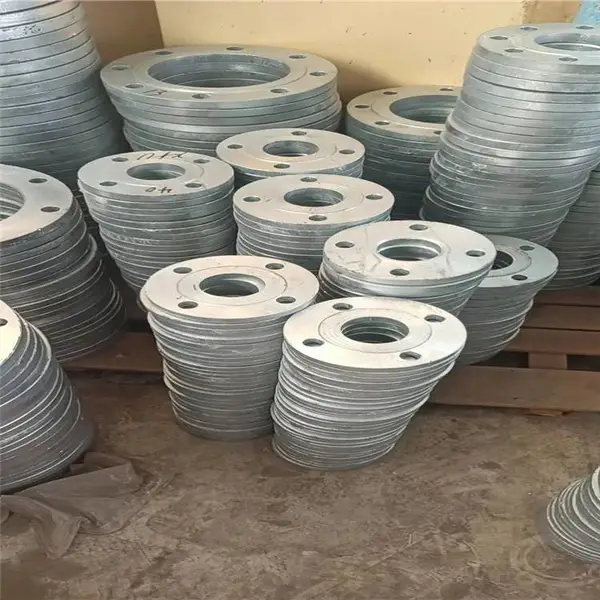
申鸿牌不锈钢平焊法兰质优价廉广东省法兰供应
减速机法兰,用于电机与减速机的连接,以及减速机与其它设备之间的连接。分类方法?板式平焊钢制管法兰盘板式平焊钢制管法兰盘1:按化工(HG)行业标准分:整体法兰(IF),螺纹法兰(Th),板式平焊法兰(PL),带颈对焊法兰(WN),带颈平焊法兰(SO),承插焊法兰(SW),对焊环松套法兰(PJ/SE),平焊环松套法兰(PJ/RJ),衬里法兰盖(BL(S)),法兰盖(BL)。
2:按石化(SH)行业标准分:螺纹法兰(PT),对焊法兰(WN),平焊法兰(SO),承插焊法兰(SW),松套法兰(LJ),法兰盖(不表注)。3:按机械(JB)行业标准分:整体法兰,对焊法兰,板式平焊法兰,对焊环板式松套法兰,平焊环板式松套法兰,翻边环板式松套法兰,法兰盖。
在较小的孔的直径是一样的ID相同管道的匹配
㈢模具钢材的冶金质量冶金质量也对模具钢材的性能有很大的影响,只有具有的冶金质量,才能充分发挥模具钢材的各种性能。因此对于生产精密、复杂、长寿命的模具,必须选用冶金质量的适宜的材料。主要冶金生产部门也千方百计致力于模具钢材冶金质量的提高。主要有以下几个方面:⒈冶炼质量对于高质量的模具钢材,广泛采用炉外精炼、真空处理、真空冶炼、喷粉处理、电渣重熔等工艺、降低钢中的有害元素、氧、氢和夹杂物的含量,进行化学成分和浇注温度的微调。
4:按(GB)标准分:整体法兰,螺纹法兰,对焊法兰,带颈平焊法兰,带颈承插焊法兰,对焊环带颈松套法兰,板式平焊法兰,对焊环板式松套法兰,平焊环板式松套法兰,翻边环板式松套法兰,法兰盖。折叠编辑本段材质。
LCB(低温碳钢),LC3(3.5%镍钢),WC5(1.25%铬0.5%钼钢),WC9(2.25%铬),C5(5%铬0.5%钼),C12(9%铬1%钼),CA6NM(4(12%铬钢),CA15(4)(12%铬),CF8M(316不锈钢),CF8C(347不锈钢),CF8(304不锈钢),CF3(304L不锈钢),CF3M(316L不锈钢),CN7M(合金钢),M35-1(蒙乃尔)。不锈钢带颈对焊钢制管法兰不锈钢带颈对焊钢制管法兰WCB(碳钢)N7M(哈斯特镍合金B),CW6M(哈斯塔镍合金C),CY40(因科镍合金)等。
SPHC——首位S为钢Steel的缩写,P为板Plate的缩写,H为热Heat的缩写,C商业Commercial的缩写,整体表示一般用热轧钢板及钢带。SPHD——表示冲压用热轧钢板及钢带。SPHE——表示深冲用热轧钢板及钢带。SPCC——表示一般用冷轧碳素钢薄板及钢带,相当于Q195-215A牌号。其中第三个字母C为冷Cold的缩写。需***抗拉试验时,在牌号末尾加T为SPCCT。
搭接法兰盘:在搭接法兰实际上是完全相同的滑动法兰
管件或器材,先各自固定在一个法兰盘上,两个法兰盘之间,加上法兰垫,用螺栓紧固在一起,完成了连接。有的管件和器材已经自带法兰盘,也是属于法兰连接。法兰连接是管道施工的重要连接方式。 法兰连接使用方便,能够承受较大的压力。 在工业管道中,法兰连接的使用十分广泛。在家庭内,管道直径小,而且是低压,看不见法兰连接。如果在一个锅炉房或者生产现场,到处都是法兰连接的管道和器材。折叠编辑本段连接方式法兰(flange)连接就是把两个管道。
1, 按照连接方式法兰连接种类可分为:板式平焊法兰,带颈平焊法兰,带颈对焊法兰,承插焊法兰,螺纹法兰,法兰盖,带颈对焊环松套法兰,平焊环松套法兰,环槽面法兰及法兰盖,大直径平板法兰,大直径高颈法兰,八字盲板,对焊环松套法兰等。
许多客户所疑问的就是铁板焊接法兰的质量是否胜过锻打焊接法兰。其实铁板焊接法兰的质量和锻打的焊接法兰的质量是一样的,但是铁板焊接法兰到底什么地方不能有保障呢,也就是铁板焊接法兰的材质没有保障了,因为一般的过程之中,铁板焊接法兰的密度是没有问题的,但是在进行生产的过程之中,铁板焊接法兰的毛坯很少进行检测,所以来说,所生产出来以后,不经过检测的铁板焊接法兰的材质不能***。折叠编辑本段焊接质量作为铁板焊接法兰来说。
限制是内置的孔,作为一个专为管道肩套停留在底部
产品的设计均基于我们对管材生产的经验和理解。控制系统集成了高速工业PC机用于图像处理以及友好的用户界面,同时还包括强壮的PLC提供坚固、可靠和耐用的实时控制。高分辨率的传感器:独特的高分辨率三条纹激光器设计相对于基本的激光焊缝跟踪系统而言具有如下优点:高分辨率意味着同样的传感器可以被用于对接接头的外焊以及斜坡口的外焊三条纹激光器改善了跟踪和测量质量,在实际内缝的焊接中可以更好地估计间隙和错边。螺旋制管需要很大的资本投资,因此我们的系统必须能够可靠地多年运行。
焊接工艺折叠所需设备手工电焊设备一套,手柄式角磨机一台,电动气锤一把,平面尺一把。折叠焊前准备1:检查调试设备,确保设备正常运转,2.准备φ4.0J402焊条好在300℃-350℃烘干一小时。
焊接过程1:组装把椎体和兰按图纸要求组装在一起,再平均把兰分成8等份。2,焊接由于法兰较厚,坡口较大,因此采用分段对称,多层焊接。折叠焊缝质量要求焊缝强度至少达到母材强度。焊缝表面平整光滑,无烧穿,气孔,焊漏,夹渣,咬边,未焊满等缺陷。余高小于2mm。
-
 ¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
-
¥58.00
