

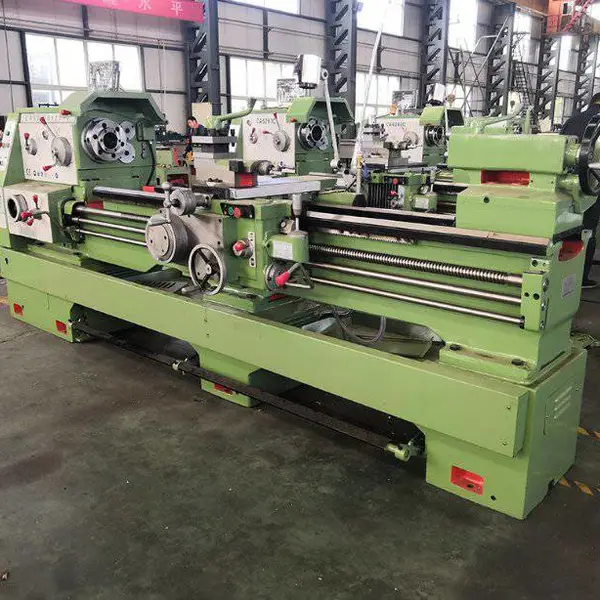
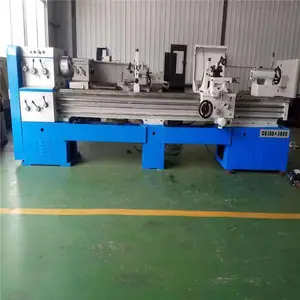
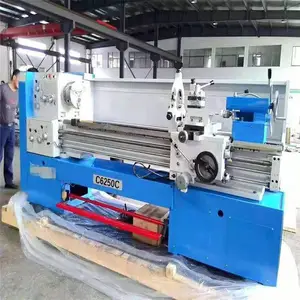

| 品牌:广速 | 类型:普通车床 | 控制形式:人工 |
| 布局形式:卧式 | 售后服务:0632-5157758 | 型号:c6150 |
| 主电机功率:5.5kWkw | 外形尺寸:2235-1930-1850mmmm | 最大加工长度:400mmmm |
| 最大加工直径:40mmmm | 最大回转直径:360mmmm | 主轴转速级数:4 |
| 主轴通孔直径:40mmmm | 安装形式:落地式 | 适用行业:通用 |
| 动力类型:机械传动 | 适用范围:通用 | 是否库存:是 |

1.三爪卡盘(用于圆柱形工件),四爪卡盘(不规则工件)
2.活(用于固定加工件)
3.中心架(稳定加工件)
4.跟刀架
折叠主要特点
1、低频力矩大、输出平稳
2、矢量控制
3、转矩动态响应快、稳速精度高
4、减速停车速度快
5、抗干扰能力强
折叠编辑本段操作规程
折叠1.开车前的检查
1.1 根据机床润滑图表加注合适的润滑油脂。
1.2 检查各部电气设施,手柄、传动部位、防护、限位装置可靠、灵活。
1.3 各档应在零位,皮带松紧应符合要求。
1.4 床面不准直接存放金属物件,以免损坏床面。
1.5 被加工的工件、无泥砂、防止泥砂掉入拖板内、磨坏导轨。
1.6 未夹工件前必须进行空车试运转,确认一切正常后,方能装上工件。
折叠2.操作程序
2.1 上好工件,先起动润滑油泵,使油压达到机床的规定,方可开动。
2.2 调整交换齿轮架,调挂轮时,必须切断电源,调好后,所有螺栓必须紧固,扳手应及时取下,并脱开工件试运转。
2.3 装卸工件后,应立即取下卡盘扳手和工件的浮动物件。
2.4 机床的尾架、摇柄等按加工需要调整到适当位置,并紧固或夹紧。
2.5 工件、刀具、夹具必须装卡牢固。浮动力具必须将引刀部分伸入工件,方可启动机床。
2.6 使用中心架或跟刀架时,必须调好中心,并有良好的润滑和支承接触面。
2.7 加工长料时,主轴后面伸出的部份不宜过长,若过长应装上托料架,并挂危险标记。
2.8 进刀时,刀要缓慢接近工作,避免碰击;拖板来回的速度要均匀。换刀时,刀具与工件必须保持适当距离。
2.9 切削车刀必须紧固,车刀伸出长度一般不超过刀厚度的2.5倍。
普通车床的正常使用必须满足如下条件,机床所处位置的电源电压波动小,环境温度低于30摄示度,相对湿度小于80%。
1机床位置环境要求
机床的位置应远离振源、应避免阳光直接照射和热辐射的影响,避免潮湿和气流的影响。如机床附近有振源,则机床四周应设置防振沟。否则将直接影响机床的加工精度及稳定性,将使电子元件接触不良,发生故障,影响机床的可靠性。
2电源要求
一般普通车床安装在机加工车间,不仅环境温度变化大,使用条件差,而且各种机电设备多,致使电网波动大。因此,安装普通车床的位置,需要电源电压有严格控制。电源电压波动必须在允许范围内,并且保持相对稳定。否则会影响数控系统的正常工作。
3温度条件
用户在使用机床时,不允许随意改变控制系统内制造厂设定的参数。这些参数的设定直接关系到机床各部件动态特征。只有间隙补偿参数数值可根据实际情况予以调整。
用户不能随意更换机床附件,如使用超出说明书规定的液压卡盘。制造厂在设置附件时,充分考虑各项环节参数的匹配。盲目更换造成各项环节参数的不匹配,甚至造成估计不到的事故。 使用液压卡盘、液压刀架、液压尾座、液压油缸的压力,都应在许用应力范围内,不允许任意提高。
车床类型
按用途和结构的不同,车床主要分为卧式车床和落地车床、立式车床、630转塔车床、单轴自动车床、多轴自动和半自动车床、仿形车床及多刀车床和各种化车床,如凸轮轴车床、曲轴车床、车轮车床、铲齿车床。在所有车床中,以卧式车床应用为。卧式车床加工尺寸公差等级可达IT8~IT7,表面粗糙度Ra值可达1.6μm。近年来,计算机技术被运用到机床制造业,随之出现了数控车床、车削加工中心等机电一体化的产品。普通车床加工对象广,主轴转速和进给量的调整范围大,能加工工件的内外表面、端面和内外螺纹。这种车床主要由工人手工操作,生产效率低,适用于单件、小批生产和修配车间。转塔和回转车床具有能装多把刀具的转塔刀架或回轮刀架,能在工件的一次装夹中由工人依次使用不同刀具完成多种工序,适用于成批生产。自动车床按一定程序自动完成中小型工件的多工序加工,能自动上下料,重复加工一批同样的工件,适用于大批、大量生产。多刀半自动车床有单轴、多轴、卧式和立式之分。单轴卧式的布局形式与普通车床相似,但两组刀架分别装在主轴的前后或上下,用于加工盘、环和轴类工件,其生产率比普通车床提高3~5倍。仿形车床能仿照样板或样件的形状尺寸,自动完成工件的加工循环(见仿形机床),适用于形状较复杂的工件的小批和成批生产,生产率比普通车床高10~15倍。有多刀架、多轴、卡盘式、立式等类型。立式车床主轴垂直于水平面,工件装夹在水平的回转工作台上,刀架在横梁或立柱上移动。适用于加工较大、较重、难于在普通车床上安装的工件,分单柱和双柱两大类。铲齿车床在车削的同时,刀架周期地作径向往复运动,用于铲车铣刀、滚刀等的成形齿面。通常带有铲磨附件,由单独电动机驱动的小砂轮铲磨齿面。化车床加工某类工件的特定表面的车床,如曲轴车床、凸轮轴车床、车轮车床、车轴车床、轧辊车床和钢锭车床等。联合车床主要用于车削加工,但附加一些特殊部件和附件后还可进行镗、铣、钻、插、磨等加工,具有"一机多能"的特点,适用于工程车、船舶或移动修理站上的修配工作。马鞍车床马鞍车床在车头箱处的左端床身为下沉状,能够容纳直径大的零件。车床的外形为两头高,中间低,形似马鞍,所以称为马鞍车床。马鞍车床适合加工径向尺寸大,轴向尺寸小的零件,适于车削工件外圆、内孔、端面、切槽和公制、英制、模数、经节螺纹,还可进行钻孔、镗孔、铰孔等工艺,特别适于单件、成批生产企业使用。马鞍车床在马鞍槽内可加工较大直径工件。机床导轨经淬硬并精磨,操作方便可靠。车床具有功率大、转速高,刚性强、精度高、噪音低等特点。12.仪表车床仪表车床属于简单的卧式车床,一般来说工件加工直径在250mm以下的机床,多属于仪表车床。仪表车床分为普通型、六角型和精整型。这种车床主要由工人手工操作,适用于单件、简单零部件的大批生产。

滕州市广速数控机床有限公司是一家集研发、生产、销售与一体的规模企业,公司坐落在素有'鲁南明珠'之称的墨子、墨班故里—山东省滕州市。 公司一贯本着:'以顾客期望为关注中心,追求******,创造高品质'的企业宗旨,在'团结进取,***创新、励精图治'的企业精神和'诚信严谨、海纳百川、务实奋进'的企业文化的指导下,为实现'生产的产品、提供的服务、实施的管理、创造的品牌'的企业目标而努力。 近年来,公司不断加大研发投入和技术创新的力度,产品的更新换代及产品的内外质量不断提高,一批科技含量高、社会效益好的产品不断推出,增强了企业的市场竞争力。 滕州市广速数控机床有限公司愿与国内外各界朋友真诚合作、共同发展。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 山东省枣庄市滕州市北辛街道后荆沟村东头 | 统一社会信用代码 | 91370481334451872P |
| 登记机关 | 滕州市市场监督管理局 | 法定代表人 | 刘现增 |
| 公司成立日期 | 2015-04-08 | 营业期限 | 2015-04-08 至 无固定期限 |
| 经营范围 | 生产销售:数控机床及机床零配件、机械设备、液压设备。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥5万
-
¥5.3万
-
¥17.5万
-
¥2.88万
-
¥3.7万
-
¥5.6万
-
¥6.8万
-
¥23万
-
¥9.3万
-
¥1.5万
-
¥2.05万
-
¥7万
