

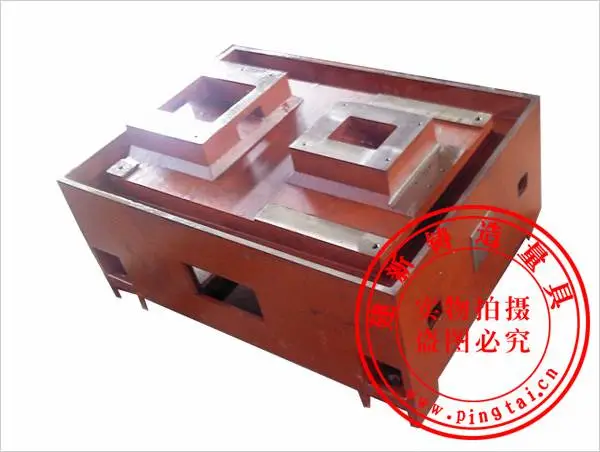

| 产品特性:铸铁 | 是否进口:否 | 产地:河北沧州 |
| 类型:机床铸件 | 品牌:建新量具 | 型号:600*900 |
| 精度:1级 | 加工定制:是 | 材质:HT250 |
| 工作面硬度:HB240 | 规格:600*900 |

床身铸件 数控机床
1、床身铸件均采用树脂砂、消失模实型铸造,单件达到40吨以上,年生产量在8500吨。
2、材质均为细 腻的灰口铸铁ht200-ht300,的配比,更高的抗拉抗弯强度,使您购买无***。
3、国际流行的热处 理工艺,使铸件的应力变形减少到小度。长久使用更趋于稳定。
灰铸铁件标准:gb9439—88 特点
(1) 耐磨性与消震性好。由于铸铁中石墨有利于润滑及贮油,所以耐磨性好。同样,由于石墨的存在,灰口 铸铁的消震性优于钢。
(2) 工艺性能好。由于灰口铸铁含碳量高,接近于共晶成分,故熔点比较低,流动性 良好,收缩率小,因此适宜于铸造结构复杂或薄壁铸件。另外,由于石墨使切削加工时易于形成断屑,所 以灰口铸铁的可切削加工性优于钢。 硬度和抗拉强度之间的关系:灰铸铁的硬度和抗拉强度之间,存在一 定的对应关系,其经验关系式为: a、当o≥196n/mm2时;hb=rh(飞00+0 4380b) (b1) b、当 0≥796n/mm2时;hb=rh(44+o 7240b)(b2) 式中相对硬度(rh)值主要由原材料、熔化工艺、处理工艺及 铸件的冷却速度所确定。
(3) 优点 树脂砂型刚度好,浇注初期砂型强度高这就有条件利用铸铁凝固过程的石墨化膨胀,有效地消除缩孔、缩 松缺陷,实现灰铸铁、球墨铸铁件的少冒口、无冒口铸造。数控机床床身铸件等大型模具较之传统砂型有 很大优势,它不但省去了昂贵的木型费用,而且便于操作,缩短了生产周期,提高了生产效率,具有尺寸 精度高,加工余量小,表面质量好等优势。
机床铸件的特点:
(1)耐磨性与消震性好。由于铸铁中石墨有利于润滑及贮油,所以耐磨性好。同样,由于石墨的存在,灰口铸铁的消震性优于钢。
(2)工艺性能好。由于灰口铸铁含碳量高,接近于共晶成分,故熔点比较低,流动性良好,收缩率小,因此适宜于铸造结构复杂或薄壁铸件。另外,由于石墨使切削加工时易于形成断屑,所以灰口铸铁的可切削加工性优于钢。机床床身铸件
机床铸件树脂砂型刚度好,浇注初期砂型强度高这就有条件利用铸铁凝固过程的石墨化膨胀,有效地消除缩孔、缩松缺陷,实现灰铸铁、球墨铸铁件的少冒口、无冒口铸造。实型铸造生产中采用聚苯乙烯泡塑模样应用呋哺树脂自硬砂造型。当金属液浇入铸型时,泡沫塑料模样在高温金属液作用下迅速气化,燃烧而消失,金属液取代了原来泡沫塑料所占据的位置,冷却凝固成与模样形状相同的实型铸件。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
