

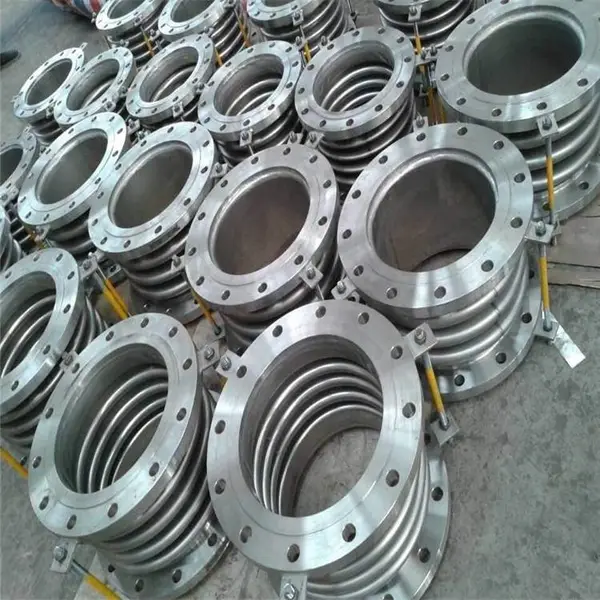
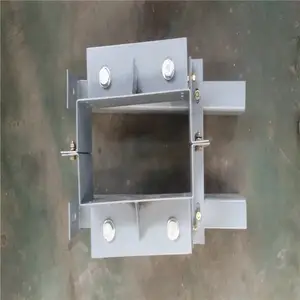
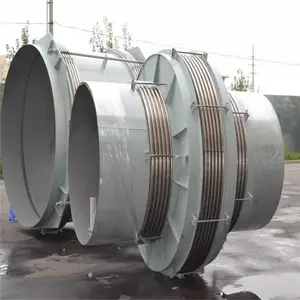
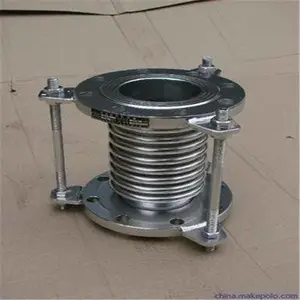

| 产品特性:厂家直销 | 类型:横向型 | 产地:盐山 |
| 材质:20# Q345B 不锈钢 | 品牌:申鸿牌 | 型号:60-2000mm |
| 连接方式:焊接 | 壁厚:3-18mm | 等级:正品 |
| 管厚:3-18mm | 特殊功能:弹性好 | 外形分类:波纹补偿器 |
| 直径:60-2000 | 执行标准:gb/t12459 | 产品规格:60-2000 |
| 是否跨境货源:否 |
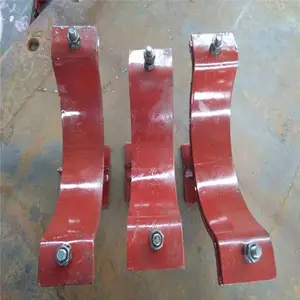
山东管夹滑动支座价格 159*6碳钢弯头价 可变弹簧支架厂家
Ultronics控制系统的关键在于其独特的双阀芯控制技术,每片阀有两个阀芯,相当于将一个三位四通阀变成两个三位三通阀的组合,两个阀芯既可单独控制,也可根据控制逻辑进行成对控制,并且两个工作油口都有压力传感器,每一个阀芯都有位置传感器,通过对传感信号的闭环控制可以分别对两路液压油的压力或流量进行控制,具有很高的控制精度,通过不同的组合可以得到许许多多的控制方案,以满足系统的需要。每片阀都有两个完整的设置好的混合信号ASIC(模拟型专用集成电路)和一个RISC(精简指令处理器)。
低压管道可以使用丝接法兰,四公斤以上压力的使用焊接法兰。两片法兰盘之间加上密封垫,然后用螺栓紧固。不同压力的法兰厚度不同,它们使用的螺栓也不同。水泵和阀门,在和管道连接时,这些器材设备的局部,也制成相对应的法兰形状,也称为法兰连接。凡是在两个平面周边使用螺栓连接同时封闭的连接零件,一般都称为"法兰",如通风管道的连接,这一类零件可以称为"法兰类零件"。但是这种连接只是一个设备的局部。
又叫法兰凸缘盘或突缘。法兰是管子与管子之间相互连接的零件,用于管端之间的连接,也有用在设备进出口上的法兰,用于两个设备之间的连接,如减速机法兰。法兰连接或法兰接头,是指由法兰,垫片及螺栓三者相互连接作为一组组合密封结构的可拆连接。管道法兰系指管道装置中配管用的法兰,用在设备上系指设备的进出口法兰。法兰上有孔眼,螺栓使两法兰紧连。法兰间用衬垫密封。法兰分螺纹连接(丝扣连接)法兰,焊接法兰和卡夹法兰。法兰(Flange)法兰都是成对使用的如法兰和水泵的连接,就不好把水泵叫"法兰类零件"。比较小型的如阀门等,可以叫"法兰类零件"。良好的焊接性能,满足波纹管在制作过程中的焊接工艺要求。对于地沟敷设的热力管网,当补偿器所处管道地势较低时,雨水或事故性污水会浸泡波纹管,应考虑选用耐蚀性更强的材料,如铁镍合金,高镍合金等。由于此类材料价格较高,在制造波纹管时,可以考虑仅在与腐蚀性介质接触的表面增加一层耐蚀合金。
膨胀节所有的活动元件不得被外部构件卡死或限制其活动部位正常动作
不符标准,可采用机加工与定心敲击法结合修复。严重锈蚀时,应更换阀座。2膜片应光滑,无划痕,弹性符合要求。2控制阀5.2.1调节压力阀阀芯与阀座吻合严密,渗漏试验五分钟,渗漏不超过一滴。根据磨损情况,可相应采取机加工,定心敲击法或研磨法修复。无法修复则更换。2补油阀质量标准、检修方法与压力阀相同。3泵体部分5.3.1柱塞5.3.1.1与导向套配合尺寸公差为酱,圆度为.2mm,直线度为.22mm,表面粗糙度为,表面硬度HR5-55。1.2配合轴径与轴径同轴度.2mm。1.3修磨量.1D(D为直径)。2导向套5.3.2.1与柱塞配合尺寸公差为表面粗糙度5.3.2.2内径与外径同轴度为公.2mm。3密封图应有良好弹性,元老化裂纹现象,与柱塞配合面无划痕损伤。4曲轴、中轴部分5.4.1曲轴5.4.1.1主轴颈、曲柄颈与轴瓦配合尺寸公差为,圆度.2mm,直线度Φ.2mm,表面粗糙度。1.2主轴颈与曲柄颈平行度为.3mm。1.3主轴颈与曲柄颈修磨量为直径的.4。2轴瓦壳5.4.2.1与轴瓦配合表面无拉伤起毛现象,表面粗糙度。2.2与轴瓦配合表面与导向孔垂直度为.2mm。2.3两轴瓦壳组合后,其两端导向孔同轴度社.2mm。3轴瓦5.4.3.1与轴瓦壳配合寸公差为,与曲柄配合尺寸公差为,配合表面粗糙度5.4.3.2轴瓦键槽与键配合尺寸公差为。4曲轴套5.4.4.1与主铀颈配合尺寸公差为,表面粗糙度为。4.2内径与外径同轴度为Φ.2mm。5中轴5.4.5.1与轴套配合尺寸公差为,圆度为.2mm,直线度.2mm,表面粗糙度,调质处理。2配合轴径与轴径同轴度Φ.1mm。3修磨量为直径的.4。6中轴套5.4.6.1表面粗糙度。2内径与外径向轴度Φ.2mm。车与验收6.1试车前准备工作6.1.1清除泵座及周围一切工具和杂物。2检查各部连接螺栓是否紧固。3检查密封圈压紧程度。4检查曲轴箱、液压腔、控制阀油箱的润滑油是否充足。5盘车两周,注意泵内有无异声,盘车是否轻便。6检查电器部分与控制装置有无异常现象。7拆去联轴器柱销,检验电机转向是否正确。8装上联轴器柱销,按好安全罩,准备试车。2试车6.2.1开车前必须使泵头内充满水或料液。
管道对中性要好,在无其它方法***时,可采用直管敷设后切下等长管道再安装膨胀节的方法来***。须注意的是,膨胀节是不吸收扭矩的,因此在安装膨胀节时,不允许膨胀节受到扭转。膨胀节所有的活动元件不得被外部构件卡死或限制其活动部位正常运作。
内部致密度高,能承受较高压力,弹性变形效果优异
波纹管不能承重,应单独吊装,除设计要求预拉伸或冷紧的预变形量外,严禁用使波纹管变形的方法来调整管道的安装偏差,安装过程不允许焊渣飞溅到波纹管表面和受到其他机械性损伤,波纹管所有活动元件不得被外部构件卡死或限制其活动部位正常工作。
三是采用3罐并列喷吹、全自动倒罐和喷吹技术,为3号高炉快速达到高产和节能降耗提供了有利的技术***。展望对于高炉炼铁来说,铁前工序承担着较大的降本和减排压力,无论从降低生产成本还是从节约能耗和减少污染物排放的角度来看,提高高炉喷煤比及降低焦比和燃料比都是高炉炼铁发展的必然趋势。针对目前条件的考虑,喷煤工艺已趋于成熟,短期内恐不会出现新的喷吹工艺,故近几年高炉喷煤将继续采用现有的喷吹工艺流程,但是在控制系统和计量检测方面将有所改进。
按照连接方式法兰连接种类可分为:板式平焊法兰,带颈平焊法兰,带颈对焊法兰,承插焊法兰,螺纹法兰,法兰盖,带颈对焊环松套法兰,平焊环松套法兰,环槽面法兰及法兰盖,大直径平板法兰,大直径高颈法兰,八字盲板,对焊环松套法兰等。
许多客户所疑问的就是铁板焊接法兰的质量是否胜过锻打焊接法兰。其实铁板焊接法兰的质量和锻打的焊接法兰的质量是一样的,但是铁板焊接法兰到底什么地方不能有保障呢,也就是铁板焊接法兰的材质没有保障了,因为一般的过程之中,铁板焊接法兰的密度是没有问题的,但是在进行生产的过程之中,铁板焊接法兰的毛坯很少进行检测,所以来说,所生产出来以后,不经过检测的铁板焊接法兰的材质不能***。折叠编辑本段焊接质量作为铁板焊接法兰来说。
折叠编辑本段焊接工艺折叠所需设备手工电焊设备一套,手柄式角磨机一台,电动气锤一把,平面尺一把。折叠焊前准备检查调试设备,确保设备正常运转,备φ4.0J402焊条好在300℃-350℃烘干一小时。折叠焊接过程。 高气密性,耐介质性和耐候性及耐辐射性等
-
 ¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
-
¥135.00
