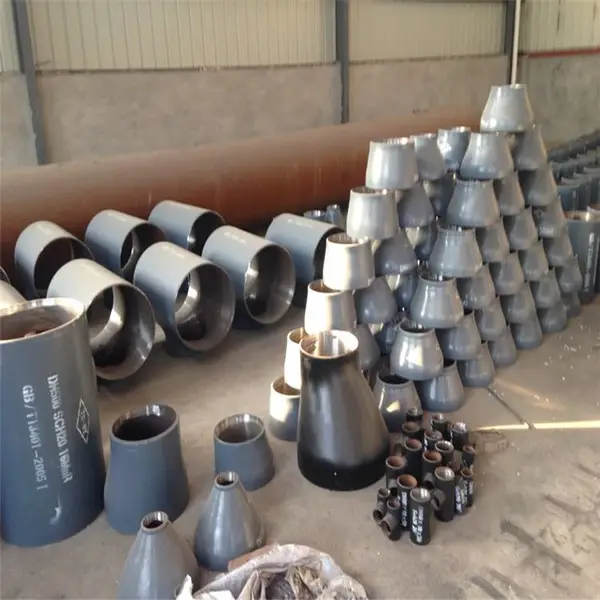
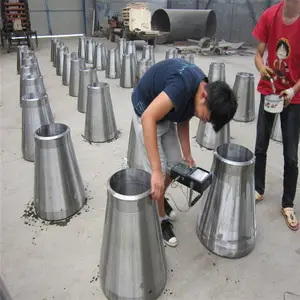
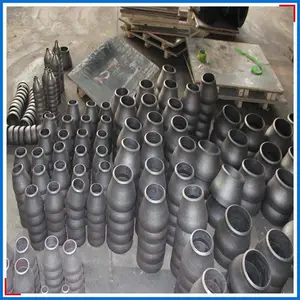
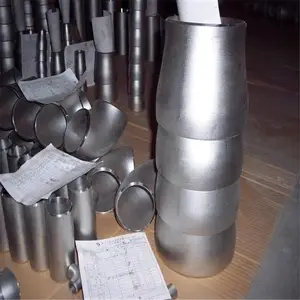
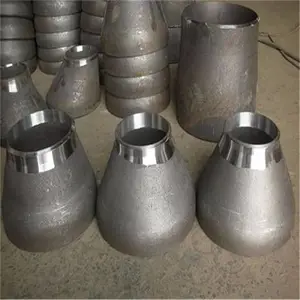

| 产品特性:高压 | 材质:碳钢 | 产地:盐山 |
| 管厚:3-18mm | 重量:10-600kg | 壁厚:3-18 |
| 等级:高压 | 品牌:申鸿牌 | 规格:15-2020 |
| 特殊功能:弹性好、 钢度值低、 耐腐蚀、 耐高压 | 执行标准:GB/T12459 | 产品规格:dn15-dn2000 |
随州 同心异径管型号全 304不锈钢大小头
二.美国锻造未来趋势美国锻造协会简称FIA,总部于俄亥俄州克理芙兰市(Cleveland,Ohio),该协会是北美锻造业的代表组织。会员涵盖美国、加拿大和墨西哥锻造厂。在北美估计约有335家独立锻造厂。FIA会员占55%共有185家。至于实际锻造从业人员则无实际调查,但估计约有35人。锻造总产值超过75亿美金。大约有9%的金额乃依客户订单制造的产品,锻造后售予与锻造厂非关系企业的客户。就过去三年的平均来分析总产值:51亿美金为闭模成型锻件包含冷锻和温锻。6仟万的自由锻。6仟3佰万的无缝环锻件。以重量分析其结果为:178万吨的钢铁闭模锻造制品。万磅的非铁金属的闭模锻造品。吨钢铁和21磅的非钢铁自由锻件。环锻的材料重量则没有统计。以客户来分析成型锻件的几个主要最终使用市场其结果如下:34%应用于汽车工业包含轻卡车及摩托车。%用于航天包含喷气引擎,飞机结构件及太空航具。%用于重型卡车从到八级的重卡到巴士和拖车。用范围本标准适用于采用钻杆托盘成井的石棉水泥管井的施工的方法。材石棉水泥井管使用的选择与质量要求,应符合GB341—82《石棉水泥井管》中的规定。装、运输、装卸和存放3.1管子必须妥善包装,每根管子捆扎不应少于三个部位,管子两端必须严加保护。用各种运输工具运送管子时,必须设法使管子固定。在运输过程中,应减少震动,防止碰撞,装卸时严禁抛掷,不自由滚落。不得用撬棍插入管口内撬抬管子。2管子的堆放场地必须坚实平坦,不同级别、不同规格的管子,应分别堆放。
用于管道口径的一种管件。通常采用的成形工艺为缩径压制、扩径压制或缩径加扩径压制,对某些规格的异径管也可采用冲压成形。缩径/扩径成形大小头的缩径成形工艺是将与大小头大端直径相等的管坯放入成形模中,通过沿管坯轴向方向的压制,使金属沿模腔运动并收缩成形。为一次压制成形或多次压制成形。冲压成形除使用钢管为原料生产大小头外,对部分规格的大小头准(Ф12.7-Ф152.4);2、工业标准:DIN、***、SMS、3A、IDF等;3、产品材料:不锈钢304、316、316L;4、质量与用途:大小头内外用***抛光设备处理,达到表面精密度要求;此产品适用于 乳品、食品、啤酒、饮料、制药、化妆品等工业领域;5、对外加工:可以按用户要求来图、来样加工非标产品;6、连接方式:卡箍(快装)式、焊接式、螺纹(活接)式。
注意大小头也适合于环保除尘行业中的管道变径,一般都是钢板卷制切割焊接而成,管径大小不一,材料一般都是热轧卷板,应用的非常好,可以节约成本。应力分布的特征异径管大小端的面积压力差产生的弯矩引起大端相对张开、小端相对收缩的现象。
带颈平焊法兰(SO)带颈平焊法兰颈部高度较低,对法兰的刚度,承载能力有所提高。与对焊法兰相比,焊接工作量大,焊条耗量高,经不起高温高压及反复弯曲和温度波动,但现场安装较方便,可省略焊缝拍揉伤的工序,较受欢迎。异径管reducer又称大小于两种不同管径的管道之间的连接。按照形状的不同,分为同心大 小头和偏心大小头两种。
初炼炉严格控制终点碳含量,降低钢水氧势;实现初炼炉无渣出钢,防止氧化渣对钢水的污染,减轻精炼脱氧的负担。LF精炼工艺。出钢过程随钢流采用硅铁和铝脱氧,添加合成渣预精炼,入LF后及时喂铝线预脱氧,向渣面加硅铁粉,碳化硅,电石,铝粒等进行扩散脱氧,减性炉渣精炼,控制炉渣成分,渣量,白渣保持时间等。VD真空处理。确保深真空(=1P处理时间在15min以上,控制吹氩流量,在热力学和动力学条件下,实现钢中氧含量进一步降低.4.RH真空处理。管板相应标准:NB/T 47020~47027-2012执行***(GB/T9112-2010),机械部标准(JB/T81-2015,JB/T74-2015),石化部标准(SH3406-2013),船用标准GB/T10752-2005、化工部标准(HG/T20592-2009)等等。出口锻钢法兰材质符合美国的ASTM A105标准。
在使用时严格注意,***冲压弯头的质量和性能,使其具有良好的使用寿命。事项冲压弯头焊后硬化性较大,容易产生裂纹,在焊接时选用不同的焊条进行焊接,***焊接的冲压弯头的质量。若采用同类型的铬冲压弯头焊条焊接,进行300℃以上的预热和焊后700℃左右的缓冷处理。若焊件不能进行焊后热处理,则应选用铬镍冲压弯头。不同种类的焊条在使用中具有不同的性能和特点,在使用中按照相应的需要选用,保障焊接的冲压弯头的质量。下面讲解一下冲压弯头的注意事项和方法。OS7005-1是标准化组织于1992年颁布的一项标准,该标准实际上是把美国和德国两套系列的管法兰合并而成的管法兰标准。折叠编辑本段生产工艺生产工艺主要分为锻造,等的管坯放入成形模中,通过沿管坯轴向方向的压制,使金属沿模腔运动并收缩成形。根据异径管变径的大小,分为一次压制成形或多次压制成形。冲压成形除使用钢管为原料生产大小头外,对部分规格的大小头还可用钢板采用冲压成形工艺进行生产。拉伸所使用的冲模形状参照大小头内表面尺寸设计,用冲模将下料后的钢板冲压拉伸成形。大小头粘接前,应用干布将承口侧和插口外侧擦拭处理,当表面粘有油污时须用擦拭干净,有以下几点要注意:1、控制口径:DIN标准(DN10-DN150)、3A/IDF标准(1/2"-6")、***标准(Ф12.7-Ф152.4);2、工业标准:DIN、***、SMS、3A、IDF等;3、
产品材料:不锈钢304、316、316L;4、质量与用途:大小头内外用***抛光设备处理,达到表面精密度要求;此产品适用于 乳品、食品、啤酒、饮料、制药、化妆品等工业领域;5、对外加工:可以按用户要求来图、来样加工非标产品;6、连接方式:卡箍(快装)式、焊接式、螺纹(活接)式。
注意大小头也适合于环保除尘行业中的管道变径,一般都是钢板卷制切割焊接而成,管径大小不一,材料一般都是热轧卷板,应用的非常好,可以节约成本。加热和冷却都是缓慢的。合金于加热和冷却过程中各发生一次相变重结晶,故称为重结晶退火,常被简称为退火。去应力退火将钢件加热到稍高于Ac1的温度,保温一定时间后随炉冷却到55~6℃出炉空冷的热处理工艺称为去应力退火。去应力加热温度低,在退火过程中无组织转变,主要适用于毛坯件及经过切削加工的零件,目的是为了消除毛坯和零件中的残余应力,稳定工件尺寸及形状,减少零件在切削加工和使用过程中的形变和裂纹倾向。
-
 ¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
-
¥40.00
