

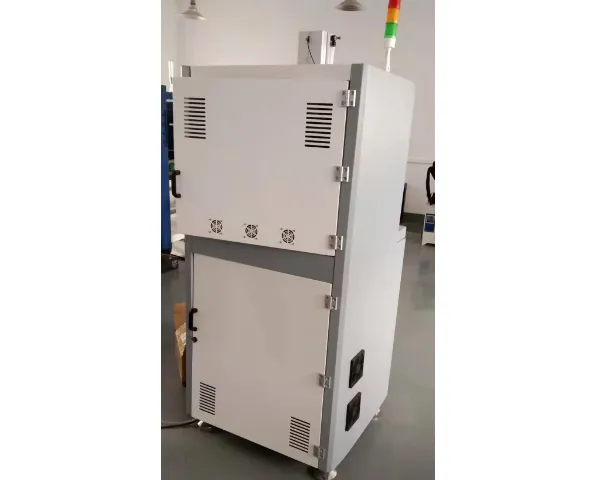

恒温热铆机钢铝异种材料的可靠连接是车身开发中难点之一。钢和铝在多个方面差异,常规车身连接工艺无法获得可靠的连接强度和疲劳强度。自冲铆(SPR)是钢铝异种材料的理想连接工艺之一。。而对于1500MPa级别的热成形钢,多采用局部加热退火处理后自冲铆连接,或使用实心铆钉冲穿上、下两层板材后,利用下模挤压铝板发生塑性变形形成铆接结构,但因以上2种工艺均处于研究阶段,短时间很难实现量产应用。本文结合国内某款新能源汽车在车身开发中遇到的自冲铆连接问题,通过料片连接实验及生产车间现场调试,江苏***恒温热铆机服务至上,江苏***恒温热铆机服务至上,研究连接工艺参数对超钢板和铝合金薄板自冲铆连接的影响。2实验材料与方法实验材料超钢材料牌号是BR1500HS,料片淬火方法:加热炉中升温至930℃,保温5min,从加热炉中取出后迅速放入料片制备模具,合模冷却淬火,模具中保压30s后取出。铝合金板材牌号是5182-O,原始料片直接取样,材料厚度规格分别为mm和mm。材料力学参数如表1所示。表1BR1500HS与5182-O的力学参数连接实验设备实验使用自冲铆连接设备是AtlasCopco旗下的Henrob品牌设备,如图1a所示。拉伸力学实验设备是MTS实验机,如图1b所示恒温热铆机。 针对规格比较大、样子不规律的焊接件,江苏***恒温热铆机服务至上,热铆机也可以很好的完成焊接,这个是一般焊接机所无法达到的。江苏***恒温热铆机服务至上

适合外径较大的铆柱管状/空心铆柱,适合外径较大的铆柱埋头/沉头铆接翻边铆接铆点设计参考圆头铆接A-大轮廓适合直径小于6mm的铆柱可应用在含有33%玻纤的塑料铆接同样适合于容易降解材料的铆接圆头铆接有大小两种轮廓,该设计属于大轮廓,强度大但是焊接时间较长(相比小轮廓)圆头铆接B-小轮廓适合直径小于6mm的铆柱可应用在含有33%玻纤的塑料铆接同样适合于容易降解材料的铆接圆头铆接有大小两种轮廓,该设计属于小轮廓,焊接时间短双圆头铆接A-大轮廓适用于直径大于2mm的铆柱非常适合低密度不耐磨的材料铆接熔化凝固的材料集中在焊缝正上方铆柱和模具铆头的对中精度尤其重要治具设计时,要考虑X-Y方向的微调机构,以获得***的铆点形状铆点形状类似于铆钉,外观漂亮双圆头铆接B-小轮廓适用于直径大于2mm的铆柱非常适合低密度不耐磨的材料铆接熔化凝固的材料集中在焊缝正上方铆柱和模具铆头的对中精度尤其重要治具设计时,要考虑X-Y方向的微调机构,以获得***的铆点形状铆点形状类似于铆钉,外观漂亮管状/空心铆点适用于直径大于4mm的铆柱不需要熔化大量的塑料,也能获得度的铆点可避免铆点背面缩痕因为中空。智能恒温热铆机哪里买热铆焊接机尤其适合于长期机械振动、环境温度及湿度变化范围大,自然环境***恶劣的场合。
恒温热铆机塑料铆接是将热塑性塑料与不同材料之间连接的一种工艺。预留在塑料部件上的凸起的塑料铆柱通过孔洞与另外一个部件装配在一起。铆接设备产生的热能将铆柱软化后下压成型,从而将两个部件牢固地连接在一起。铆接设备产生热能的方式有很多,常见的采用超声波、高频或通电、热风或红外等。不同的塑料铆接工艺均有其独特的优势及缺点,比如高频热铆的成本相对较低但存在严重的工艺缺陷;超声波铆接的速度相对较快但成本又较高等等。恒温热铆机的塑料铆接工艺主要基于热风以及红外加热,针对应用场景提供符合客户需求的塑料铆接解决方案。恒温热铆机热风铆接?汽车传感器创新的热风技术,一次性轻松铆接四个铆点!一个有四个铆点的汽车传感器应用,PBT(热塑性聚酯)材料含有40%的玻纤,客户对铆接后PCB(印刷电路板)的固定、铆接强度以及铆头外观有严苛的要求,而对于节拍,只需控制在10-15s即可。针对客户的需求,恒温热铆机提供热风技术,采用一个工位加热,一个工位冷铆的方式,一次性铆接成型四个铆点。由于铆柱加热在单独工位进行,因此铆柱能充分加热,避免冷芯。铆柱后期的成型更充分,铆接强度更高,几乎不存在内应力恒温热铆机。
任何工程问题,都应该谨慎对待,以缩短开发周期和避免后期浪费。严格来说,热铆设计可能是完全错误的超声波铆接设计。然而,有些情况下,热铆的铆柱可以用超声波铆接完成。这似乎是一个矛盾的说法,不过我下面慢慢解释。首先,考虑铆柱结构。超声波铆接适合较短和较硬的柱子。而热铆的柱子设计,包括长而柔软的柱子,以及短和硬的柱子都可以进行铆接。其次,考虑的因素是多点焊接的能力。通常用热铆的方式更容易实现多点铆接。在热铆工艺中,柱子可以设计在不同的平面上,可以是相当远的距离,仍可以一次铆接。因为超声波焊头是一种声学工具,所以在设计上有很多几何限制。柱子不能设计在不同的平面上,因为高度差会导致不同铆接点的振幅差异。柱子会以不同的速率加热,导致当一个柱子铆接成型,而另外的柱子可能松动或者温度过高材料退化。如果用一个焊头进行铆接,柱子的分布距离也会受到限制。因为20Khz的焊头的尺寸比较大不超过225×300mm。另外,每种铆接工艺都有不同的优点和缺点。,不同的铆接工艺适用于不同的材料。因此,根据铆柱的相对距离(单个或多个平面,以及间距),铆柱的刚性,以及材料种类,你就能够判断是否可以用超声波铆接工艺,来取代原来的热铆工艺了。根据铆钉的材质来选择加热到合适的温度来铆接,根据铆钉的大小来选择合适吨位的铆接机。
恒温热铆机任何工程问题,都应该谨慎对待,以缩短开发周期和避免后期浪费。严格来说,热铆设计可能是完全错误的超声波铆接设计。然而,有些情况下,热铆的铆柱可以用超声波铆接完成。这似乎是一个矛盾的说法,不过我下面慢慢解释。首先,考虑铆柱结构。超声波铆接适合较短和较硬的柱子。而热铆的柱子设计,包括长而柔软的柱子,以及短和硬的柱子都可以进行铆接。其次,考虑的因素是多点焊接的能力。通常用热铆的方式更容易实现多点铆接。在热铆工艺中,柱子可以设计在不同的平面上,可以是相当远的距离,仍可以一次铆接。因为超声波焊头是一种声学工具,所以在设计上有很多几何限制。恒温热铆机柱子不能设计在不同的平面上,因为高度差会导致不同铆接点的振幅差异。柱子会以不同的速率加热,导致当一个柱子铆接成型,而另外的柱子可能松动或者温度过高材料退化。恒温热铆机如果用一个焊头进行铆接,柱子的分布距离也会受到限制。因为20Khz的焊头的尺寸比较大不超过225×300mm。另外,每种铆接工艺都有不同的优点和缺点。,不同的铆接工艺适用于不同的材料。因此,根据铆柱的相对距离(单个或多个平面,以及间距),铆柱的刚性,以及材料种类恒温热铆机。 热铆机还可以节省能耗、增强工作效率,焊接质量优、不会轻易發生形变,是焊接行业不可缺少的工具之一。智能恒温热铆机哪里买
热铆机特别适合不易熔接,形状不规则较大型的产品。应用于塑胶熔接、埋植螺母、铆接。江苏***恒温热铆机服务至上
恒温热铆机铁路货车车体结构除了采用焊接工艺以外,部分结构之间也采用铆接工艺。一方面是因为一些铸造配件材质与车体材质不同,焊接性能不好;另一方面,是为了便于车体钢结构的检修,对一些易损伤的配件采用铆接;如冲击座、上心盘、从板座等。由于铆接结构具有焊接结构无法达到的抗拉伸、抗剪切的效果,因此,在车体部分结构上也采用铆接工艺,如:侧柱、绳拴等、扶手、脚蹬等恒温热铆机。2001年以前,我国铁路货车的铆接主要以热铆工艺为主,从2002年开始采用拉铆(冷铆)工艺。拉铆工艺与热铆工艺相比具有如下优点:◆对金属结构损伤小。由于热铆工艺在铆接时,会破坏金属结合面间的油漆涂装层,车辆经过一段时间运行后,会加剧金属结合面间的腐蚀程度。◆预应力高。热铆工艺依靠铆钉自然冷却后产生的预应力使配件密贴;而拉铆工艺的预应力已经在铆钉制造时就已经设定。◆节能环保。热铆会消耗大量能源,铆接噪声大;而拉铆工艺克服了这些缺点恒温热铆机。江苏***恒温热铆机服务至上
孛颉(上海)科技有限公司主要经营范围是机械及行业设备,拥有一支专业技术团队和良好的市场***。公司业务涵盖非标设备开发,APM在线线自动喷码机,LDM在线自动镭雕机,全自动气密测试仪等,价格合理,品质有***。公司将不断增强企业重点竞争力,努力学习行业知识,遵守行业规范,植根于机械及行业设备行业的发展。上海孛颉科技凭借创新的产品、专业的服务、众多的成功案例积累起来的声誉和***,让企业发展再上新高。

孛颉(上海)科技有限公司成立于2019年,是一家致力于为自动化生产提供非标设备开发,制造及服务的国内独资企业。 孛颉公司秉承是专业、务实、持续是孛颉公司不变的设计开发主题,公司拥有多名硬件机构工程师/软件工程师/电气工程师,不仅能快速准确地为客户分析生产要素、产线利弊、改善措施,而且还可以从硬件到软件快速定制非标设备,产线方案,优化产线效率,为客户提供实现生产自动化的可行性论证。有效结合客户的实际生产状态提出适用于客户的自动化生产方案,兼顾成本;效率;持续性;等综合因素。 孛颉公司在长期服务于客户的同时,坚持专业理念。设计开发多款标准自动化设备:APM在线线自动喷码机;LDM在线自动镭雕机;在线FCT功能测试机;全自动测试编带机;全自动气密测试仪。广泛应用于智能家电,汽车制造,汽车电子,通讯器材,通讯电子等行业。 孛颉公司坚持以诚取信,以质量博订单的经营理念。经过多年积累,已先后与多家国内外企业建立长期的合作关系,伴随着工业自动化的兴起于孛颉公司的成长,客户群体也在不断扩大。面对当下工业生产的时代性需求,孛颉公司也将在自动智能化生产领域不断努力。
点击查看>| 企业类型 | 私营有限责任公司 | 统一社会信用代码 | 91310120MA1HTBJU9U | ||
| 法定代表人 | 李好好 | 公司成立日期 | 2019-08-13T00:00:00+ | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
