



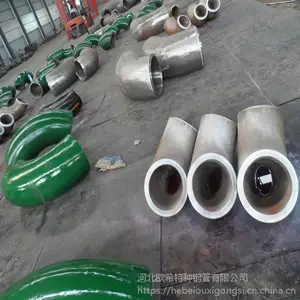
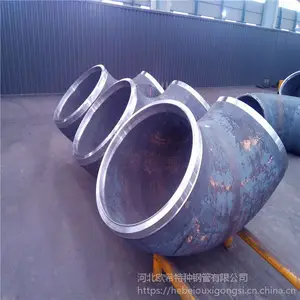
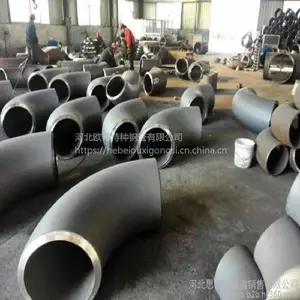

| 品牌:瑞屹 | 材质:10CrMo910 | 管厚:10mmmm |
| 特殊功能:耐高压 | 直径:325 | 产地:河北省沧州 |
| 型号:DN300 | 重量:40kgkg | 执行标准:GB/T12459 |
| 壁厚:10 | 等级:一级 | 产品规格:DN300 |
| 产品特性:高压 |
10CrMo910热推弯头成形工艺具有外形美观、壁厚均匀和连续作业,适于批量生产的特点,因而成为碳钢、合金钢弯头的主要成形,并也应用在某些规格的不锈钢弯头的成形中。按它的曲率半径来分,可分为长半径弯头和短半径弯头。长半径弯头指它的曲率半径等于1.5倍的管子外径,即R=1.5D。短半径弯头指它的曲率半径等于管子外径,即R=1.0D。(D为弯头直径,R为曲率半径)若按压力等级来分,约有十七种,和美国的管子是相同的,有:Sch5s、Sch10s、Sch10、Sch20、Sch30、Sch40s、STD、Sch40、Sch60、Sch80s、XS;Sch80、Sch100、Sch120、Sch140、Sch160、XXS,其中 常用的是STD和XS两种。按弯头的角度分,有45°弯头,有90°弯头和180°弯头。执行有GB/T12459-2005、GB/T13401-2005、HG/T21635-1987、D-GD0219等。
在进行计算的过程之中,通常的核算壁厚的过程之中,通常的管道设备的过程之中,通常的对接口推力和推力的是否及格的,当然,管道对接是否配置正确。在进行管道的计算冲压弯头的处应当应力系数和柔性的系数,当然,从头核算核对时辰,计算冲压弯头处应力系数的管道壁厚,在此经过弯头的分量进行折算壁厚,行将冲压弯头沿着中心线进行张开的直管,张开的直管分量和冲压弯头的分量一概,得到冲压弯头的为冲压弯头的分量的折算壁厚。热推弯头成形工艺是采用弯头推制机、芯模和加热装置,使套在模具上的坯料在推制机的推动下向前运动,在运动中被加热、扩径并弯曲成形的过程。10CrMo910热压弯头的变形特点是根据金属材料塑性变形前后体积不变的规律确定管坯直径,所采用的管坯直径小于弯头直径,通过芯模控制坯料的变形过程,使内弧处被压缩的金属流动,补偿到因扩径而减薄的其它部位,从而得到壁厚均匀的弯头。 河北10CrMo910弯头的制作工艺要求控制曲率半径。比如半径长度为1.5D,那么曲率半径在所要求的公差范围之内。由于这些管件多数用于焊接,为了提高焊接质量,端部都车成坡口,留的角度,带的边,这一项要求也比较严,边多厚,角度为多少和偏差范围都有规定,几何尺寸上比管件多了很多项。挤压弯头使用的弯头成型机,将管坯放入模具中,上下模合模后,在推杆的推动下,管坯沿内模和外模预留的间隙运动而完成成形过程。采用内外模冷挤压工艺制造的弯头外形美观、壁厚均匀、尺寸偏差小,所以冷挤压生产制造工艺适用于薄壁不锈钢弯头的生产制造,这种工艺所使用的内外模精度要求高;对管坯的壁厚偏差要求也比较苛刻。弯制出的弯头才是较重要的,在操作的过程中需要掌握好关键的工艺条件的关键,在冷压弯头的时候,需要选择其合理的芯棒的形成及掌握正确的使用是很重要的。

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 盐山县盐山镇范庄村 | 统一社会信用代码 | 91130925MA0D65PT14 |
| 登记机关 | 盐山县市场监督管理局 | 法定代表人 | 张秀兰 |
| 公司成立日期 | 2019-01-16 | 营业期限 | 2019-01-16 至 2039-01-15 |
| 经营范围 | 管件,弯头,三通,异径管,法兰,盲板,封头管帽,管道及配件,防腐耐磨保温管道及连接件,钢管,圆钢,板材,型材,线材,人孔,支吊架,阀门,电厂配件,补偿器,五金水暖件,消防器材,体育器材,标准件,垫片的销售。(依法须经批准的项目,经相关部门批准后方可开展经营活动;一般经营项目,可依法自主开展经营活动) | ||
-
 ¥120.00
-
¥150.00
-
¥800.00
-
¥750.00
-
¥13.00
-
¥15.00
-
¥33.00
-
¥80.00
-
¥70.00
-
¥330.00
-
¥110.00
-
¥75.00
