
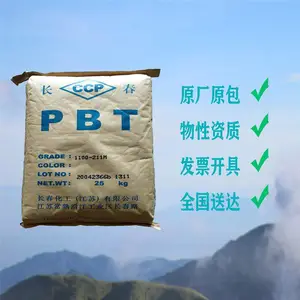
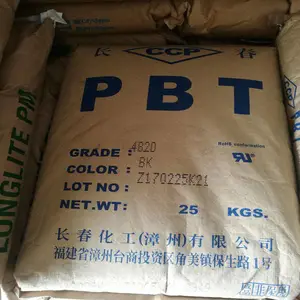
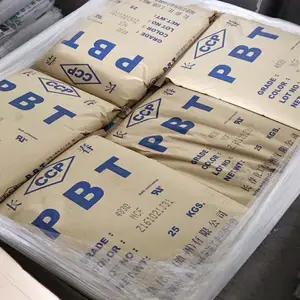

| 品牌:台湾长春 | 是否进口:否 | 产地:台湾 |
| 厂家(产地):台湾长春 | 牌号:4130F~104F | 销售方式:品牌经销 |
| 类型:标准料 | 品名:PBT | 产品规格:25KG/包 |
| 产品特性:阻燃性 |
聚对苯二甲酸丁二醇酯(Polybutyleneterephthalate),又名聚对苯二甲酸四次甲基酯。简称PBT。它是对苯二甲酸与1,4-丁二醇的缩聚物。PBT和PET一起被称为热塑性聚酯。

PBT性能优点:
一、机械性能:高强度、耐疲劳性、尺寸稳定、蠕变也小(高温条件下也极少有变化)
二、耐热老化性:增强后的UL温度指数达120~140℃(户外长期老化性也很好)
三、耐溶剂性:无应力开裂
四、对水稳定性:PBT遇水不易分解
五、电气性能:优良的绝缘性能(潮湿、高温也能保持电,是制造电子、电气零件的理想材料)
六、成型加工性:普通设备注塑或挤塑。由于结晶速度快,流动性好,模具温度也比其他工程塑料要求低。
PBT应用领域:
一、电子电器:
连接器、开关零件、家用电器、配件零件、小型电动罩盖或(耐热性、阻燃性、电气绝缘性、成型加工性)
二、汽车:
1、汽车外装零件:主要有转角格珊、发动机放热孔罩等
2、汽车内部零部件:主要有内镜撑条、刮水器支架和控制系统阀
3、汽车电器零件:汽车点火线圈绞管和各种电器连接器等
三、机械设备:
视频磁带机的带式传动轴、电子计算机罩、水银灯罩、电熨斗罩、烘烤机零件以及大量的齿轮、凸轮、按钮、电子表外壳、照相机的零件(有耐热、阻燃要求)
PBT注塑之定要在110~120℃的温度下干燥3小时左右,成型加工温度为250~270℃,模温控制在50~75℃为宜。因该料从熔融状态一经冷却,则会立即凝固结晶,故其冷却时间较短;若喷嘴温度控制不当(偏低),流道(水口)易冷却固化,会出现堵嘴现象。若料筒温度超过275℃或熔料在料筒中停留时间超过30分钟,易引起材料分解变脆。PBT注塑时需用较大水口进胶,不宜使用热流道系统,模具排气要良好,宜用“高速、中压、中温”的条件成型加工,防火料或加玻纤的PBT水口料不宜再回收利用,停机时需用PE或PP料及时清洗料管,以免碳化。
LONGLITE PBT 4130-104F 物性表
| 基本信息 | |
|---|---|
| 填料/增强材料 |
|
| 特性 |
|
| 加工方法 |
|
| 物理性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 密度 | 1.64 | g/cm | *** 1183 |
| 熔流率(熔体流动速率)(250°C/2.16 kg) | 13 | g/10 min | *** 1133 |
| 收缩率 | *** 294-4 | ||
| 垂直流动方向 | 0.80 到 1.2 | % | *** 294-4 |
| 流动方向 | 0.30 到 0.50 | % | *** 294-4 |
| 机械性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 拉伸模量(23°C) | 10000 | MPa | *** 527-2 |
| 拉伸应力(断裂, 23°C) | 120 | MPa | *** 527-2 |
| 拉伸应变(断裂, 23°C) | 2.2 | % | *** 527-2 |
| 弯曲模量(23°C) | 8300 | MPa | *** 178 |
| 弯曲应力(23°C) | 180 | MPa | *** 178 |
| 冲击性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 简支梁缺口冲击强度(23°C) | 8.5 | kJ/m | *** 179/1eA |
| 热性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 热变形温度 | |||
| 0.45 MPa, 未退火 | 220 | °C | *** 75-2/B |
| 1.8 MPa, 未退火 | 205 | °C | *** 75-2/A |
| 熔融温度 | 225 | °C | *** 11357-3 |
| 电气性能 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| 表面电阻率 | 1.0E+13 | ohms | IEC 60093 |
| 体积电阻率 | 1.0E+15 | ohms·cm | IEC 60093 |
| 介电强度(2.00 mm) | 19 | kV/mm | IEC 60243-1 |
| 可燃性 | 额定值 | 单位制 | 测试方法 |
|---|---|---|---|
| UL 阻燃等级 | V-0 | UL 94 |
| 注射 | 额定值 | 单位制 | |
|---|---|---|---|
| 干燥温度 | 120 到 140 | °C | |
| 干燥时间 | 4.0 | hr | |
| 加工(熔体)温度 | 240 到 270 | °C | |
| 模具温度 | 60.0 到 100 | °C |
-
 ¥27.00
-
¥26.00
-
¥28.50
-
¥27.00
-
¥29.00
-
¥25.00
-
¥89.00
-
¥90.00
-
¥25.00
-
¥30.00
-
¥20.00
-
¥30.00
