

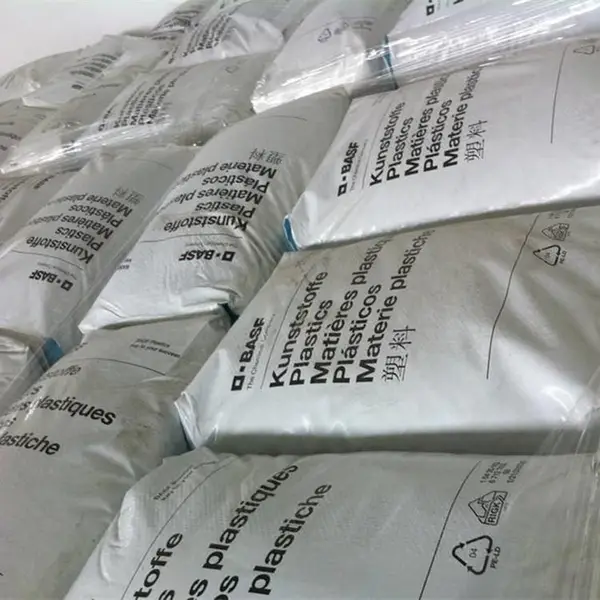
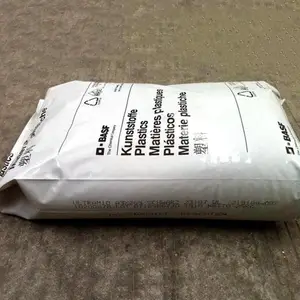

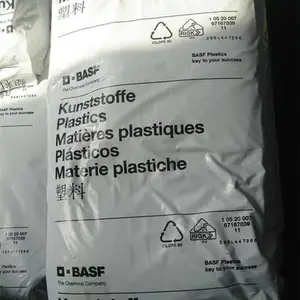

| 产品特性:耐热 | 是否进口:否 | 产地:德国 |
| 厂家(产地):德国巴斯夫 | 牌号:E2010C6 | 销售方式:品牌经销 |
| 类型:标准料 | 品名:PES | 加工级别:注塑级 |
| 特性级别:阻燃级、 耐磨、 高流动、 高刚性 | 用途级别:汽车部件、 电子电器部件、 家电部件、 电动工具配件 | 品牌:德国巴斯夫 |
| 产品规格:25KG/包 |
PES 德国巴斯夫 E2010C6 PES具有优良的耐热性能、物理机械性能、绝缘性能等,特别是具有可以在高温下连续使用和在温度急剧变化的环境中仍能保持性能稳定等突出优点,在许多领域已经得到广泛应用。
PES可按一般热塑性塑料的方法进行成型加工,无需特殊设备,可采用的方法有:注塑、挤出、模压、流涎、吹塑、真空成型、发泡成型和涂覆成型,但以注塑和挤出为主。
PES 德国巴斯夫 E2010C6 注射成型用于加工工程零部件,应选用螺杆式注射机,以等矩渐变螺杆为主,均化段螺槽应比一般螺杆深,以避免熔体受到过高的剪切摩擦热。喷嘴宜用直通式,模具设计时应避免出现熔接痕。PES熔体为假塑性体,即熔体表观粘度随剪切速率的增加呈下降趋势,但下降幅度并不大。但是当PES在正常加工温度范围内(310-335℃)长时间或多次加工时,会出现熔体增稠现象,可能是剪应力导致分子链断裂形成了自由基,自由基使分子链产生支化或轻度交联所致。因此加工PES时应控制熔体在设备中不要停留过长时间,一般不应超过40min。

PES 德国巴斯夫 E2010C6 PES在加工前也应干燥,使含水量降至0.12%以下,干燥条件为120~140℃时l0h或160℃时3h以上。
PES的熔融温度范围较窄,大约为315- 335C,熔体冷却速率较快,因此应采用较高的注射速率将熔体送人模具,以避免熔料充模流动性变差而使制品欠料。PES在成型时一般均形成无定形结构,因此挤出时的出模膨胀率较小,注射时的收缩率也较小,但当加入少量的成核剂时也会形成晶体结构。
PES/E2010G6主要性能:30%玻纤,阻燃剂,高刚性,高强度,阻燃性。重要参数:密度:1.6 g/cm3吸水率:0.60 %成型收缩率:0.58 %。
PES/E2010G6-SW-15038主要性能:30%玻纤,刚性高,高强度。重要参数:密度:1.6 g/cm3吸水率:0.6 %成型收缩率:0.28 %热变形温度:220 ℃阻燃等级:V0。
PES/E2010G6-UN主要性能:30%玻纤,阻燃V0,自然色。重要参数:熔体流动速率:25 g/10min密度:1.6 g/cm3吸水率:1.6 %成型收缩率:0.28 %热变形温度:220 ℃。
PES/E2010主要性能:冲击调节器,热稳定剂,改良抗撞击性,高耐热,可电镀,阻燃V0。重要参数:密度:1.37 g/cm3吸水率:0.8 %缺口冲击强度:6.5。
PES/E2010NAT主要性能:中等粘度,阻燃V0。重要参数:熔体流动速率:70 g/10min密度:1.37 g/cm3吸水率:0.8 %成型收缩率:0.82 %热变形温度:205 ℃。
PES/E2010SW-Q31-10088主要性能:阻燃V0。重要参数:熔体流动速率:70 g/10min密度:1.37 g/cm3吸水率:2.2 %成型收缩率:0.82 %热变形温度:205℃。
PES/E2010MR-GR-30359主要性能:阻燃V0。重要参数:熔体流动速率:70 g/10min密度:1.37 g/cm3吸水率:0.8 %成型收缩率:0.82 %热变形温度:205 ℃。
-
 ¥95.00
-
¥130.00
-
¥115.00
-
¥113.00
-
¥76.00
-
¥49.00
-
¥49.00
-
¥50.00
-
¥95.00
-
¥95.00
-
¥105.00
-
¥165.00
