

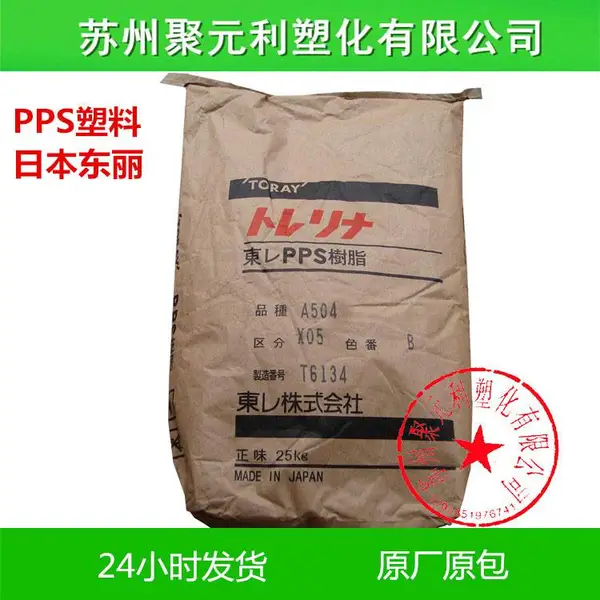
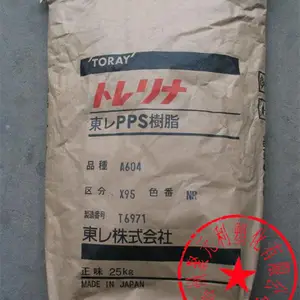

| 产品特性:耐高温 | 是否进口:否 | 产地:日本 |
| 厂家(产地):日本东丽 | 牌号:A670 | 销售方式:品牌经销 |
| 类型:标准料 | 品名:日本东丽 | 加工级别:注塑级 |
| 特性级别:增强级、 耐高温、 标准级 | 用途级别:通用级、 汽车部件、 电子电器部件 | 品牌:日本东丽 |
| 产品规格:25KG |
我司牌号齐全,如未找到您所需要的牌号原料欢迎来电或旺旺咨询,以上报价均为1KG的价格,一包为25KG,购买请拍25件,原包料不散卖.不拆包(具体请旺旺或者电话咨询15962288576)所有原料***原厂原包.
聚硫苯醚(PPS)的成型加工
一.加工特性
树脂厂商提供的PPS为一种相对质量比较低(4000~5000)、结晶度较高(75%)的白色粉末,这种纯PPS无法直接塑化成型,只能用于喷涂。用于塑化成型的PPS,必须进行交联改性处理,使熔体的粘度上升。一般交联后的熔融指数达到10~20为宜;进行玻璃纤维增强PPS的熔融指数可大一些,但不能大于200。
PPS的交联方法有热交联和化学交联两种,目前以热交联为主。热交联的交联温度为150~350℃,低于150℃不发生交联,高于350℃发生高度交联,反而导致加工困难。
化学交联需要加入交联促进剂,具体的品种有氧化锌、氧化铅、氧化镁、氧化钴等以及酚类化合物,六甲氧基甲基三聚氰酰胺、过氧化氢、碱金属或碱土金属的次氯酸盐等。
PPS虽有交联,但流动性下降不多;因此,废料可重复使用三次;PPS本身具有脱模性,可不必加入脱模剂;PPS经过热处理可提高结晶度及热变形温度,后处理的条件为:温度204℃,时间30min。
二.加工方法
(1)注塑:可采用通用注塑机,玻璃纤维增强PPS的熔融指数以50为宜。注塑的工艺条件为:料筒温度,纯PPS为280~330℃,40%GFPPS为300 -350℃;喷嘴温度,纯PPS为305℃,40%GFPPS为330℃;模具温度120-180℃;注塑压力,50-130 MPA。
(2)挤出:采用排气式挤出机,工艺为:加料段温度小于200℃;料筒温度300-340℃,连接体温度320-340℃,口模温度300-320℃。
(3)模压成型:适合大型制品,采用两次压缩,先冷却,后热压。热压的预热温度纯PPS为360℃左右15min,GFPPS为380℃左右20min;模压压力为10~30Mpa,冷却到150℃脱模。
(4)喷涂成型:采用悬浮喷涂法和悬浮喷涂与干粉热喷混合法,都是将PPS喷涂到金属表面,再经过塑化、淬火处理而得到涂层;PPS的涂层处理温度在300℃以上,保温30min。
PPS塑料的物料性能
1、电绝缘性(尤其高频绝缘性)优良,白色硬而脆,跌落于地上有金属响声,透光率仅次于有机玻璃,着色性耐水性,化学稳定性良好。有优良的阻燃性,为不燃塑料。
2、强度一般,刚性很好,但质脆,易产生应力脆裂,不耐苯.汽油等有机溶剂.长期使用温度可达260度,在400度的空气或氮气中保持稳定。通过加玻璃纤维或其它增强材料改性后,可以使冲击强度大为提高,耐热性和其它机械性能也有所提高,密度增加到1.6-1.9,成型收缩率较小到0.15-0.25%适于制作耐热件.绝缘件及化学仪器.光学仪器等零件.

-
 ¥50.00
-
¥29.00
-
¥28.50
-
¥29.00
-
¥36.50
-
¥29.00
-
¥29.00
-
¥30.00
-
¥50.00
-
¥46.00
-
¥48.00
-
¥55.00
