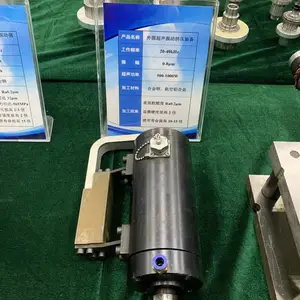
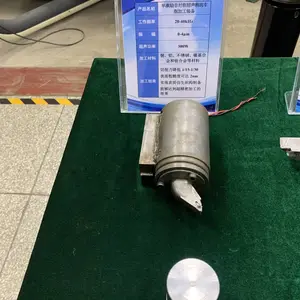
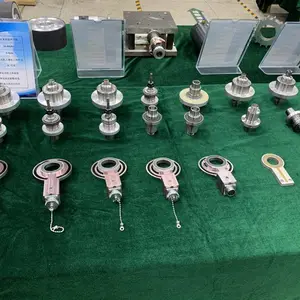
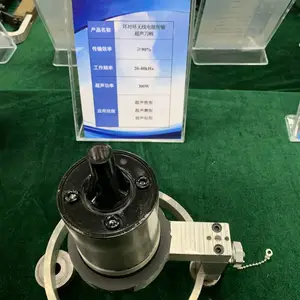

| 产品特性:效*** | 类型:铣削刀具 | 品牌:华敏 |
| 型号:bt40 | 材质:不锈钢 | 是否进口:否 |
| 产地:郑州 | 结构类型:减震式 | 是否涂层:涂层 |
| 适用机床:铣床 | 加工范围:碳纤维,钛合金,石英等硬脆材料 | 特点:超声波加工 |
| 切削率:切削率降低 |
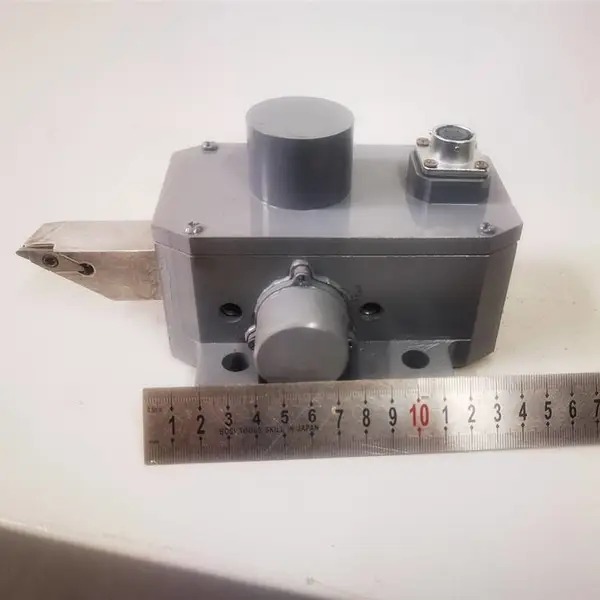
超声波振动切削装置介绍超声振动切削是给刀具或者工件一方向施加一定的频率和振动的振幅,以改善车学效能的切削方法,振动切削分为三种:
1、以断削为目的,这时采用低频率,频率为几百赫兹、达到几毫米大振幅的进刀方向振刀。
2、对难加工材料硬、催、黏和细长轴、微小孔、薄壁件等精度要求高的零件,采用振动加工的方式。
3、以改善加工表面粗糙、精度、提高切削效率和扩大切削加工适应范围为目的的振动切削方式,需要用高频率、振动小大约在30um范围内的振幅,经过表面在切削速度方向为佳。
与普通切削相比,振动车削并有下列加工效果: a. 车削后可达到镜面效果,减少工艺环节,降低工艺成本; b. 不容易产生积削瘤,切削力大幅度减小,刀具寿命大幅度延长,减少刀具3倍以上耗材成本; c. 毛刺的抑制,加工精度大幅度提高,提高产品档次和竞争优势; d. 加工系统稳定性能***并提高,自激振动的抑制 e. 形态难加工部位的加工,难加工材料超精密镜面切削、超精密细微切削,脆、硬、黏材料的精密切削.
超声振动加工技术是给刀具施加一定振幅的超声振动,超声振动加工的切削机理最根本的是基于工件刀具的断续接触-分离,具有降低切削力、提高加工质量等一系列的优点,超声振动加工技术广泛地应用于难加工结构(弱刚度结构)、难加工材料(高切削力、高切削温度)等的加工中,取得了良好的效果。超声振动切削从微观上看是一种脉冲切削,在一个振动周期中,刀具的有效切削时 动周期内绝大部分时间里刀具与工件、切屑完全分离,刀具与工件切屑断续接触,切削热量大大减少,并且没有普通切削时的“让刀”现象。利用这种振动切削,在普通机床 加工,工件的圆度、圆柱度、平面度、平行度、直线度等形位公差主要取决于机床主轴及导轨精度,可达到接近机床精度,使以车代磨、以钻代铰、以铣代磨效果。与高 需要过高的机床刚性,并且不破坏工件表面金相组织。在曲线轮廓零件的精加工中,可以借助数控机床进行仿形加工,可以节约高昂的数控磨床购置费用,车削后效果可以达
振动切削综合效果 1. 切削力小,约为普通刀具切削力的 1/3-1/10
2. 实现以车代磨,超精密镜面加工,粗糙度可达Ra0.2微米。
3. 加工精度高
4. 切削温度低,工件保持室温状态
5. 不易产生积屑瘤,工件变形小,没有毛刺
6. 被加工零件的“刚性化”,即与普通切削相比,由于切削力的减小,相当于工件刚性提高
7. 加工过程稳定,有效消除颤振
8. 切削液的冷却、润滑作用提高
9. 刀具耐用度呈几倍到几十倍提高
10. 工件表面呈压应力状态,耐磨性、耐腐蚀性提高
11. 切削后的工件表面呈彩虹效果
12. 难加工材料切削:如耐热钢、钛合金、恒弹性合金、高温合金、
13. 不锈钢、冷硬铸铁、工程陶瓷、复合材料和花岗岩等
14. 加工淬硬钢零件及超硬零件,能得到很高的加工精度和表面质量:用硬质合金刀具可以加工硬度达 HRC60 以上的淬
15. 硬钢零件,如高速钢、轴承钢等;用 PCD 刀具加工硬质合金,大大提高刀具耐用度
16. 成型切削:利用成型切削刀具加工各种类型的轮廓曲面及内外球面、过度圆弧、锥面等
17. 细长杆件及薄壁件切削加工
18. 超细直径零件切削加工
19. 超精密镜面加工


| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 河南省郑州市高新技术产业开发区长椿路11号国家大学科技园孵化基地13幢2单元11层1108号 | 统一社会信用代码 | 91410100MA9F399M5R |
| 登记机关 | 郑州市高新技术产业开发区市场监督管理局 | 法定代表人 | 徐建超 |
| 公司成立日期 | 2020-05-09 | 营业期限 | 2020-05-09 至 无固定期限 |
| 经营范围 | 超硬材料及制品的研发、销售、技术转让;五金工具、机电设备、工业成套装备及配件的安装及维修;销售:工量刃具、金属材料及制品、机械设备、化工设备、冶金设备及部件、仪器仪表、矿用机械设备及配件、电力设备、新能源设备及配件;货物或技术进出口。 | ||
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
-
¥6.60
