

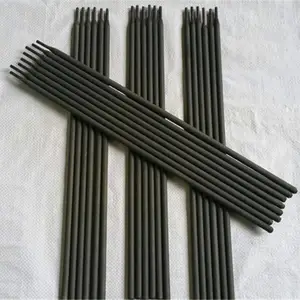

耐用伊萨伊萨耐磨焊条焊条焊丝厂家直销
壹胜佰有限公司是专业从事堆焊焊丝,耐磨焊丝、堆焊药芯焊丝开发、生产、销售的研发型企业。公司注册于天津市北辰科技园。
公司多年来致力于各类耐磨堆焊药芯焊丝的开发、生产、应用实践,在产品的开发设计、产品选型、生产应用、应用效果方面积累了丰富的经验。同时也形成了企业独特的经营模式。
公司开发出全系列:气保护堆焊药芯焊丝、埋弧堆焊药芯焊丝、自保护堆焊药芯焊丝、高强钢系列药芯焊丝、不锈钢系列药芯焊丝其全系列配套焊接工艺。
公司成功与邯郸钢铁集团、沈重集团、山东兖矿集团、唐山冶建公司、湖南橡塑机械等大型集团公司合作,产品涉及:冶金轧辊、煤矿机械、水泥机械、工程机械等各种领域。
经营理念:与焊接行业有识之士,共同发展,合作共赢。

耐磨药芯焊丝的特点;具有良好的抗磨料磨损,耐冲击磨损,耐粘着磨损(金属间磨损),耐高温磨损,耐腐蚀磨损以及抗两种类型以上复合磨损的性能。 XZ101耐磨焊丝:用于堆焊耐磨损,抗氧化或耐气蚀的部件。硬度:≧48-55度。 XZ103耐磨药芯焊丝:用于要求抗强烈磨损场合。硬度:≧60-65度。 XZ111耐磨药芯堆焊焊丝:堆焊高温高压阀门,热剪切刀刃,热铸模等。硬度:≧40-45度。 XZ112堆焊耐磨焊丝:用于堆焊高温高压阀门,内内燃机阀,热轧辊孔型。硬度:≧40-45度。 XZ113合金耐磨焊丝:用于牙轮钻头轴承等。硬度:≧55-60度。 XZ113W碳化钨耐磨焊丝:用于堆焊螺旋送料器,高温热轧辊,油田钻头等。硬度:≧60-65度。 XZ113Ni镍基耐磨药芯焊丝:用于耐气蚀,耐腐蚀性要求较高的内燃机气门,排气阀的堆焊。硬度:≧35-40度。 XZ114高耐磨合金焊丝:用于堆焊牙轮钻头轴承,粉碎机叶片等。硬度:≧55-60度。 XZ115高合金焊丝:具有加工硬化性好,堆焊阀门,铸模和挤压模等。硬度:≧30-35度。 XZ116模具耐磨焊丝:用于堆焊铜基合金和铝基合金的热压模,热挤压模等。硬度:≧40-45度。 XZ117耐冲击耐磨焊丝:用于泵的套筒和旋转密封环,磨损面板轴承套筒的堆焊。硬度:≧50-55度。
2.8高硬度耐磨焊丝介绍: 2.8高硬度耐磨焊丝是一种高合金的堆焊焊丝,堆焊耐磨层与集体层之间是完全冶金结合成为一体,耐磨层厚度均匀、表面平整,整张钢板的平整度与普通碳钢板相当。耐磨层面表有应力释放裂纹,该裂纹只存在于堆焊的耐磨层,不延伸到基体内,该应力释放裂纹可以大减小堆焊过程对基体产生残余应力和变形,进而避免降低基体强度,不会影响耐磨板的使用性能。耐磨层的主要成分为高碳高铬合金,根据不同用户的要求和使用条件,耐高温的耐磨板中还含有Mo、W、V、B、Nb、Ti等合金元素,耐磨层的金相组织提供为共晶一次碳化物或复杂碳化物,可以实现耐常温、高温、强冲击、中等冲击、低应力冲击的高抗磨损性能。
我公司根据客户需要,专业研发生产各种高铬铸铁合金耐磨焊丝,取代进口焊丝.单层堆焊厚度2-4mm,焊道宽 8-12mm,工艺简单,使用方便, 特别适用于小工件、耐磨件的焊接,用于各类耐磨冲击的表面堆焊,焊接效率是堆焊焊条的3-5倍。 类型:高铬铸铁合金耐磨焊丝 碳含量:3.0-6.0%;铬含量:13-33% 我公司根据客户需要,专业研发生产各种高铬铸铁合金耐磨焊丝,取代进口焊丝.单层堆焊厚度2-4mm,焊道宽 8-12mm,工艺简单,使用方便, 特别适用于小工件、耐磨件的焊接,用于各类耐磨冲击的表面堆焊,焊接效率是堆焊焊条的3-5倍。 类型:高铬铸铁合金耐磨焊丝 碳含量:3.0-6.0%;铬含量:13-33%
堆焊是在工件的任意部位焊敷一层特殊的合金面,其目的是提高工作面的耐磨损,耐腐蚀和耐热等性能,以降低成本,提高综合性能和使用寿命,具有这种功能的焊条为堆焊耐磨焊条,也称堆焊焊条。堆焊也常用于修归利废。堆焊时一般根据使用要求来选用不同合金系统和不同硬度等级的焊条。 中文名堆焊耐磨焊条 执行国标执行GB984-85标准 应用范围化工设备 解决方法焊前预热
抗低应力磨粒磨损堆焊焊条 企业标准:Q/WSH001-2003 产品名称 堆焊层硬度 典型应用领域、工况及部件 使 用 说 明 FW--1101 55~62HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。 具有较高的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况。***堆焊层数:2层,***堆焊厚度:6mm。 依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1102 62~65HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。在诸如煤矿刮板运输机“中部槽中板”及各种“物料搅拌设备”等强磨损场合使用效果尤其***。 具有优良的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况,单层堆焊即可获得满意的耐磨寿命。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1103 63~66HRC 矿山、冶金、化工、炼焦、水泥等机械设备的耐磨损堆焊。一般与FW—1102配合使用,在磨损最剧烈的部位使用FW—1103,其他部位使用FW—1102,可以实现等寿命磨损的效果。 抗低应力磨粒磨损性能明显高于FW-1101、FW-1102,单层堆焊即可获得满意结果。***工作温度700℃。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--5001 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片等。 FW-5001~ FW-5003为碳化钨型管状药芯堆焊焊条。堆焊层是由钢基金属和碳化钨颗粒组成的复合合金。碳化钨颗粒在堆焊过程中不熔化,与基体金属相匹配,使堆焊层具有***的抗磨损性能;可用手工电弧堆焊,也可用氧乙炔气体火焰堆焊。其中:FW-5001(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤60目FW-5002(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤20目FW-5003(硬质颗粒为烧结碳化钨)WC含量≥50% WC粒度≤30目 FW--5002 ≥60HRC 钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。 FW--5003 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片、钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。
耐磨药芯焊丝的特点;具有良好的抗磨料磨损,耐冲击磨损,耐粘着磨损(金属间磨损),耐高温磨损,耐腐蚀磨损以及抗两种类型以上复合磨损的性能。 XZ101耐磨焊丝:用于堆焊耐磨损,抗氧化或耐气蚀的部件。硬度:≧48-55度。 XZ103耐磨药芯焊丝:用于要求抗强烈磨损场合。硬度:≧60-65度。 XZ111耐磨药芯堆焊焊丝:堆焊高温高压阀门,热剪切刀刃,热铸模等。硬度:≧40-45度。 XZ112堆焊耐磨焊丝:用于堆焊高温高压阀门,内内燃机阀,热轧辊孔型。硬度:≧40-45度。 XZ113合金耐磨焊丝:用于牙轮钻头轴承等。硬度:≧55-60度。 XZ113W碳化钨耐磨焊丝:用于堆焊螺旋送料器,高温热轧辊,油田钻头等。硬度:≧60-65度。 XZ113Ni镍基耐磨药芯焊丝:用于耐气蚀,耐腐蚀性要求较高的内燃机气门,排气阀的堆焊。硬度:≧35-40度。 XZ114高耐磨合金焊丝:用于堆焊牙轮钻头轴承,粉碎机叶片等。硬度:≧55-60度。 XZ115高合金焊丝:具有加工硬化性好,堆焊阀门,铸模和挤压模等。硬度:≧30-35度。 XZ116模具耐磨焊丝:用于堆焊铜基合金和铝基合金的热压模,热挤压模等。硬度:≧40-45度。 XZ117耐冲击耐磨焊丝:用于泵的套筒和旋转密封环,磨损面板轴承套筒的堆焊。硬度:≧50-55度。
2.8高硬度耐磨焊丝介绍: 2.8高硬度耐磨焊丝是一种高合金的堆焊焊丝,堆焊耐磨层与集体层之间是完全冶金结合成为一体,耐磨层厚度均匀、表面平整,整张钢板的平整度与普通碳钢板相当。耐磨层面表有应力释放裂纹,该裂纹只存在于堆焊的耐磨层,不延伸到基体内,该应力释放裂纹可以大减小堆焊过程对基体产生残余应力和变形,进而避免降低基体强度,不会影响耐磨板的使用性能。耐磨层的主要成分为高碳高铬合金,根据不同用户的要求和使用条件,耐高温的耐磨板中还含有Mo、W、V、B、Nb、Ti等合金元素,耐磨层的金相组织提供为共晶一次碳化物或复杂碳化物,可以实现耐常温、高温、强冲击、中等冲击、低应力冲击的高抗磨损性能。
我公司根据客户需要,专业研发生产各种高铬铸铁合金耐磨焊丝,取代进口焊丝.单层堆焊厚度2-4mm,焊道宽 8-12mm,工艺简单,使用方便, 特别适用于小工件、耐磨件的焊接,用于各类耐磨冲击的表面堆焊,焊接效率是堆焊焊条的3-5倍。 类型:高铬铸铁合金耐磨焊丝 碳含量:3.0-6.0%;铬含量:13-33% 我公司根据客户需要,专业研发生产各种高铬铸铁合金耐磨焊丝,取代进口焊丝.单层堆焊厚度2-4mm,焊道宽 8-12mm,工艺简单,使用方便, 特别适用于小工件、耐磨件的焊接,用于各类耐磨冲击的表面堆焊,焊接效率是堆焊焊条的3-5倍。 类型:高铬铸铁合金耐磨焊丝 碳含量:3.0-6.0%;铬含量:13-33%
堆焊是在工件的任意部位焊敷一层特殊的合金面,其目的是提高工作面的耐磨损,耐腐蚀和耐热等性能,以降低成本,提高综合性能和使用寿命,具有这种功能的焊条为堆焊耐磨焊条,也称堆焊焊条。堆焊也常用于修归利废。堆焊时一般根据使用要求来选用不同合金系统和不同硬度等级的焊条。 中文名堆焊耐磨焊条 执行国标执行GB984-85标准 应用范围化工设备 解决方法焊前预热
抗低应力磨粒磨损堆焊焊条 企业标准:Q/WSH001-2003 产品名称 堆焊层硬度 典型应用领域、工况及部件 使 用 说 明 FW--1101 55~62HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。 具有较高的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况。***堆焊层数:2层,***堆焊厚度:6mm。 依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1102 62~65HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。在诸如煤矿刮板运输机“中部槽中板”及各种“物料搅拌设备”等强磨损场合使用效果尤其***。 具有优良的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况,单层堆焊即可获得满意的耐磨寿命。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1103 63~66HRC 矿山、冶金、化工、炼焦、水泥等机械设备的耐磨损堆焊。一般与FW—1102配合使用,在磨损最剧烈的部位使用FW—1103,其他部位使用FW—1102,可以实现等寿命磨损的效果。 抗低应力磨粒磨损性能明显高于FW-1101、FW-1102,单层堆焊即可获得满意结果。***工作温度700℃。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--5001 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片等。 FW-5001~ FW-5003为碳化钨型管状药芯堆焊焊条。堆焊层是由钢基金属和碳化钨颗粒组成的复合合金。碳化钨颗粒在堆焊过程中不熔化,与基体金属相匹配,使堆焊层具有***的抗磨损性能;可用手工电弧堆焊,也可用氧乙炔气体火焰堆焊。其中:FW-5001(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤60目FW-5002(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤20目FW-5003(硬质颗粒为烧结碳化钨)WC含量≥50% WC粒度≤30目 FW--5002 ≥60HRC 钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。 FW--5003 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片、钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。
产品推荐
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
本页信息为苏州壹胜佰焊接材料有限公司为您提供的"耐用伊萨伊萨耐磨焊条焊条焊丝厂家直销"产品信息,如您想了解更多关于"耐用伊萨伊萨耐磨焊条焊条焊丝厂家直销"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
