


壹胜佰耐磨堆焊焊丝,销售碳化钨耐磨焊丝厂家直销
焊条(coveredelectrode),是在金属焊芯外将涂料(药皮)均匀、向心地压涂在焊芯上。焊芯即焊条的金属芯,为了***焊缝的质量与性能,对焊芯中各金属元素的含量都有严格的规定,特别是对有害杂质(如硫、磷等)的含量,应有严格的限制,优于母材。焊条由焊芯及药皮两部分构成。其种类不同,焊芯也不同。焊芯成分直接影响着焊缝金属的成分和性能,所以焊芯中的有害元素要尽量少。焊接碳钢及低合金钢的焊芯, 一般都选用低碳钢作为焊芯,并添加锰、硅、铬、镍等成分(详见焊丝***G1300一77)。采用低碳的原因一方面是含碳量低时钢丝塑性好,焊丝拉拔比较容易,另一方面可降低还原性气体CO含量,减少飞溅或气孔,并可增高焊缝金属凝固时的温度,对仰焊有利。加入其他合金元素主要为***焊缝的综合机械性能,同时对焊接工艺性能及去除杂质,也有一定作用。高合金钢以及铝、铜、铸铁等其他金属材料,其焊芯成分除要求与被焊金属相近外,同样也要控制杂质的含量,并按工艺要求常加入某些特定的合金元素。焊条就是涂有药皮的供焊条电弧焊使用的熔化电极,它是由药皮和焊芯两部分组成的。在焊条前端药皮有45°左右的倒角,这是为了便于引弧。在尾部有一段裸焊芯,约占焊条总长1/16,便于焊钳夹持并有利于导电。焊条的直径实际上是指焊芯直径)通常为2、2.5、3.2或3、4、5或6mm等几种规格,最常用的是小3.2、小4、小5三种,其长度“L”一般在200~550 mm之间。

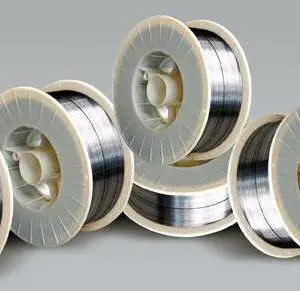
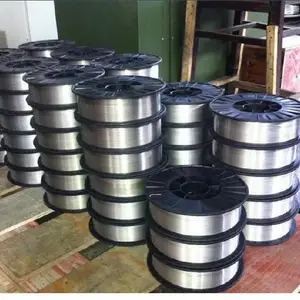
我公司提供耐磨焊材,主要包括:KN60耐磨焊丝,KN1000高温堆焊焊丝,KN55抗冲击耐腐蚀焊丝,镍基药芯焊丝,铁基耐磨焊丝,钴基合金焊丝,耐磨药芯焊丝,KN65碳化钨焊丝等,可用于:耐磨、防腐、抗高温等 耐磨焊丝仓库,不同直径规格、不同材质的耐磨焊丝,大量现货,欢迎来电咨询选择相应材质 公司始终坚持“涂层产品质量做后盾,研发创新做前矛”的宗旨,愿与您进行真诚地合作。 每个焊丝型号都会经过自检测,争取把焊接性能、可操作性、焊接层耐磨性调试到***。
2.8高硬度耐磨焊丝介绍: 2.8高硬度耐磨焊丝是一种高合金的堆焊焊丝,堆焊耐磨层与集体层之间是完全冶金结合成为一体,耐磨层厚度均匀、表面平整,整张钢板的平整度与普通碳钢板相当。耐磨层面表有应力释放裂纹,该裂纹只存在于堆焊的耐磨层,不延伸到基体内,该应力释放裂纹可以大减小堆焊过程对基体产生残余应力和变形,进而避免降低基体强度,不会影响耐磨板的使用性能。耐磨层的主要成分为高碳高铬合金,根据不同用户的要求和使用条件,耐高温的耐磨板中还含有Mo、W、V、B、Nb、Ti等合金元素,耐磨层的金相组织提供为共晶一次碳化物或复杂碳化物,可以实现耐常温、高温、强冲击、中等冲击、低应力冲击的高抗磨损性能。
堆焊是在工件的任意部位焊敷一层特殊的合金面,其目的是提高工作面的耐磨损,耐腐蚀和耐热等性能,以降低成本,提高综合性能和使用寿命,具有这种功能的焊条为堆焊耐磨焊条,也称堆焊焊条。堆焊也常用于修归利废。堆焊时一般根据使用要求来选用不同合金系统和不同硬度等级的焊条。 中文名堆焊耐磨焊条 执行国标执行GB984-85标准 应用范围化工设备 解决方法焊前预热
主要用于化工设备和各种机械设备磨损部位的堆焊修补。如矿渣破碎机易损件(如破碎机锤头、锤盘、反击板),水泥立窑卸料装置(塔盘、塔尖、塔篦),制砖机绞刀、搅拌机叶片,挖泥机叶片,发电厂风机叶片,炼钢厂高炉溜槽衬板,对辊,圆锥破,木炭机等.
抗低应力磨粒磨损堆焊焊条 企业标准:Q/WSH001-2003 产品名称 堆焊层硬度 典型应用领域、工况及部件 使 用 说 明 FW--1101 55~62HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。 具有较高的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况。***堆焊层数:2层,***堆焊厚度:6mm。 依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1102 62~65HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。在诸如煤矿刮板运输机“中部槽中板”及各种“物料搅拌设备”等强磨损场合使用效果尤其***。 具有优良的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况,单层堆焊即可获得满意的耐磨寿命。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1103 63~66HRC 矿山、冶金、化工、炼焦、水泥等机械设备的耐磨损堆焊。一般与FW—1102配合使用,在磨损最剧烈的部位使用FW—1103,其他部位使用FW—1102,可以实现等寿命磨损的效果。 抗低应力磨粒磨损性能明显高于FW-1101、FW-1102,单层堆焊即可获得满意结果。***工作温度700℃。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--5001 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片等。 FW-5001~ FW-5003为碳化钨型管状药芯堆焊焊条。堆焊层是由钢基金属和碳化钨颗粒组成的复合合金。碳化钨颗粒在堆焊过程中不熔化,与基体金属相匹配,使堆焊层具有***的抗磨损性能;可用手工电弧堆焊,也可用氧乙炔气体火焰堆焊。其中:FW-5001(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤60目FW-5002(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤20目FW-5003(硬质颗粒为烧结碳化钨)WC含量≥50% WC粒度≤30目 FW--5002 ≥60HRC 钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。 FW--5003 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片、钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。
我公司提供耐磨焊材,主要包括:KN60耐磨焊丝,KN1000高温堆焊焊丝,KN55抗冲击耐腐蚀焊丝,镍基药芯焊丝,铁基耐磨焊丝,钴基合金焊丝,耐磨药芯焊丝,KN65碳化钨焊丝等,可用于:耐磨、防腐、抗高温等 耐磨焊丝仓库,不同直径规格、不同材质的耐磨焊丝,大量现货,欢迎来电咨询选择相应材质 公司始终坚持“涂层产品质量做后盾,研发创新做前矛”的宗旨,愿与您进行真诚地合作。 每个焊丝型号都会经过自检测,争取把焊接性能、可操作性、焊接层耐磨性调试到***。
2.8高硬度耐磨焊丝介绍: 2.8高硬度耐磨焊丝是一种高合金的堆焊焊丝,堆焊耐磨层与集体层之间是完全冶金结合成为一体,耐磨层厚度均匀、表面平整,整张钢板的平整度与普通碳钢板相当。耐磨层面表有应力释放裂纹,该裂纹只存在于堆焊的耐磨层,不延伸到基体内,该应力释放裂纹可以大减小堆焊过程对基体产生残余应力和变形,进而避免降低基体强度,不会影响耐磨板的使用性能。耐磨层的主要成分为高碳高铬合金,根据不同用户的要求和使用条件,耐高温的耐磨板中还含有Mo、W、V、B、Nb、Ti等合金元素,耐磨层的金相组织提供为共晶一次碳化物或复杂碳化物,可以实现耐常温、高温、强冲击、中等冲击、低应力冲击的高抗磨损性能。
堆焊是在工件的任意部位焊敷一层特殊的合金面,其目的是提高工作面的耐磨损,耐腐蚀和耐热等性能,以降低成本,提高综合性能和使用寿命,具有这种功能的焊条为堆焊耐磨焊条,也称堆焊焊条。堆焊也常用于修归利废。堆焊时一般根据使用要求来选用不同合金系统和不同硬度等级的焊条。 中文名堆焊耐磨焊条 执行国标执行GB984-85标准 应用范围化工设备 解决方法焊前预热
主要用于化工设备和各种机械设备磨损部位的堆焊修补。如矿渣破碎机易损件(如破碎机锤头、锤盘、反击板),水泥立窑卸料装置(塔盘、塔尖、塔篦),制砖机绞刀、搅拌机叶片,挖泥机叶片,发电厂风机叶片,炼钢厂高炉溜槽衬板,对辊,圆锥破,木炭机等.
抗低应力磨粒磨损堆焊焊条 企业标准:Q/WSH001-2003 产品名称 堆焊层硬度 典型应用领域、工况及部件 使 用 说 明 FW--1101 55~62HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。 具有较高的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况。***堆焊层数:2层,***堆焊厚度:6mm。 依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1102 62~65HRC 矿山、冶金、水泥、化工、开挖、筑路、航道疏浚、除尘、制糖、造纸等机械设备的耐磨损堆焊。在诸如煤矿刮板运输机“中部槽中板”及各种“物料搅拌设备”等强磨损场合使用效果尤其***。 具有优良的抗低应力磨粒磨损性能,但不适于严重冲击或碰撞磨损工况,单层堆焊即可获得满意的耐磨寿命。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--1103 63~66HRC 矿山、冶金、化工、炼焦、水泥等机械设备的耐磨损堆焊。一般与FW—1102配合使用,在磨损最剧烈的部位使用FW—1103,其他部位使用FW—1102,可以实现等寿命磨损的效果。 抗低应力磨粒磨损性能明显高于FW-1101、FW-1102,单层堆焊即可获得满意结果。***工作温度700℃。依据待焊工件材质或具体使用条件,有时应考虑堆焊过渡层。 FW--5001 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片等。 FW-5001~ FW-5003为碳化钨型管状药芯堆焊焊条。堆焊层是由钢基金属和碳化钨颗粒组成的复合合金。碳化钨颗粒在堆焊过程中不熔化,与基体金属相匹配,使堆焊层具有***的抗磨损性能;可用手工电弧堆焊,也可用氧乙炔气体火焰堆焊。其中:FW-5001(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤60目FW-5002(硬质颗粒为铸造碳化钨)WC含量≥50% WC粒度≤20目FW-5003(硬质颗粒为烧结碳化钨)WC含量≥50% WC粒度≤30目 FW--5002 ≥60HRC 钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。 FW--5003 ≥60HRC 各种工业用混料器拌叶、刮板,碎沙机抛料头、盘型刮刀、泥浆泵叶片、钻杆接头、扶正器,采煤截齿、牙轮钻头、粗齿锯锯齿等。
产品推荐
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
本页信息为苏州壹胜佰焊接材料有限公司为您提供的"壹胜佰耐磨堆焊焊丝,销售碳化钨耐磨焊丝厂家直销"产品信息,如您想了解更多关于"壹胜佰耐磨堆焊焊丝,销售碳化钨耐磨焊丝厂家直销"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
