

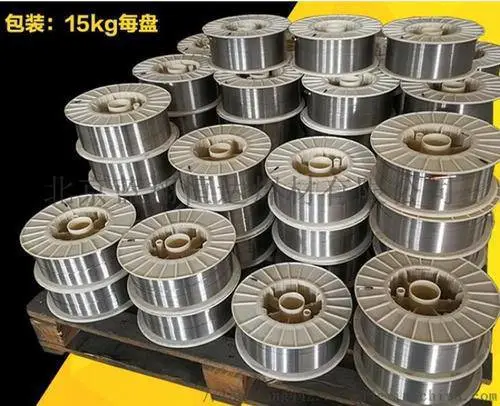
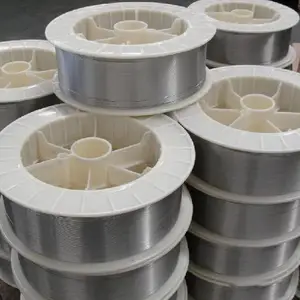
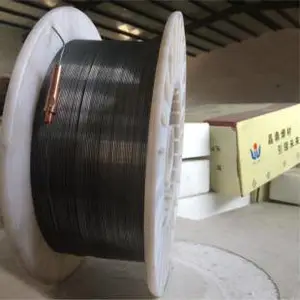

壹胜佰304不锈钢焊条性能可靠,不锈钢焊丝
TGF316L
说明:TGF316L为背面自保护不锈钢TGF焊丝,焊缝背面无需充氩保护,支持全位置焊接,焊接过程稳定,焊缝质量更高,背面成型好,背面焊渣易脱落。
用途:用于焊接尿素及合成纤维设备。
焊丝化学成分范围:%
牌号
C
Si
Mn
P
S
Cr
Ni
Mo
Cu
TGF316L
≤0.030
0.30-
0.65
1.00-
2.50
≤0.030
≤0.030
18.00-
20.00
11.00-
14.00
2.00-
3.00
≤0.75

品名:低碳钢药芯焊丝 标准:GB/T10045 E501T-1/9 AWS A5.20 E71T-1/9C 认证:ABS、BV、CCS、DNV、GL、LR、NK、CWB、KR、JIS 特性与用途: 1、应用广泛的低碳钢及高强钢用金红石型气体保护焊药芯焊丝。 2、电弧穿透深,在宽的焊接参数范围内可获得良好的焊缝性能。 3、全位置焊作业性优异、飞溅及烟尘量少、弧光柔和稳定、渣薄且易除、焊缝成型美观、缺陷率低。 4、适用于船体、海洋钻井平台、储槽、容器、钢结构、锅炉等重要结构的焊接。 用途:用于抗拉强度≥490MPa的碳钢和低合金结构钢的结构件焊接,为广泛地用于造船、机械制造、压力容器、锅炉、石油机械、化工机械、起重机械等重要结构的焊接。 注意事项: 1.施焊工件应做除油、除锈处理。 2.焊接时,气体流量一般在20~25L/min。 3.药芯焊丝焊接时,干伸长度应为15~25mm。 4.保护气体:CO2
双相不锈钢焊条 产品描述 品牌 晶鼎焊材 型号 E2594-16 类型 堆焊焊条 材质 不锈钢 药皮成分 其他 种类 ESAB牌号 技术标准 熔敷金属力学性能 熔敷金属化学成分(%) SFA/AWS EN 屈服值Mpa 抗拉强度Mpa 延伸率% 冲击值J C Si Mn Cr Ni 其它
伊萨不锈钢焊条 不锈钢伊萨焊条价格 E308L16伊萨焊条厂家销售不锈钢型的渗铝钢焊条。熔敷金属与母材过渡平整,能有效地保护渗铝层。交直流两用,可进行全位置焊接。熔敷金属具有与渗铝钢相匹配的耐腐蚀性和抗高温氧化性。堆焊承受滚动和滑动磨损,有韧性要求易加工的部件,如轨道、道岔、起重机轮、齿轮、轴类及农业和建筑机械的其它零件等。也可用作在碳钢、低合金钢、铸钢上耐磨堆焊时的过渡层或填充层。 瑞典伊萨不锈钢焊条,其熔敷金属含碳量≤0.04%,具有良好的耐热、耐腐蚀及抗裂、抗气孔性能,有良好的操作工艺性能,药皮耐红,强度好。可交直流两用。适用于存在一定冲击的抗高应力碾压式或大角度冲蚀磨损工况,堆焊层数:3层,堆焊厚度:8mm,依据待焊工件材质或具 OK NiCrFe-9瑞典伊萨ESAB镍基焊条ENiCrFe-9适用于镍铬铁系合金,用于核工程制造装罝上;也用于Inconel型、Incoloy^的镍基合金相互之间以及与异种钢的焊接;也适用于9%N钢|之焊接。特性:1.低氢型手焊条,名义成份(重量***数)是Ni14Cr4FeNbMo,为镍-铬-铁系合金焊条;2.电弧稳定、成型美观、飞溅极少、脱渣容易、抗气孔性佳,熔敷金属的机械性能稳定。 OK92.59瑞典伊萨ESAB镍基焊条ENiCrMo-13适用于镍-铬-钼系合金如哈氏59合金、哈氏C22合金及类似合金ASTM B574等类似焊接;也可用于镍-铬-钼合金与其它合金焊接;用于强腐蚀介质,如烟道脱硫、造纸设备、石化工程等。低氢型手焊条,名义成分(重量***数}是59(^-230-161\10-什6,为镍-铬-钼系合金焊条;电弧稳定、成型美观、飞溅极少、脱渣容易、抗气孔性佳,熔敷金属的机械性能稳定。 OK Autrod NiCrMo-3瑞典伊萨ESAB镍基焊条ENiCrMo-3ERNiCrMo-3是一种镍基合金焊丝。其具有优良的焊接工艺性能,焊缝成形美观,其焊缝金属具有优良的综合机械性能。用途:主要用于镍基合金和异种钢的焊接。 OK NiCrMo-3瑞典伊萨ESAB镍基焊条ENiCrMo-3ENiCrMo-3是低氢型药皮的镍基电焊条。焊缝具有优良的塑性、韧性和抗裂性能。焊缝金属在室温和高温条件下具有较高的强度和很好的耐蚀性能。直流反接,具有良好的焊接工艺性能,操作性佳,全位置焊接性好。用途:用于镍基合金焊接,也可用于一些难焊合金、异种钢的焊接及堆焊。 OK92.45瑞典伊萨ESAB镍基焊条ENiCrMo-3 ENiCrMo-3是低氢型药皮的镍基电焊条。焊缝具有优良的塑性、韧性和抗裂性能。焊缝金属在室温和高温条件下具有较高的强度和很好的耐蚀性能。直流反接,具有良好的焊接工艺性能,操作性佳,全位置焊接性好。用途:用于镍基合金焊接,也可用于一些难焊合金、异种钢的焊接及堆焊。 OK NiCrMo-4瑞典伊萨ESAB镍基焊条ENiCrMo-4适用于低碳-镍-铬-钼系合金,如HastelloyC276、ASTMB574等;也可用于其它镍基合金的异材焊接。低氢型手焊条,名义成分(重星***数)是57Ni-16Mo-15.5Cr-5.5 Fe-4W-低C,为镍-铬-铝系合金焊条; 具有优异的耐腐蚀性能,特别是耐点蚀及裂隙腐蚀能力; 电弧稳定、成型美观、飞溅极少、脱渣容易、抗气孔性佳,熔敷金属的机械性能稳定。 OK NiCrMo-5瑞典伊萨ESAB镍基焊条ENiCrMo-5是一种镍基超合金焊条,镍铬钼型镍基焊条。熔接金属具有加工硬化性能,常用的抗攻击酸。焊缝金属具有良好的高温性能。中等拉伸强度性能,硬度,热冲击和磨损。
实芯焊丝编辑 不锈钢实芯焊丝既可用惰性气体保护焊(TIG,MIG焊)。也可用于埋弧焊。不锈钢MIG焊既可达到高效焊接,又容易实现焊接自动化,广泛用于堆焊及薄板接等领域。MIG焊用焊丝化学成分与TIG焊丝一样,但对某些不锈钢品种,还有一种SI含量较高的MIG焊丝,如与ER308,ER309焊丝对应的ER308Si,ER309Si等,由于含Si高达0.8%左右,降低了熔滴金属的表面张力,使熔滴颗粒变细,更容易实现喷射过度,使电弧变得更稳定。同时还能改善熔滴金属的湿润性,使焊道波纹美观,不易产生未焊透,夹渣,气孔等缺馅。埋弧焊用不锈钢实芯焊丝,其化学成分与气保焊不锈钢焊丝一样,但应配用无猛中硅氟或无锰低硅高氟型熔炼焊剂。 药芯焊丝编辑 不锈钢药芯焊丝可以像碳钢和低合金钢药芯焊丝一样,对不锈钢进行既简便又高效的焊接,不锈钢药芯焊丝的应用以MAG焊为主,进行MAG焊时具有如下特点;1)与手工焊相比,熔敷速度可提高2-4倍,其熔敷效***达90%(不锈钢焊条仅55%)2)对电流,电压的适应范围大,焊接条件设定较为容易,易于进行半自动和自动化焊接。3)脱渣性良好,焊道表面光泽。另外,飞溅很少,电弧稳定性优良,***合格
耐磨药芯焊丝的特点;具有良好的抗磨料磨损,耐冲击磨损,耐粘着磨损(金属间磨损),耐高温磨损,耐腐蚀磨损以及抗两种类型以上复合磨损的性能。 XZ101耐磨焊丝:用于堆焊耐磨损,抗氧化或耐气蚀的部件。硬度:≧48-55度。 XZ103耐磨药芯焊丝:用于要求抗强烈磨损场合。硬度:≧60-65度。 XZ111耐磨药芯堆焊焊丝:堆焊高温高压阀门,热剪切刀刃,热铸模等。硬度:≧40-45度。 XZ112堆焊耐磨焊丝:用于堆焊高温高压阀门,内内燃机阀,热轧辊孔型。硬度:≧40-45度。 XZ113合金耐磨焊丝:用于牙轮钻头轴承等。硬度:≧55-60度。 XZ113W碳化钨耐磨焊丝:用于堆焊螺旋送料器,高温热轧辊,油田钻头等。硬度:≧60-65度。 XZ113Ni镍基耐磨药芯焊丝:用于耐气蚀,耐腐蚀性要求较高的内燃机气门,排气阀的堆焊。硬度:≧35-40度。 XZ114高耐磨合金焊丝:用于堆焊牙轮钻头轴承,粉碎机叶片等。硬度:≧55-60度。 XZ115高合金焊丝:具有加工硬化性好,堆焊阀门,铸模和挤压模等。硬度:≧30-35度。 XZ116模具耐磨焊丝:用于堆焊铜基合金和铝基合金的热压模,热挤压模等。硬度:≧40-45度。 XZ117耐冲击耐磨焊丝:用于泵的套筒和旋转密封环,磨损面板轴承套筒的堆焊。硬度:≧50-55度。
品名:低碳钢药芯焊丝 标准:GB/T10045 E501T-1/9 AWS A5.20 E71T-1/9C 认证:ABS、BV、CCS、DNV、GL、LR、NK、CWB、KR、JIS 特性与用途: 1、应用广泛的低碳钢及高强钢用金红石型气体保护焊药芯焊丝。 2、电弧穿透深,在宽的焊接参数范围内可获得良好的焊缝性能。 3、全位置焊作业性优异、飞溅及烟尘量少、弧光柔和稳定、渣薄且易除、焊缝成型美观、缺陷率低。 4、适用于船体、海洋钻井平台、储槽、容器、钢结构、锅炉等重要结构的焊接。 用途:用于抗拉强度≥490MPa的碳钢和低合金结构钢的结构件焊接,为广泛地用于造船、机械制造、压力容器、锅炉、石油机械、化工机械、起重机械等重要结构的焊接。 注意事项: 1.施焊工件应做除油、除锈处理。 2.焊接时,气体流量一般在20~25L/min。 3.药芯焊丝焊接时,干伸长度应为15~25mm。 4.保护气体:CO2
双相不锈钢焊条 产品描述 品牌 晶鼎焊材 型号 E2594-16 类型 堆焊焊条 材质 不锈钢 药皮成分 其他 种类 ESAB牌号 技术标准 熔敷金属力学性能 熔敷金属化学成分(%) SFA/AWS EN 屈服值Mpa 抗拉强度Mpa 延伸率% 冲击值J C Si Mn Cr Ni 其它
伊萨不锈钢焊条 不锈钢伊萨焊条价格 E308L16伊萨焊条厂家销售不锈钢型的渗铝钢焊条。熔敷金属与母材过渡平整,能有效地保护渗铝层。交直流两用,可进行全位置焊接。熔敷金属具有与渗铝钢相匹配的耐腐蚀性和抗高温氧化性。堆焊承受滚动和滑动磨损,有韧性要求易加工的部件,如轨道、道岔、起重机轮、齿轮、轴类及农业和建筑机械的其它零件等。也可用作在碳钢、低合金钢、铸钢上耐磨堆焊时的过渡层或填充层。 瑞典伊萨不锈钢焊条,其熔敷金属含碳量≤0.04%,具有良好的耐热、耐腐蚀及抗裂、抗气孔性能,有良好的操作工艺性能,药皮耐红,强度好。可交直流两用。适用于存在一定冲击的抗高应力碾压式或大角度冲蚀磨损工况,堆焊层数:3层,堆焊厚度:8mm,依据待焊工件材质或具 OK NiCrFe-9瑞典伊萨ESAB镍基焊条ENiCrFe-9适用于镍铬铁系合金,用于核工程制造装罝上;也用于Inconel型、Incoloy^的镍基合金相互之间以及与异种钢的焊接;也适用于9%N钢|之焊接。特性:1.低氢型手焊条,名义成份(重量***数)是Ni14Cr4FeNbMo,为镍-铬-铁系合金焊条;2.电弧稳定、成型美观、飞溅极少、脱渣容易、抗气孔性佳,熔敷金属的机械性能稳定。 OK92.59瑞典伊萨ESAB镍基焊条ENiCrMo-13适用于镍-铬-钼系合金如哈氏59合金、哈氏C22合金及类似合金ASTM B574等类似焊接;也可用于镍-铬-钼合金与其它合金焊接;用于强腐蚀介质,如烟道脱硫、造纸设备、石化工程等。低氢型手焊条,名义成分(重量***数}是59(^-230-161\10-什6,为镍-铬-钼系合金焊条;电弧稳定、成型美观、飞溅极少、脱渣容易、抗气孔性佳,熔敷金属的机械性能稳定。 OK Autrod NiCrMo-3瑞典伊萨ESAB镍基焊条ENiCrMo-3ERNiCrMo-3是一种镍基合金焊丝。其具有优良的焊接工艺性能,焊缝成形美观,其焊缝金属具有优良的综合机械性能。用途:主要用于镍基合金和异种钢的焊接。 OK NiCrMo-3瑞典伊萨ESAB镍基焊条ENiCrMo-3ENiCrMo-3是低氢型药皮的镍基电焊条。焊缝具有优良的塑性、韧性和抗裂性能。焊缝金属在室温和高温条件下具有较高的强度和很好的耐蚀性能。直流反接,具有良好的焊接工艺性能,操作性佳,全位置焊接性好。用途:用于镍基合金焊接,也可用于一些难焊合金、异种钢的焊接及堆焊。 OK92.45瑞典伊萨ESAB镍基焊条ENiCrMo-3 ENiCrMo-3是低氢型药皮的镍基电焊条。焊缝具有优良的塑性、韧性和抗裂性能。焊缝金属在室温和高温条件下具有较高的强度和很好的耐蚀性能。直流反接,具有良好的焊接工艺性能,操作性佳,全位置焊接性好。用途:用于镍基合金焊接,也可用于一些难焊合金、异种钢的焊接及堆焊。 OK NiCrMo-4瑞典伊萨ESAB镍基焊条ENiCrMo-4适用于低碳-镍-铬-钼系合金,如HastelloyC276、ASTMB574等;也可用于其它镍基合金的异材焊接。低氢型手焊条,名义成分(重星***数)是57Ni-16Mo-15.5Cr-5.5 Fe-4W-低C,为镍-铬-铝系合金焊条; 具有优异的耐腐蚀性能,特别是耐点蚀及裂隙腐蚀能力; 电弧稳定、成型美观、飞溅极少、脱渣容易、抗气孔性佳,熔敷金属的机械性能稳定。 OK NiCrMo-5瑞典伊萨ESAB镍基焊条ENiCrMo-5是一种镍基超合金焊条,镍铬钼型镍基焊条。熔接金属具有加工硬化性能,常用的抗攻击酸。焊缝金属具有良好的高温性能。中等拉伸强度性能,硬度,热冲击和磨损。
实芯焊丝编辑 不锈钢实芯焊丝既可用惰性气体保护焊(TIG,MIG焊)。也可用于埋弧焊。不锈钢MIG焊既可达到高效焊接,又容易实现焊接自动化,广泛用于堆焊及薄板接等领域。MIG焊用焊丝化学成分与TIG焊丝一样,但对某些不锈钢品种,还有一种SI含量较高的MIG焊丝,如与ER308,ER309焊丝对应的ER308Si,ER309Si等,由于含Si高达0.8%左右,降低了熔滴金属的表面张力,使熔滴颗粒变细,更容易实现喷射过度,使电弧变得更稳定。同时还能改善熔滴金属的湿润性,使焊道波纹美观,不易产生未焊透,夹渣,气孔等缺馅。埋弧焊用不锈钢实芯焊丝,其化学成分与气保焊不锈钢焊丝一样,但应配用无猛中硅氟或无锰低硅高氟型熔炼焊剂。 药芯焊丝编辑 不锈钢药芯焊丝可以像碳钢和低合金钢药芯焊丝一样,对不锈钢进行既简便又高效的焊接,不锈钢药芯焊丝的应用以MAG焊为主,进行MAG焊时具有如下特点;1)与手工焊相比,熔敷速度可提高2-4倍,其熔敷效***达90%(不锈钢焊条仅55%)2)对电流,电压的适应范围大,焊接条件设定较为容易,易于进行半自动和自动化焊接。3)脱渣性良好,焊道表面光泽。另外,飞溅很少,电弧稳定性优良,***合格
耐磨药芯焊丝的特点;具有良好的抗磨料磨损,耐冲击磨损,耐粘着磨损(金属间磨损),耐高温磨损,耐腐蚀磨损以及抗两种类型以上复合磨损的性能。 XZ101耐磨焊丝:用于堆焊耐磨损,抗氧化或耐气蚀的部件。硬度:≧48-55度。 XZ103耐磨药芯焊丝:用于要求抗强烈磨损场合。硬度:≧60-65度。 XZ111耐磨药芯堆焊焊丝:堆焊高温高压阀门,热剪切刀刃,热铸模等。硬度:≧40-45度。 XZ112堆焊耐磨焊丝:用于堆焊高温高压阀门,内内燃机阀,热轧辊孔型。硬度:≧40-45度。 XZ113合金耐磨焊丝:用于牙轮钻头轴承等。硬度:≧55-60度。 XZ113W碳化钨耐磨焊丝:用于堆焊螺旋送料器,高温热轧辊,油田钻头等。硬度:≧60-65度。 XZ113Ni镍基耐磨药芯焊丝:用于耐气蚀,耐腐蚀性要求较高的内燃机气门,排气阀的堆焊。硬度:≧35-40度。 XZ114高耐磨合金焊丝:用于堆焊牙轮钻头轴承,粉碎机叶片等。硬度:≧55-60度。 XZ115高合金焊丝:具有加工硬化性好,堆焊阀门,铸模和挤压模等。硬度:≧30-35度。 XZ116模具耐磨焊丝:用于堆焊铜基合金和铝基合金的热压模,热挤压模等。硬度:≧40-45度。 XZ117耐冲击耐磨焊丝:用于泵的套筒和旋转密封环,磨损面板轴承套筒的堆焊。硬度:≧50-55度。
产品推荐
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
本页信息为苏州壹胜佰焊接材料有限公司为您提供的"壹胜佰304不锈钢焊条性能可靠,不锈钢焊丝"产品信息,如您想了解更多关于"壹胜佰304不锈钢焊条性能可靠,不锈钢焊丝"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
