

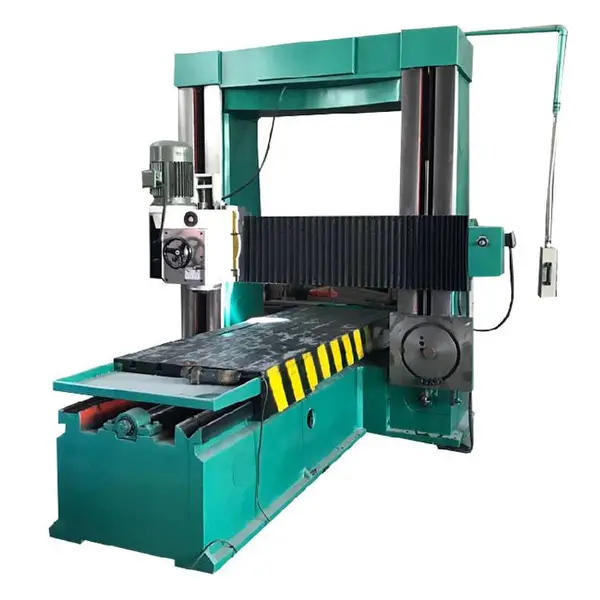

浙江新款龙门铣床型号
机床的工作条件
本机床超额线电源为三相四线制 3—380V 50HZ;
电源电压允许波动值: ±5%
电源频率允许波动值: ±5%
使用机床厂房环境温度范围10~35℃,相对湿度40~75%,大气压强86~106Kpa,空气中粉尘浓度不得大于10mg/m3,不得含酸、盐和腐蚀气体。机床安装在远离震源、热源和热流,其震动为0.5G以下(G为重力加速度)车间里。

铣床是用铣刀对工件进行铣削加工的机床。铣床除能铣削平面、沟槽、轮齿、螺纹和花键轴外,还能加工比较复杂的型面,效率较刨床高,在机械制造和修理部门得到广泛应用。
随着社会生产和科学技术的迅速发展,机械产品日趋精密复杂,且需求频繁改型,特别是在宇航、造船、军事等领域所需的机械零件,精度要求高,形状复杂,批量小。加工这类产品需要经常改装或调整设备,普通机床或专用化程度高的自动化机床已不能适应这些要求。为了解决上述问题,一种新型的机床——数控机床应运而生。这种新型机床具有适应性强、加工精度高、加工质量稳定和生产效***等优点。它综合应用了电子计算机、自动控制、伺服驱动、精密测量和新型机械结构等多方面的技术成果,是今后数控机床的发展方向。
生产效***,数控铣床一般不需要使用专用夹具等专用工艺设备,在更换工件时只需调用存储于数控装置中的加工程序、装夹工具和调整刀具数据即可,因而大大缩短了生产周期。其次,数控铣床具有铣床、镗床、钻床的功能,使工序高度集中,大大提高了生产效率。另外,数控铣床的主轴转速和进给速度都是无级变速的,因此有利于选择***切削用量;
操作规程 1.工作物要用压板、螺钉或专用工具夹紧。使用一般的扳手不准加套管,以免滑脱伤人。 2.刀具一定要夹牢,否则不准开车工作。 3.工作前,要检查机床传动部分的运转情况,并将机床的挡板装好,才能运转。 4.铣切各种工件,特别是粗铣时,开始应进行缓慢切削。 5.移动工作台和刀架时,应先松开固定螺钉。 6.装卸刀具时,应使用铜锤或木槌轻打,防止刀具碎片飞出伤人。 7.在切削中,不准变速和调整刀具,禁止用手摸或测量工件。
龙门铣床导轨修复:机床导轨大都由钢或铸铁制成,这类导轨出现划伤,应进行修复,不然会使划伤扩大,甚至影响机床使用。机床导轨及其它摩擦副,在长期的使用过程中,由于两个接触面间存在不同程度的摩擦,使摩擦副表面产生不同程度的磨损 ,严重时影响机床的加工精度和生产效率。对机床和其它磨损部位的修复,通常采用金属板和高分子材料镶贴或更换等方法,不仅需要进行大量***的加工制造,而且常需要对加工面进行人工刮研,修复工作工序多,工期长。
铣床是用铣刀对工件进行铣削加工的机床。铣床除能铣削平面、沟槽、轮齿、螺纹和花键轴外,还能加工比较复杂的型面,效率较刨床高,在机械制造和修理部门得到广泛应用。
随着社会生产和科学技术的迅速发展,机械产品日趋精密复杂,且需求频繁改型,特别是在宇航、造船、军事等领域所需的机械零件,精度要求高,形状复杂,批量小。加工这类产品需要经常改装或调整设备,普通机床或专用化程度高的自动化机床已不能适应这些要求。为了解决上述问题,一种新型的机床——数控机床应运而生。这种新型机床具有适应性强、加工精度高、加工质量稳定和生产效***等优点。它综合应用了电子计算机、自动控制、伺服驱动、精密测量和新型机械结构等多方面的技术成果,是今后数控机床的发展方向。
生产效***,数控铣床一般不需要使用专用夹具等专用工艺设备,在更换工件时只需调用存储于数控装置中的加工程序、装夹工具和调整刀具数据即可,因而大大缩短了生产周期。其次,数控铣床具有铣床、镗床、钻床的功能,使工序高度集中,大大提高了生产效率。另外,数控铣床的主轴转速和进给速度都是无级变速的,因此有利于选择***切削用量;
操作规程 1.工作物要用压板、螺钉或专用工具夹紧。使用一般的扳手不准加套管,以免滑脱伤人。 2.刀具一定要夹牢,否则不准开车工作。 3.工作前,要检查机床传动部分的运转情况,并将机床的挡板装好,才能运转。 4.铣切各种工件,特别是粗铣时,开始应进行缓慢切削。 5.移动工作台和刀架时,应先松开固定螺钉。 6.装卸刀具时,应使用铜锤或木槌轻打,防止刀具碎片飞出伤人。 7.在切削中,不准变速和调整刀具,禁止用手摸或测量工件。
龙门铣床导轨修复:机床导轨大都由钢或铸铁制成,这类导轨出现划伤,应进行修复,不然会使划伤扩大,甚至影响机床使用。机床导轨及其它摩擦副,在长期的使用过程中,由于两个接触面间存在不同程度的摩擦,使摩擦副表面产生不同程度的磨损 ,严重时影响机床的加工精度和生产效率。对机床和其它磨损部位的修复,通常采用金属板和高分子材料镶贴或更换等方法,不仅需要进行大量***的加工制造,而且常需要对加工面进行人工刮研,修复工作工序多,工期长。
产品推荐
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
推荐产品
-
面议
-
面议
-
面议
-
面议
