

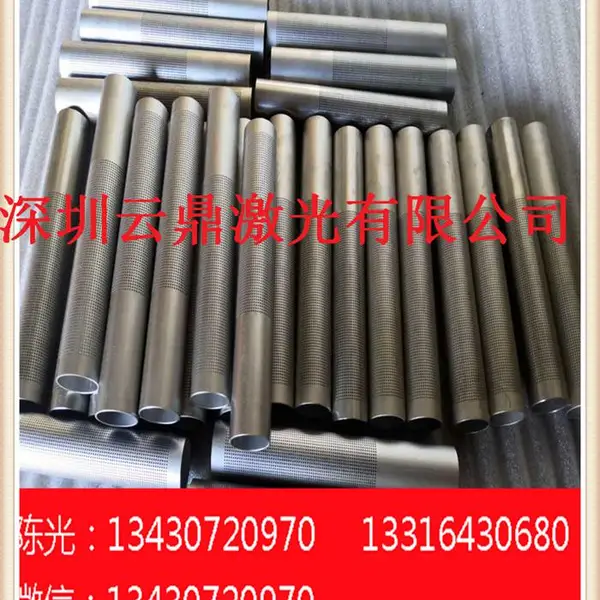

| 产品特性:1 | 加工类型:激光打孔 | 工件材质:不锈钢 |
| 加工产品范围:模具 | 打样周期:4-7天 | 加工周期:16天及以上 |
| 年最大加工能力:1000000件 | 年剩余加工能力:100000件 |
济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工 济南激光打孔加工|东营激光穿孔加工|青岛激光钻孔加工

激光打孔是目前小孔加工中不可缺少而且应用广泛的激光加工方法之一.近年来,随着对微孔加工质量要求的提高,传统的微孔加工方法已不能满足微孔加工深径比要求.而激光加工可以满足许多加工的特殊要求,因此它已成为小孔加工中最为人们所重视的加工方法.由于脉冲激光打孔具有效***,成本低及综合技术经济效益***等优点,因此已被广泛应用于航空航天等工业上.
激光打孔过程中激光与材料的相互作用,重点介绍了金属与激光作用的机理,
以及各种激光打孔方式的特点.并在理论分析的基础上以及针对激光打孔中出现的再铸层和微裂纹等问题,采用研制的具有切割功能的高功***光束质量的激光器,进行了激光打孔的实验研究.这台激光器所达到的参数为:①输出功率达到500w;②激光能量不稳定度:±2%;③激光的发散角:3.5mrad.采用两种激光打孔方法——旋切打孔的方式和冲击打孔的方式,针对这两种方法研制了一种新型的激光打孔装置,并通过理论分析了冲击打孔和旋切打孔方法的特点. 采用不同的激光参数在研制的激光打孔装置上对低碳钢和高温合金进行了激光打孔工艺的研究,对激光参数以及辅助气体对打孔的影响进行了分析,并采用自由脉冲进行了旋切打孔的研究,通过分析得出旋切打孔可以得到小锥度,再铸层少的孔.然后进行高峰值调制脉冲冲击打孔的研究,
广泛应用于:
汽车喷油嘴,细孔穿孔,吸嘴,雾化器,精密模具,航天电子,微晶电路板,滤网滤芯,激光冲孔筛网,微孔滤膜,微孔曝气管,金属微孔管,微孔膜过滤器,内燃机燃油喷嘴,手表夹板,雾化喷嘴,发动机喷油嘴,电子计算机打印头,细胞过滤器,电视机障板,天象仪星孔板,飞机透平叶片,探测器,传感器,喷油嘴,喷气嘴,微孔板,穿孔板,吸音板,微孔过滤器,微孔过滤网,微孔筛,不锈钢过滤网,滤清器,激光打孔网,喷枪喷嘴,化纤喷丝板,喷油孔,冲孔铝板,微孔增氧机,微孔振荡器,微孔网,激光细孔网,精密细孔,SMT吸嘴,CPU端子模,小孔吸嘴,燃烧器,过滤孔,
***步,详细了解打孔材料及打孔要求。
***步,模拟实验与检测。
第三步,设计便利、快捷的工装夹具。
第四步,程序设计。
第五步,实施***打孔加工及必要的检测。
影响打孔质量的主要参数。
激光打孔的过程是激光和物质相互作用的***复杂的热物理过程。因此,影响激光打孔质量的因素很多。为了获得高质量的孔,应根据激光打孔的一般原理和特点,对影响打孔质量的参数进行分析和了解。这些参数包括:激光脉冲的能量,脉冲宽度,离焦量,脉冲激光的重复频率,被加工材料的性质。
激光打孔辅助工艺。
为了提高激光打孔的精度,有时需要采用一些辅助的工艺工序和工艺措施,包括:(1)在工件的表面施加一个正向压力,或是在工件的反面装一个低压仓,可有助于打孔过程中清除汽化材料并增加液相的排出。(2)在工件下面的安全位置装一个光电探测器,可以及时探测到工件穿透与否。(3)利用液体薄膜或金属铂覆盖工件,能够使孔的锥度减小,并防止液相飞溅。(4)为了及时防止熔化物积聚在孔里,可以把汽化温度低于被加工材料熔化温度的物质放到被加工工件的后面。(5)利用激光作为加工工具在工件上打毛孔,再用其它方法达到所需要的精度。目***般采用的有金刚砂的机械加工,用冲头、金属丝进行孔径精加工,化学腐蚀方法等等。
根据小孔的尺寸范围划分为六档:
小孔:1.00~3.00(mm);
次小孔:0.40~1.00(mm);
超小孔:0.1~0.40(mm);
微孔:0.01~0.10(mm);
次微孔:0.001~0.01(mm);
-
 ¥10.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
-
¥1.00
