

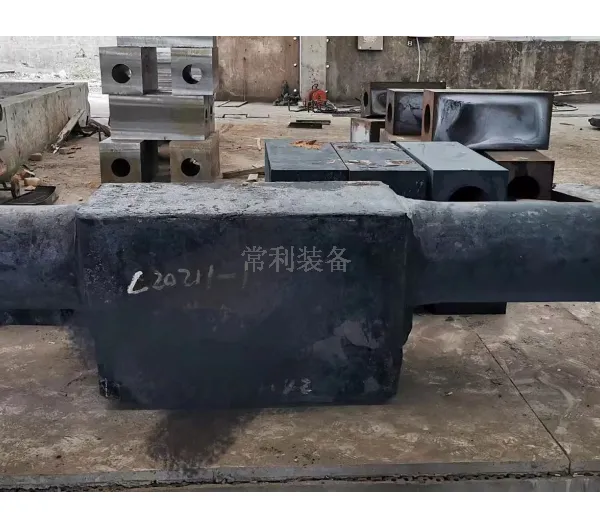

锻造曲轴锻件生产工艺流程:炼钢-锻造-断后热处理-粗加工-超声波探伤-焊热缓冲块-性能热处理-性能检验-加工探伤后如毛坯库。毛坯调质工艺改进前工序:锻造曲轴锻件锻造过程完成后紧接着需要进行锻后热处理,江西整体式锻造曲轴按需定制,由于冶炼技术的进步,江西整体式锻造曲轴按需定制,钢中氢含量和杂质元素得到了有效控制,所以锻后热处理的目的主要是调整和细化晶粒,为性能热处理以及后序粗加工后的超声波探伤做组织准备。锻造曲轴锻件生产工艺流程:炼钢-锻造-断后热处理-粗加工-超声波探伤-焊热缓冲块-性能热处理-性能检验-加工探伤后如毛坯库。毛坯调质工艺改进前工序:锻造曲轴锻件锻造过程完成后紧接着需要进行锻后热处理,由于冶炼技术的进步,钢中氢含量和杂质元素得到了有效控制,所以锻后热处理的目的主要是调整和细化晶粒,为性能热处理以及后序粗加工后的超声波探伤做组织准备。锻件,江西整体式锻造曲轴按需定制,锻造曲轴尺寸公差:根据图纸要求公差统一***在±0.02以内,严格按照图纸进行加工。江西整体式锻造曲轴按需定制

锻造曲轴锻件磁粉探伤(1)锻造曲轴锻件探伤的特点:锻造加工成型方法一般分为自由锻和模锻两大类。其工艺流程为:下料——加热——锻造——(切边)——探伤——机械加工——热处理——探伤——(表面热处理——探伤)——表面处理——成品交付。其中,锻造过程容易产生裂纹、折叠和白点等缺陷;热处理会产生淬火裂纹;机械加工会产生磨削裂纹和校正裂纹;表面热处理同样会产生裂纹。(2)探伤方法选择:一般用固定式磁粉探伤机进行周向、纵向磁化,如果材料的剩磁和矫顽力符合要求,推荐采用剩磁法探伤。(3)锻造曲轴磁粉探伤探伤方法:直接通电周向磁化,检查锻造裂纹、折叠、磨削裂纹、淬火裂纹、和发纹等。分段线圈纵向磁化,检查横向裂纹包括锻造裂纹、磨削裂纹、校正裂纹、淬火裂纹等。探伤时特别注意对拐角处、注油孔边沿的观察。江西整体式锻造曲轴按需定制***每件锻件合格出厂,出厂材料提供质保书和探伤报告。
水轮发电机用锻件,像主轴和中间轴等。电站用锻件,像转子、叶轮、护环主轴等。冶金机械,像冷轧辊、热轧辊和人字齿轮轴等。压力容器用锻件,像筒体、釜圈法兰和封头等。船用锻件,像锻造曲轴、尾轴、舵杆、推力轴和中间轴等。锻压机械设备,像锤头、锤杆、水压机的立柱、缸体、轮轴压装机的支柱和缸体等。模块锻件,主要是热模锻锤用的锻模。汽车工业用锻件,像左、右转向节、前梁、车钩等,据统计在汽车中,锻压件占其质量的80%。机车用锻件,像车轴、车轮、板簧、机车的曲轴等,据统计,在机车中锻压件占其质量的60%。用锻件,像炮管、门体、炮闩支架和牵引环等,据统计,在坦克中,锻压件占其质量的65%。
在普通镗床上将部分曲柄内孔加工至达到图样要求,另外部分曲柄内孔直径留余量;多次红套装配,将另外部分曲柄内孔加工至达到图样要求。由于曲柄孔若采用燃气加热,容易造成加热表面积炭和严重氧化,同时污染车间环境,因此选择电阻式履带电热板加热法,该法操作方便,便于温度控制,并且加热板可以在曲柄上灵活放置,容易达到对称加热。曲柄孔加热时外面用石棉板覆盖,防止热量散失。热装后,用石棉板进行保温,缓慢冷却,防止产生应力及变形。为了防止冷却过程中收缩产生变形,制作工装,在轴端增加压盖,***曲柄与轴台阶定位贴紧,可在曲柄适当位置用重物压住,防止装配过程变形。锻造曲轴大量现货,可按客户的实际要求尺寸,进行切割零售。
锻造曲轴生产工艺流程:1、坯料进厂检验。外观检验、材质单审核、化学成分分析、电渣重熔2、料块检验。重量检验、尺寸检验、数量检验。3、加热。温度控制、时间控制、按装炉量工艺分析。4、锻造检验。数量检验、外观检验、尺寸检验、重献检验、金相分析5、热处理检验。温度控制、时间控制、热处理曲线图、机械性能测试。6、机加工检验。外观检验、尺寸检验、磁粉探伤、超声波探伤。7、检验。数益检验、外观检验、尺寸检验、表面光洁度、测试和报告审核8、包装和出运。打字,清洗,包装、出场以上就是锻造曲轴的锻件工艺流程。专注曲轴等锻件加工定制,原材料库存充足,设备精良,生产能力强。汽油机锻造曲轴市场价
锻件、锻造曲轴生产工艺流程:电弧炉+LF+VD——模铸——快锻——热处理——机加工。江西整体式锻造曲轴按需定制
制定锻造曲轴的具体加工工艺路线如下:铸锻毛坯→粗加工→探伤→热处理→探伤→半精加工→精加工→装配→精加工(组合)→总装配→检测。为实现加工工艺路线,工艺方案实施前需准备及制作装配平台、胎具、测量及装配工具。将装配基准平台平面加工精铣,平台底部垫斜铁,调整平台高度,用水平仪找平平台达到要求精度。为了防止轴热装入曲柄后冷却收缩,必须制作工艺压盖,待轴和曲柄热装后用压盖将其压紧。为防止热装过程曲柄水平方向发生位移造成偏差,需要使用方箱等重物压紧以防止曲柄位移。作为热装难点的曲柄孔,使用局部加热的履带电加热板(见图2)和支撑工具。制备过程需准备千斤顶、***表及框式水平仪等检测工具,这些仪器配合使用,以调平主轴和拐轴;此外需要拉杆、压板、起吊环和螺栓等工具,用于起吊、压紧曲柄。江西整体式锻造曲轴按需定制

江苏常利装备制造有限公司,位于江苏江阴市,是一家专业生产轴类锻件、环形锻件、法兰锻件、锻造圆钢、方钢的生产制造型企业。 公司拥有强大的特殊钢供应渠道作支撑,尤其在特钢锻圆方面更显人脉专业优势,从800T快锻到2500T快锻、从1000T油压机到5000T油压机、锻件从100Kg-20000Kg大型铸钢件 ,主要产品为锻造圆钢(φ200-800mm),热轧圆钢(φ16-250mm),方钢(70-400mm)×(200-600mm),钢锭(0.75吨-25吨),其中包括“合结钢、合金钢、碳结钢、不锈钢、碳工钢、弹簧钢、轴承钢、轧辊等多种系列。产品不仅被国内大型机车、煤机、石油机械、造船等行业所使用,同时出口欧洲、东南亚、等国家和地区,锻造产品采用***的生产工艺“大功率电炉炉外精炼(LF)真空脱气(VD)快锻退火(或正火)车削。***化学成分及机械性能要求;也可根据客户要求***各级探伤,提供质量证明文件;我公司还可根据客户需求提供光亮状态圆钢(按图加工台阶轴)及热处理。
点击查看>| 企业类型 | 有限责任公司(自然人独资) | 统一社会信用代码 | 91320281MABPFNXUXL | ||
| 登记机关 | 江阴市行政审批局 | 法定代表人 | 孙钰锋 | ||
| 公司成立日期 | 2022-06-06 00:00:00 | 营业期限 | 长期 | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
