

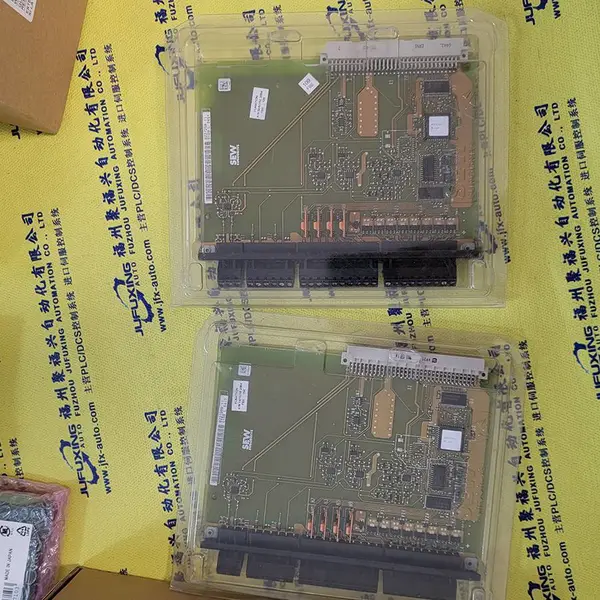
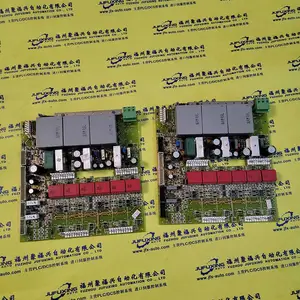

| 产品特性:进口正品 | 是否进口:否 | 加工定制:否 |
| 品牌:GE | 型号:A06B-0276-B210 | 工作电压:24VDCV |
| 输出频率:50kHz | 产品认证:UL | 系列:1746 1756 |
| 物料编码:A06B-0276-B210 | 运输:快递物流 | 时效:3天- |
| 快递费用:包邮顺丰 | 订货号:A06B-0276-B210 | 包装方式:普通包装 |
A06B-0276-B210输出模块
A06B-0276-B210输出模块;
A06B-0276-B210输出模块;
A06B-0276-B210输出模块

1 引言 剑杆织机是最早发明和推广应用于生产实践的一种无梭织机,早期的剑杆织机选色、送经、卷取、开口、绞边等机构都是机械式,淘汰型剑杆织机只有一个电动机,一个开关箱(电气控制箱)。随着电子技术、自动化技术的迅猛发展,各织机制造厂不断地采用新技术、新材料、新工艺、提高了剑杆织机机电一体化的程度。现在的剑杆织机幅宽至少是190cm的筘幅,宽至360cm或380cm筘幅,纬纱至少是4色或6色选纬,甚至是8色或16色选纬,采用计算机控制电子选色机构,这是机械式选色机构无法比拟的。当今计算机控制的剑杆织机除了主电动机以外,至少还有5-7台各种特殊功能的微电机,分别应用于送经、卷取、开口、自动找断纬、选色、织边、剪边纱等机构。这些特种电机都是由计算机控制,剑杆织机中的计算机还担负着监测、显示各种数据的功能。***剑杆织机所采用的不是过去的单板机或8位机、16位机,而是32位计算机。计算机控制的特种变速电动机或变频调速电动机在织机中的应用,实现了织机在运行中任意变速,这是织机速度控制发展的趋势,它不仅在剑杆织机上使用,而且已在其它无梭织机上推广应用。 近年来日本津田驹公司和丰田公司、意大利的SOMET公司、比利时的PICANOL公司、瑞士的SULZER TEXTIL公司和STAUBLI公司等无梭织机,普遍采用新型高速可靠的微机群或计算机系统及人机界面,具有自诊断和数据采集管理功能,实现电子送经、电子卷取、电子选纬、电子多臂、电子提花等控制。国内的无梭织机其技术水平与国外差距较大,国产剑杆织机的产量很大,但使用的技术普遍是从国外80年代的机型改进而来,大多数采用商用微机,档次不一。 可编程控制器(PLC)以微处理器为基础,综合计算机技术、自动控制技术和通信技术,面向控制过程,面向用户,适应工业环境、操作方便、可靠性高。近年来,中纺机、经纬纺机、龙力机械和杭州精加工等厂家都把PLC应用于剑杆织机的电气控制,把人机界面、操作按钮、编码器、断纱检测装置、多臂机、电磁离合器、选色器等通过PLC来控制剑杆织机的动作。PLC技术的应用对提高剑杆织机布面质量、扩大织物品种、提高织机的效率、简化操作、减低消耗、减轻劳动强度等方面起了重大作用。 本文介绍以欧姆龙CPM1A型PLC及一20EDT的扩展模块为核心,构成剑杆织机电气控制系统,完成织机角度检测、可编程控制器对选色电磁铁、主离合器、慢车及找纬离合器等控制。 2 SGA726型剑杆织机系统组成和特点 SGA726型剑杆织机电控系统充分采用当今***的微电子技术和微机技术,采用欧姆龙可编程序控制器,解决现有的单片机系统无法解决的工艺差、稳定性差、抗干扰能力差、故障***的缺陷,使整个电控系统的控制水平有了很大的提高,反映了当今国内纺机控制技术的发展方向,系统组成框图如图1所示。
电控系统角度传感器采用值式光电编码器,准确给出织机任何角度,PLC为模块式,可根据需要增减输入输出模块。 经停按钮和停经片等组成经停检测装置,该按钮可在织机后部控制织机停车,拔出后用于织机调试。 (1) 开车按钮:当筘座位于起动区(310~40度),且所有起动条件都满足时,按此开车按钮,则织机开快车; (2) 停车按钮:如果按下时间短,织机停车,并自动回转到330度,如果按下时间较长,则织机停车后不回转。回转过程中按此按钮则织机立即停止回转。若按住此按钮不放可封锁一切操作; (3) 点动按钮:按住点动按钮织机则慢车正向转动,当有些故障发生时可用点动按钮复位。 (4) 回转按钮;当筘座位于回转区(330度~260度)时,按此回转按钮,织机则慢车回转至330度,同样回转过程中按停车按钮,则织机立即停止回转; (5) 正找纬按钮:按此按钮,多臂机带动综框正向找纬; (6) 反找纬按钮:按此按钮,多臂机带动综框反向找纬; (7) 急停按钮:按住此按钮,可切断电柜电源; (8) 用一油压继电器检测织机油路系统油压情况。 2.1 主要电器 机上系统包括传感器7只、抬纬电磁铁1只、主电机、风机、慢车电机、储纬器、主离合器、制动器、慢车离合器、找纬离合器等。 2.2 控制电源 三相交流电源首先接入自动空气开关QF,其保护电流是20A,电源变压器提供二组交流21V电压,一组全波整流滤波后,产生直流24V电压,用于主离合器、慢车离合器线圈、光电编码器和报警灯电源;另一组交流21V半波整流后,用于正常低压制动;交流220V半波整流后,对储能电容器进行充电用于高压制动;电源变压器输出的交流110V经全波整流后用于找纬离合器线圈,交流110V还用于交流接触器线圈驱动;变压器输出交流15V经全桥滤波、7812稳压后,用于纬纱检测器、液晶显示器、传感器驱动。电机起动按钮和关机自锁按钮串入主交流接触器KM1线圈电路,KM1控制主电机、风机和慢车电机。慢车电机正反转KM2、KM3接触器接在主交流接触器KM1后,线圈由PLC控制。三只电机主电路各接入一只热继电器实现过载保护。织机主电路如图2示。
2.3 传感器和执行器件的配合 值式光电编码器通常安装在织机主轴快车端上,以便检测出织机控制所需的任何角度。设计时把编码器改至剪刀轴上,有效减少了编码器的震动和不必要的损坏。慢车和找纬离合器上装有二只接近开关,一只为PXsm,当慢车离合器啮合时,禁止织机启动快车;另一只为PXpf,当找纬离合器脱开时使慢车离合器啮合,在找纬过程中封锁开车按钮、慢车按钮,找断纬过程完毕后使慢车离合器脱开。织机的引纬方向有一只纬纱检测器和一只抬纬电磁铁,在运动过程中以及倒车过程中抬纬,以排除不正常引纬。 3 PLC控制 3.1 断纱检测 织机的停车位置,由MPT001-C中文人机界面上设定,PLC根据值式光电编码器的角度而实现,无须机械安装停车开关。 断经信号由经停片直接通过导线传给PLC,PLC根据用户设定的断经停车角度(MPT001-C中文人机界面上设定)和值式光电编码器的角度信号实现停车。经纱品种不同时,通过调节PLC对停经片的灵敏度,可以准确实现停车,有效提高产品质量。 纬纱信号经过处理电路分两点(断纬、重纬)进入PLC,无须选纬传感器和停车开关,PLC程序将会根据用户设定的断纬、重纬停车角度和值式光电编码器的角度信号实现停车。 3.2 编码器连接 值式光电编码器轴旋转时,产生与位置一一对应的代码(二进制、BCD码等)输出。从代码大、小的变更,即可判别正反方向和位移所处的位置,而无须判向电路。它有一个零位代码,当停电或关机后再开机重新测量时,仍可准确地读出停电或关机位置的代码,并准确地找到零位代码。一般情况下,值式编码器的测量范围为0~360度,但特殊的型号也可实现多圈测量。本编码器的出口端引出10根线,其中2根分别接24V和公共(COM)端,其余8根不同颜色的线和PLC输入端的前8个端子即(00000~00007)相连接,利用剪刀轴带动编码器所转的角度传给PLC,再由PLC传给显示屏,这样就可以通过人机界面准确把握织机的停车角度、织机的转速、纬检开始角度、纬检结束角度、经停角度、纬停开始角度等。 3.3 可编程控制器(PLC)I/O接线 PLC的主体由CPM1A(30点输入输出)和20EDT晶体管扩展模块(20点输入输出)组成,CPM1A可编程控制器有两排进口端子和两排出口端子,分为上下两层,由一根通讯线连至显示屏,以监控织机的运行情况。图3示出PLC输入/输出接线图
PLC输入点00000~00007接编码器8根输出信号线,输入点00008与纬纱检测器输出ws相连,接收纬纱检测器的给定信号,00009点和手轮保护开关hw相连。为了及时检测接近开关和找纬接近开关的工作情况,把00010和00011点分别用来反映慢车接近开关和找纬接近开关的动作情况,所以把这两点分别接至织机的慢车接近开关(sm)和找纬接近开关(pf)。慢车和找纬接近开关动作情况通过PLC传到人机界面上,维修人员可以在织机突然停止情况下及时了解织机系何种原因停机。00100点和油压信号sp相连接,当油路出现故障时,PLC接收到sp信号,显示屏上即显示油压低的警告。00101点与经停开关(js)相连,当织机在正常开车时,一旦经停开关(js)动作,织机立即停止工作。根据操作需要,利用PLC的00102点和快车按钮相连接,00103和慢车按钮相连接,00104和点动按钮相连接,00105和回转按钮相连接。晶体管扩展模块输入点00200、00201、00202分别连接正找纬、反找纬和急停按钮。这样,横档操作面板上所有按钮都通过PLC控制织机运动。扩展模块输入点00203、00204、00205分别连至人机界面上的运行编程、上移纬和下移纬按钮,便于操作人员把所要设定的工艺参数通过人机界面输入到PLC中。扩展输入点00206与维修开关相连接,可以在维修时关闭PLC的动作,确保维修安全。扩展输入点00207~00209与班次组合按钮相连,方便统计每班组织机运行和生产情况。
TEXAS INSTRUMENTS PLC 505-2571 NSPP 5052571
TEXAS INSTRUMENTS PLC 505-4408 NSFP 5054408
ASEA BROWN BOVERI HIEE300024R4 NSFP HIEE300024R4
ASEA BROWN BOVERI DSDX-110 NSFP DSDX110
BRIDGEPORT A027484-183 USPP A027484183
Panasonic MDDA153A1A AC Servo Driver tested
Siemens 525-1104 PLC Simatic TI525 CPU Logic Controller
ASEA BROWN BOVERI DPH-07551 NSFP DPH07551
DOLCH DV-10-VG-RT USPP DV10VGRT
SIEMENS 6SE3-216-8CB40 NSFP 6SE32168CB40
KOLLMORGEN IND SERVOSTAR-603 USPP SERVOSTAR603
Panasonic AC Servo driver MSDA043A1A
Panasonic DV83020LE201 AC Servo Motor Driver with 60 day warranty
Texas Instruments 500-5848
TEXAS INSTRUMENTS PLC 500-5114A USPP 5005114A
SIEMENS 1FK70447-AH71-?1EG0 NSFP 1FK70447AH711E?G0
ASEA BROWN BOVERI YTE-102A USPP YTE102A
TEXAS INSTRUMENTS WORD OUTPUT 500-5019 **
TEXAS INSTRUMENTS PLC 505-4308 NSPP 5054308
TEXAS INSTRUMENTS PLC 505-7038 USPP 5057038
TEXAS INSTRUMENTS PLC MP6000 USPP MP6000
Sequencer input output I/O Texas Instruments 5TI 1034 2
Texas Instruments 305-02B Series Rack with Power Supply
ALLEN BRADLEY 1775-ME8 NSFP 1775ME8
ASEA BROWN BOVERI 6024BP10300C NSFP 6024BP10300C
Panasonic AC Servo Motor MSMA012S1A Free Ship
ALLEN BRADLEY 809-A12E NSPP 809A12E
ASEA BROWN BOVERI MK14A-ABB USPP MK14AABB
Texas Instruments 305-02B
TEXAS INSTRUMENTS PLC 2261690-1-AA USPP 22616901AA
ALLEN BRADLEY 1784-KTK1 NSPP 1784KTK1
ASEA BROWN BOVERI 57310255-AX USPP 57310255AX
Expedited shipping ailable
ASEA BROWN BOVERI 289B943A30 NSFP 289B943A30
Siemens Texas Instruments PLC Controller 435-CPU 405-15ABM U-55N Used Working
Expedited shipping ailable
ALLEN BRADLEY 8000-MDB USPP 8000MDB
HITACHI LINK-SH NSPP LINKSH
TEXAS INSTRUMENTS 520-1101 USPP 5201101
EXTRON 60-107-01 USPP 6010701
"NEW" PANASONIC Servo Motor MQMA042A1A CNC/ROUTER
ASEA BROWN BOVERI 3BSE003390R1 USPP 3BSE003390R1
TEXAS INSTRUMENTS PLC 7MT-1504 NSPP 7MT1504
ASEA BROWN BOVERI ACS601-0009-4-?000B1500801 USPP ACS60100094000?B3
ASEA BROWN BOVERI YT204001-JR USPP YT204001JR
DANFOSS 175L3203 NSPP 175L3203
AMK AN20F USPP AN20F
ASEA BROWN BOVERI DPH-07551 NSFP DPH07551
SIEMENS SIMATIC TI555 CPU MODULE BOARD PLC 555-1101 5551101
ASEA BROWN BOVERI ACS401604135 USPP ACS401604135
TEXAS INSTRUMENTS PLC 500-5840 NSFP 5005840
TEXAS INSTRUMENTS PLC 2223050-0004 USPP 22230500004
CEGELEC MDO USPP MDO
ASEA BROWN BOVERI EH550G-PRL11 USPP EH550GPRL11
BALDOR DBSC1105-BAA USPP DBSC1105BAA
HONEYWELL VPR101-G1-111-?C-0E0000-0-00 USPP VPR101G1111C0E?00
Returns: Not accepted
KEB COMBIVERT 17.F5.B1G-350A NSFP 17F5B1G350A
Panasonic AC Servo Motor MSMA102A1D Free Ship
SMC MY1B63-1400 NSFP MY1B631400
Expedited shipping ailable
KEB COMBIVERT 17.F4.F1H-4R01 NSPP 17F4F1H4R01
GE FANUC IC697ADC701 USPP IC697ADC701
TEXAS INSTRUMENTS PLC 315-DD USPP 315DD
Texas Instruments 305-01DA
Texas Instruments Model TI120 PLC Model: 120-1111
TEXAS INSTRUMENTS PLC 2490005-0001 USPP 24900050001
SIEMENS 6ES5-374-2AH21 USPP 6ES53742AH21
TELEMECANIQUE TSX-BMP-010 USPP TSXBMP010
ASEA BROWN BOVERI 57520001-CY USPP 57520001CY
(AJ01) MSDA015D1A PANASONIC AC SERVO DRIVER USED WORKING
TEXAS INSTRUMENTS PLC 505-4916 USPP 5054916
PERCEPTRON 911-0007
ASEA BROWN BOVERI QIFA502 USPP QIFA502
TEXAS INSTRUMENTS PLC 164-1114 NSFP 1641114
TEXAS INSTRUMENTS PLC 505-4516 NSPP 5054516
Panasonic AC Servo Driver Driver MSD043A1XXV Free Shipping Worldwide
Returns: Not accepted
A06B-0276-B210输出模块;
A06B-0276-B210输出模块
1 引言 剑杆织机是最早发明和推广应用于生产实践的一种无梭织机,早期的剑杆织机选色、送经、卷取、开口、绞边等机构都是机械式,淘汰型剑杆织机只有一个电动机,一个开关箱(电气控制箱)。随着电子技术、自动化技术的迅猛发展,各织机制造厂不断地采用新技术、新材料、新工艺、提高了剑杆织机机电一体化的程度。现在的剑杆织机幅宽至少是190cm的筘幅,宽至360cm或380cm筘幅,纬纱至少是4色或6色选纬,甚至是8色或16色选纬,采用计算机控制电子选色机构,这是机械式选色机构无法比拟的。当今计算机控制的剑杆织机除了主电动机以外,至少还有5-7台各种特殊功能的微电机,分别应用于送经、卷取、开口、自动找断纬、选色、织边、剪边纱等机构。这些特种电机都是由计算机控制,剑杆织机中的计算机还担负着监测、显示各种数据的功能。***剑杆织机所采用的不是过去的单板机或8位机、16位机,而是32位计算机。计算机控制的特种变速电动机或变频调速电动机在织机中的应用,实现了织机在运行中任意变速,这是织机速度控制发展的趋势,它不仅在剑杆织机上使用,而且已在其它无梭织机上推广应用。 近年来日本津田驹公司和丰田公司、意大利的SOMET公司、比利时的PICANOL公司、瑞士的SULZER TEXTIL公司和STAUBLI公司等无梭织机,普遍采用新型高速可靠的微机群或计算机系统及人机界面,具有自诊断和数据采集管理功能,实现电子送经、电子卷取、电子选纬、电子多臂、电子提花等控制。国内的无梭织机其技术水平与国外差距较大,国产剑杆织机的产量很大,但使用的技术普遍是从国外80年代的机型改进而来,大多数采用商用微机,档次不一。 可编程控制器(PLC)以微处理器为基础,综合计算机技术、自动控制技术和通信技术,面向控制过程,面向用户,适应工业环境、操作方便、可靠性高。近年来,中纺机、经纬纺机、龙力机械和杭州精加工等厂家都把PLC应用于剑杆织机的电气控制,把人机界面、操作按钮、编码器、断纱检测装置、多臂机、电磁离合器、选色器等通过PLC来控制剑杆织机的动作。PLC技术的应用对提高剑杆织机布面质量、扩大织物品种、提高织机的效率、简化操作、减低消耗、减轻劳动强度等方面起了重大作用。 本文介绍以欧姆龙CPM1A型PLC及一20EDT的扩展模块为核心,构成剑杆织机电气控制系统,完成织机角度检测、可编程控制器对选色电磁铁、主离合器、慢车及找纬离合器等控制。 2 SGA726型剑杆织机系统组成和特点 SGA726型剑杆织机电控系统充分采用当今***的微电子技术和微机技术,采用欧姆龙可编程序控制器,解决现有的单片机系统无法解决的工艺差、稳定性差、抗干扰能力差、故障***的缺陷,使整个电控系统的控制水平有了很大的提高,反映了当今国内纺机控制技术的发展方向,系统组成框图如图1所示。
电控系统角度传感器采用值式光电编码器,准确给出织机任何角度,PLC为模块式,可根据需要增减输入输出模块。 经停按钮和停经片等组成经停检测装置,该按钮可在织机后部控制织机停车,拔出后用于织机调试。 (1) 开车按钮:当筘座位于起动区(310~40度),且所有起动条件都满足时,按此开车按钮,则织机开快车; (2) 停车按钮:如果按下时间短,织机停车,并自动回转到330度,如果按下时间较长,则织机停车后不回转。回转过程中按此按钮则织机立即停止回转。若按住此按钮不放可封锁一切操作; (3) 点动按钮:按住点动按钮织机则慢车正向转动,当有些故障发生时可用点动按钮复位。 (4) 回转按钮;当筘座位于回转区(330度~260度)时,按此回转按钮,织机则慢车回转至330度,同样回转过程中按停车按钮,则织机立即停止回转; (5) 正找纬按钮:按此按钮,多臂机带动综框正向找纬; (6) 反找纬按钮:按此按钮,多臂机带动综框反向找纬; (7) 急停按钮:按住此按钮,可切断电柜电源; (8) 用一油压继电器检测织机油路系统油压情况。 2.1 主要电器 机上系统包括传感器7只、抬纬电磁铁1只、主电机、风机、慢车电机、储纬器、主离合器、制动器、慢车离合器、找纬离合器等。 2.2 控制电源 三相交流电源首先接入自动空气开关QF,其保护电流是20A,电源变压器提供二组交流21V电压,一组全波整流滤波后,产生直流24V电压,用于主离合器、慢车离合器线圈、光电编码器和报警灯电源;另一组交流21V半波整流后,用于正常低压制动;交流220V半波整流后,对储能电容器进行充电用于高压制动;电源变压器输出的交流110V经全波整流后用于找纬离合器线圈,交流110V还用于交流接触器线圈驱动;变压器输出交流15V经全桥滤波、7812稳压后,用于纬纱检测器、液晶显示器、传感器驱动。电机起动按钮和关机自锁按钮串入主交流接触器KM1线圈电路,KM1控制主电机、风机和慢车电机。慢车电机正反转KM2、KM3接触器接在主交流接触器KM1后,线圈由PLC控制。三只电机主电路各接入一只热继电器实现过载保护。织机主电路如图2示。
2.3 传感器和执行器件的配合 值式光电编码器通常安装在织机主轴快车端上,以便检测出织机控制所需的任何角度。设计时把编码器改至剪刀轴上,有效减少了编码器的震动和不必要的损坏。慢车和找纬离合器上装有二只接近开关,一只为PXsm,当慢车离合器啮合时,禁止织机启动快车;另一只为PXpf,当找纬离合器脱开时使慢车离合器啮合,在找纬过程中封锁开车按钮、慢车按钮,找断纬过程完毕后使慢车离合器脱开。织机的引纬方向有一只纬纱检测器和一只抬纬电磁铁,在运动过程中以及倒车过程中抬纬,以排除不正常引纬。 3 PLC控制 3.1 断纱检测 织机的停车位置,由MPT001-C中文人机界面上设定,PLC根据值式光电编码器的角度而实现,无须机械安装停车开关。 断经信号由经停片直接通过导线传给PLC,PLC根据用户设定的断经停车角度(MPT001-C中文人机界面上设定)和值式光电编码器的角度信号实现停车。经纱品种不同时,通过调节PLC对停经片的灵敏度,可以准确实现停车,有效提高产品质量。 纬纱信号经过处理电路分两点(断纬、重纬)进入PLC,无须选纬传感器和停车开关,PLC程序将会根据用户设定的断纬、重纬停车角度和值式光电编码器的角度信号实现停车。 3.2 编码器连接 值式光电编码器轴旋转时,产生与位置一一对应的代码(二进制、BCD码等)输出。从代码大、小的变更,即可判别正反方向和位移所处的位置,而无须判向电路。它有一个零位代码,当停电或关机后再开机重新测量时,仍可准确地读出停电或关机位置的代码,并准确地找到零位代码。一般情况下,值式编码器的测量范围为0~360度,但特殊的型号也可实现多圈测量。本编码器的出口端引出10根线,其中2根分别接24V和公共(COM)端,其余8根不同颜色的线和PLC输入端的前8个端子即(00000~00007)相连接,利用剪刀轴带动编码器所转的角度传给PLC,再由PLC传给显示屏,这样就可以通过人机界面准确把握织机的停车角度、织机的转速、纬检开始角度、纬检结束角度、经停角度、纬停开始角度等。 3.3 可编程控制器(PLC)I/O接线 PLC的主体由CPM1A(30点输入输出)和20EDT晶体管扩展模块(20点输入输出)组成,CPM1A可编程控制器有两排进口端子和两排出口端子,分为上下两层,由一根通讯线连至显示屏,以监控织机的运行情况。图3示出PLC输入/输出接线图
PLC输入点00000~00007接编码器8根输出信号线,输入点00008与纬纱检测器输出ws相连,接收纬纱检测器的给定信号,00009点和手轮保护开关hw相连。为了及时检测接近开关和找纬接近开关的工作情况,把00010和00011点分别用来反映慢车接近开关和找纬接近开关的动作情况,所以把这两点分别接至织机的慢车接近开关(sm)和找纬接近开关(pf)。慢车和找纬接近开关动作情况通过PLC传到人机界面上,维修人员可以在织机突然停止情况下及时了解织机系何种原因停机。00100点和油压信号sp相连接,当油路出现故障时,PLC接收到sp信号,显示屏上即显示油压低的警告。00101点与经停开关(js)相连,当织机在正常开车时,一旦经停开关(js)动作,织机立即停止工作。根据操作需要,利用PLC的00102点和快车按钮相连接,00103和慢车按钮相连接,00104和点动按钮相连接,00105和回转按钮相连接。晶体管扩展模块输入点00200、00201、00202分别连接正找纬、反找纬和急停按钮。这样,横档操作面板上所有按钮都通过PLC控制织机运动。扩展模块输入点00203、00204、00205分别连至人机界面上的运行编程、上移纬和下移纬按钮,便于操作人员把所要设定的工艺参数通过人机界面输入到PLC中。扩展输入点00206与维修开关相连接,可以在维修时关闭PLC的动作,确保维修安全。扩展输入点00207~00209与班次组合按钮相连,方便统计每班组织机运行和生产情况。
TEXAS INSTRUMENTS PLC 505-2571 NSPP 5052571
TEXAS INSTRUMENTS PLC 505-4408 NSFP 5054408
ASEA BROWN BOVERI HIEE300024R4 NSFP HIEE300024R4
ASEA BROWN BOVERI DSDX-110 NSFP DSDX110
BRIDGEPORT A027484-183 USPP A027484183
Panasonic MDDA153A1A AC Servo Driver tested
Siemens 525-1104 PLC Simatic TI525 CPU Logic Controller
ASEA BROWN BOVERI DPH-07551 NSFP DPH07551
DOLCH DV-10-VG-RT USPP DV10VGRT
SIEMENS 6SE3-216-8CB40 NSFP 6SE32168CB40
KOLLMORGEN IND SERVOSTAR-603 USPP SERVOSTAR603
Panasonic AC Servo driver MSDA043A1A
Panasonic DV83020LE201 AC Servo Motor Driver with 60 day warranty
Texas Instruments 500-5848
TEXAS INSTRUMENTS PLC 500-5114A USPP 5005114A
SIEMENS 1FK70447-AH71-?1EG0 NSFP 1FK70447AH711E?G0
ASEA BROWN BOVERI YTE-102A USPP YTE102A
TEXAS INSTRUMENTS WORD OUTPUT 500-5019 **
TEXAS INSTRUMENTS PLC 505-4308 NSPP 5054308
TEXAS INSTRUMENTS PLC 505-7038 USPP 5057038
TEXAS INSTRUMENTS PLC MP6000 USPP MP6000
Sequencer input output I/O Texas Instruments 5TI 1034 2
Texas Instruments 305-02B Series Rack with Power Supply
ALLEN BRADLEY 1775-ME8 NSFP 1775ME8
ASEA BROWN BOVERI 6024BP10300C NSFP 6024BP10300C
Panasonic AC Servo Motor MSMA012S1A Free Ship
ALLEN BRADLEY 809-A12E NSPP 809A12E
ASEA BROWN BOVERI MK14A-ABB USPP MK14AABB
Texas Instruments 305-02B
TEXAS INSTRUMENTS PLC 2261690-1-AA USPP 22616901AA
ALLEN BRADLEY 1784-KTK1 NSPP 1784KTK1
ASEA BROWN BOVERI 57310255-AX USPP 57310255AX
Expedited shipping ailable
ASEA BROWN BOVERI 289B943A30 NSFP 289B943A30
Siemens Texas Instruments PLC Controller 435-CPU 405-15ABM U-55N Used Working
Expedited shipping ailable
ALLEN BRADLEY 8000-MDB USPP 8000MDB
HITACHI LINK-SH NSPP LINKSH
TEXAS INSTRUMENTS 520-1101 USPP 5201101
EXTRON 60-107-01 USPP 6010701
"NEW" PANASONIC Servo Motor MQMA042A1A CNC/ROUTER
ASEA BROWN BOVERI 3BSE003390R1 USPP 3BSE003390R1
TEXAS INSTRUMENTS PLC 7MT-1504 NSPP 7MT1504
ASEA BROWN BOVERI ACS601-0009-4-?000B1500801 USPP ACS60100094000?B3
ASEA BROWN BOVERI YT204001-JR USPP YT204001JR
DANFOSS 175L3203 NSPP 175L3203
AMK AN20F USPP AN20F
ASEA BROWN BOVERI DPH-07551 NSFP DPH07551
SIEMENS SIMATIC TI555 CPU MODULE BOARD PLC 555-1101 5551101
ASEA BROWN BOVERI ACS401604135 USPP ACS401604135
TEXAS INSTRUMENTS PLC 500-5840 NSFP 5005840
TEXAS INSTRUMENTS PLC 2223050-0004 USPP 22230500004
CEGELEC MDO USPP MDO
ASEA BROWN BOVERI EH550G-PRL11 USPP EH550GPRL11
BALDOR DBSC1105-BAA USPP DBSC1105BAA
HONEYWELL VPR101-G1-111-?C-0E0000-0-00 USPP VPR101G1111C0E?00
Returns: Not accepted
KEB COMBIVERT 17.F5.B1G-350A NSFP 17F5B1G350A
Panasonic AC Servo Motor MSMA102A1D Free Ship
SMC MY1B63-1400 NSFP MY1B631400
Expedited shipping ailable
KEB COMBIVERT 17.F4.F1H-4R01 NSPP 17F4F1H4R01
GE FANUC IC697ADC701 USPP IC697ADC701
TEXAS INSTRUMENTS PLC 315-DD USPP 315DD
Texas Instruments 305-01DA
Texas Instruments Model TI120 PLC Model: 120-1111
TEXAS INSTRUMENTS PLC 2490005-0001 USPP 24900050001
SIEMENS 6ES5-374-2AH21 USPP 6ES53742AH21
TELEMECANIQUE TSX-BMP-010 USPP TSXBMP010
ASEA BROWN BOVERI 57520001-CY USPP 57520001CY
(AJ01) MSDA015D1A PANASONIC AC SERVO DRIVER USED WORKING
TEXAS INSTRUMENTS PLC 505-4916 USPP 5054916
PERCEPTRON 911-0007
ASEA BROWN BOVERI QIFA502 USPP QIFA502
TEXAS INSTRUMENTS PLC 164-1114 NSFP 1641114
TEXAS INSTRUMENTS PLC 505-4516 NSPP 5054516
Panasonic AC Servo Driver Driver MSD043A1XXV Free Shipping Worldwide
Returns: Not accepted
供应商信息

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 福建省福州市仓山区齐安路760号7号厂房三层A3-026-027店 | 统一社会信用代码 | 91350104MA31P4XF30 |
| 登记机关 | 福州市仓山区市场监督管理局 | 法定代表人 | 陈金城 |
| 公司成立日期 | 2018-05-09 | 营业期限 | 2018-05-09 至 2068-05-08 |
| 经营范围 | 一般项目:工业自动控制系统装置销售;配电开关控制设备销售;计算机软硬件及辅助设备零售;计算机软硬件及辅助设备批发;工业机器人销售;发电机及发电机组销售;照明器具销售;风机、风扇销售;文具用品零售;文具用品批发;家具销售;家具零配件销售;机械设备销售;电子产品销售;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电气设备修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) 许可项目:货物进出口(依法须经批准的项目,经相关部门批准后方可开展经营活动,具体经营项目以相关部门批准文件或许可证件为准) | ||
产品推荐
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
推荐产品
-
¥999.00
-
¥999.00
-
¥999.00
-
¥999.00
本页信息为福州聚福兴自动化有限公司为您提供的"A06B-0276-B210输出模块"产品信息,如您想了解更多关于"A06B-0276-B210输出模块"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
