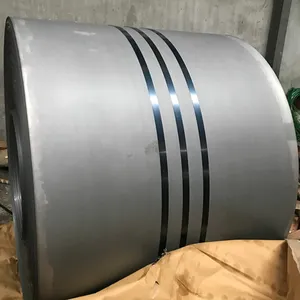
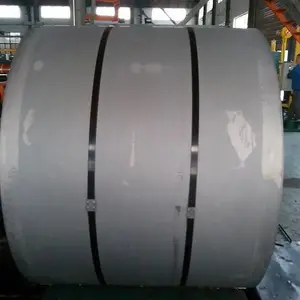

| 是否进口:否 | 产地:中国 | 材质:SPHC |
| 产地/厂家:首钢京唐 | 计重方式:过磅 | 质量等级:正品(受理质量异议) |
| 质保书:有 | 仓库:佛山 | 配送服务:可配送到厂 |
| 仓库所在城市:乐从 | 用途范围:汽车用、 太阳能、 金属制品、 家用电器、 精密电子、 集装箱、 机械制造、 电梯、 卫生洁具、 轨道交通、 压力容器、 建筑装饰、 核电、 餐饮厨具、 化工设备、 日用电器、 食用机械、 结构制管 | 加工服务:粗加工(开平、分条等) |
| 是否尾料:否 | 规格:3.0*1250*C、 2.75*1250*C、 4.0*1250、 5.0*1250 |
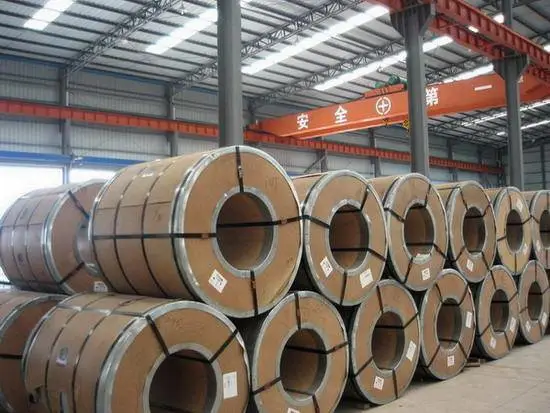
广东佛山酸洗板 SPHC 酸洗卷 首钢酸洗板
热轧酸洗板是介于冷轧板和热轧板之间的产品,其质量要求要高于热轧板,
但其表面容易存在斑状色差缺陷。外观上酸洗板表面颜色不一、衬度不均匀,
表面间或存在呈各类斑状的色块,斑状缺陷色差缺陷大体上沿轧制方向有延伸,有的甚至沿轧向呈条带状。
此类缺陷对以热代冷的热轧酸洗板类产品影响巨大,会严重影响产品的涂镀性能。
斑状色差缺陷的产生主要与热轧精轧工作辊辊面的状态密切相关, 轧辊氧化膜剥落导致的铁皮压入缺陷是导致带钢酸洗后出现斑状色差缺陷的主要原因。
相关控制措施是:
1、轧制温度制度及排产
对于酸洗后表面质量要求较高的热轧酸洗板,为避免高温终轧时轧辊氧化膜的破坏,应采用热轧区域全线降低温度的策略:
出炉温度设定在(1200±30)℃,精轧入口温度设定在(1000±30)℃,终轧温度设定在(880±30)℃。排产时,
应多采用辊期中前部安排酸洗板生产的热轧制度,可有效抑制酸洗后斑状色差缺陷。
2、轧辊使用的优化
精轧区前部负荷较大的机架应采用高速钢轧辊,这样可以有效避免轧辊氧化膜剥离导致的酸洗后斑状色差缺陷。
轧辊辊面保护措施:轧辊下机后,按评级图谱对辊面进行评价,按其结果决定是否进入磨辊间MES系统。生产中发现明显轧辊氧化膜崩坏时
,结合轧制品种决定是否非计划换辊等。
3、精轧用水制度及轧制润滑技术的优化
轧辊防剥落水是***轧辊表面质量的关键因素,生产热轧酸洗板时,要***轧辊防剥落水全部开启。
将轧制油进行预热并优化轧制油水混合物的喷射角度,可以大幅度提高轧制润滑效果,有效降低轧辊氧化膜的剥落倾向。
以优质热轧薄板为原料,经酸洗机组去除氧化层,切边,精整后,
表面质量和使用要求(主要是冷弯成型或冲压性能)介于热轧板和冷轧板之间的中间产品,
是部分热轧板和冷轧板理想的替代产品。其特点为成本低、表明质量好、尺寸精度高等,
广泛应用于汽车、家电、机械、生活公共设施领域。

-
 ¥5280.00
-
¥5750.00
-
¥5230.00
-
¥1.76万
-
¥6100.00
-
¥5750.00
-
¥5230.00
-
¥5280.00
-
¥1.76万
-
¥4580.00
-
¥1.76万
-
¥5230.00
