


| 产品特性:广泛 | 是否进口:否 | 产地:天津 |
| 品牌:金桥 | 型号: J506Fe16 | 焊芯直径:2.5/3.2/4.0mm |
| 牌号: J506Fe16 | 类型:碳钢焊条 | 材质:广泛 |
| 药皮性质:碱性焊条 | 直径:2.5/3.2/4.0mm | 长度:300-500mm |
| 焊接电流:300-500A | 电流幅度:300-500A | 熔点:50 |
| 工作温度:300-500℃ | 适用范围:广泛 | 硬度HRC:50 |
J506Fe16 符合 GB/T 5117 E5028
J506Fe18 AWS A5.1 E7028
*** 2560-B-E 49 28 A
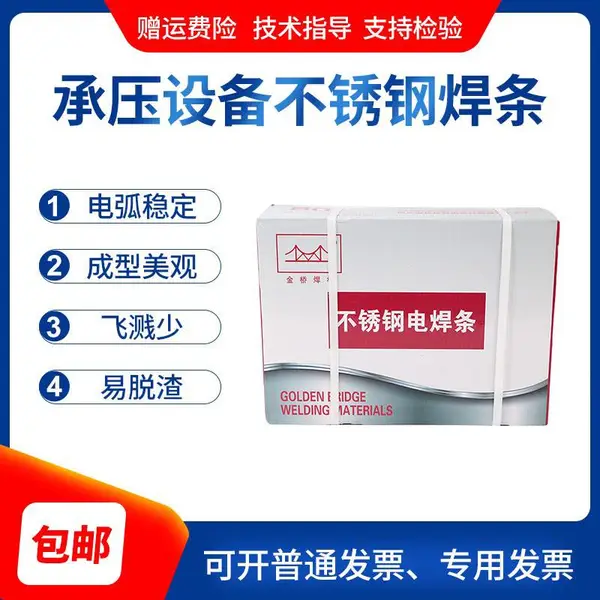
说明:J506Fe16、 J506Fe18是铁粉低氢钾型药皮的高效碳钢焊条,熔敷效率分别可达160%、180%左右,交直流两用。 熔敷金属力学性能良好,电弧稳定,飞溅较少,易脱渣,焊缝成形美观。适宜平焊、平角焊。
用途:用于碳钢和低合金钢结构的平焊、平角焊,如16Mn、09Mn2Si和船舶用A、B、D、E级钢等。
熔敷金属化学成分(%)
C | Mn | Si | S | P | Ni | Cr | Mo | V | |
***值 | —— | ≤1.60 | ≤0.75 | ≤0.035 | ≤0.040 | ≤0.30 | ≤0.20 | ≤0.30 | ≤0.08 |
例值 | 0.077 | 1.03 | 0.35 | 0.005 | 0.014 | 0.011 | 0.028 | 0.007 | 0.016 |
熔敷金属力学性能
试验项目 | R m ( N / m m 2 ) | R e L ( N / m m 2 ) | A ( % ) | KV2(J) |
-20℃ | ||||
***值 | ≥490 | ≥400 | ≥22 | ≥27 |
例值 | 535 | 430 | 26 | 189 |
药皮含水量≤0.60%
***探伤要求:Ⅱ级
焊接位置
参考电流(AC、DC+)
焊条直径(mm) | f4.0 | f5.0 |
焊接电流(A) | 180~240 | 210~280 |
注意事项:
⒈焊前焊条须经350℃烘焙1h,随烘随用。
⒉焊前必须清除焊件的铁锈、油污、水分等杂质。
⒊焊接时须用短弧操作,不宜摆动。
-
 ¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
-
¥30.00
